Предотвращение поломки болтов эксцентрикового блока при грохочении зерна
В зернопереработке болты эксцентриковых блоков грохотных машин подвергаются знакопеременным растягивающим нагрузкам. Если болт M10 класса 8.8 ослабнет, эксцентриковый блок может вылететь со скоростью 50-70 м/с, что эквивалентно пуле. Эта страница объясняет цепочку отказов и как указать болты с тройной или четверной фиксацией для предотвращения аварий
Аудит рисков // Инженерная диагностика
Руководство по проблемам закупок
"На производственном передовом фронте это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болт эксцентрикового блока грохотной машины ослабевает под знакопеременной растягивающей нагрузкой → эксцентриковый блок вылетает → смертельный случай
Корректирующие меры
Риск-02
Болт пульсационного клапана ослабевает под воздействием импульсов сжатого воздуха высокого давления → повреждение фильтрующего мешка + выбросы превышают нормы + экологические штрафы
Корректирующие меры
Риск-03
Болты планок фильтровальной ткани не соответствуют требованиям пищевой безопасности → вымывание металлических ионов → загрязнение зерна → отзыв продукции
Корректирующие меры
Особенности условий эксплуатации
Критические проверки для безопасности болтов эксцентрика
Наиболее игнорируемый риск в просеивании зерна — это болт эксцентрика. При 960-1450 об/мин центробежная сила может достигать нескольких тысяч Ньютонов, вызывая ослабление болта. Летящий эксцентрик может пробить корпус сита и вызвать смертельные травмы. Укажите болты класса прочности 8.8 или выше, нейлоновые самоконтрящиеся гайки, пружинные шайбы и клей для фиксации резьбы.
Что проверить
- 1Болт эксцентрика: M10 класса прочности 8.8 минимум, с тройной блокировкой (нейлоновая гайка + пружинная шайба + клей) для предотвращения ослабления при переменной нагрузке
- 2Болт импульсного клапана: M8 класса прочности 8.8, предварительное напряжение снижается >40% после 100 000 импульсов; используйте клей для фиксации резьбы для поддержания момента затяжки
- 3Болт для крепления фильтровальной ткани: M6 из нержавеющей стали 316L, пищевого класса в соответствии с FDA или EU 1935/2004, для предотвращения вымывания ионов никеля в зерно
- 4Замените при коррозии >5% площади поверхности
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс прочности болта и метод блокировки | Недостаточный класс прочности или блокировка приводит к ослаблению и потенциально фатальным авариям | 8.8 класс прочности или выше + нейлоновая самоконтрящаяся гайка + пружинная шайба + клей для фиксации резьбы (тройная блокировка) |
| Материал для контакта с пищевыми продуктами | Нержавеющая сталь не пищевого класса может вымывать никель в зерно, вызывая отзыв продукции | Нержавеющая сталь 316L с пассивацией или электрополированием, соответствие FDA или EU 1935/2004 |
| Сохранение предварительного напряжения болта импульсного клапана | Предварительное напряжение снижается >40% после 100 000 импульсов, вызывая смещение клапана и повреждение фильтрующего мешка | Используйте клей для фиксации резьбы и укажите интервал повторной затяжки в соответствии с планом технического обслуживания |
| Коррозионная стойкость | Коррозия ослабляет болты и загрязняет продукт | Горячее цинкование >=55 мкм в соответствии с ISO 1461 для углеродистой стали; 316L для высоких гигиенических требований |
Все значения момента затяжки и интервалы проверки должны быть согласованы с производителем оборудования. Условия окружающей среды могут потребовать более частых проверок
Уровень доказательности: только со страницы-источника
Технический справочник отрасли
Крепеж для контакта с пищевыми продуктами: три жестких правила приемки
Фильтровальная ткань, сита и их прижимные планки напрямую контактируют с зерном — внесите эти три правила в технические условия приемки; они надежнее устного «пищевой класс».
Все требования в этом блоке являются обязательными; ориентировочные оценочные значения не используются.
Технический справочник отрасли
Болты импульсных клапанов: момент затяжки, стопорение и контроль при импульсных ударных нагрузках
Болты импульсных клапанов на импульсном пылеуловителе испытывают высокочастотные удары от воздушных импульсов — сверьте режим работы, момент затяжки, стопорение и контроль по данной таблице за один проход.
| Позиция | Требование | Основание / примечание |
|---|---|---|
| Импульсный режим | 0.4–0.6 MPa (импульсный клапан низкого давления 0.2–0.3 MPa), интервалы 10–60 s | Импульсы сжатого воздуха — источник высокочастотного ударного воздействия |
| Типоразмер и стопорение | M8 класс прочности 8.8; гайка с нейлоновым вкладышем + резьбовой фиксатор | Класс прочности 8.8 по GB/T 3098.1 |
| Момент затяжки | 23–26 N·m (75–80% от предельного момента 33 N·m) | Ручная затяжка дает лишь 2–3 N·m — далеко недостаточно |
| Падение предварительного натяга | >40% после примерно 100,000 импульсов (инженерная оценка) | Падение смещает клапан → несоосный впрыск → мешки перепродуваются или забиваются → выбросы вне нормы |
| Контроль | Подтягивать ежеквартально | В сочетании со стопорящими деталями; никогда не полагаться только на начальный момент затяжки |
Давление импульса и интервалы — по данным образцов пылеуловителей серии DMC; момент затяжки M8 и предельный момент — по таблице моментов GB/T 3098.1; падение предварительного натяга >40% после ~100,000 импульсов является ориентировочной оценкой.
Технический справочник отрасли
От знакопеременной нагрузки к отрыву эксцентрикового блока: цепочка ослабления
Пример: крепежные болты эксцентрикового блока просеивающей машины — центробежная сила меняет направление каждый оборот, поэтому болты несут знакопеременную растягивающую нагрузку, а не постоянную. Цепочка:
- 1Двигатель вращает блок со скоростью 960–1450 rpm; центробежная сила достигает нескольких тысяч ньютонов и меняет направление каждый оборот — болты M10–M12 несут знакопеременную растягивающую нагрузку
- 2При моменте затяжки при монтаже ниже нормы знакопеременная нагрузка разбивает соединение, и оно откручивается в течение часов
- 3После потери предварительного натяга весь эксцентриковый блок разбалтывается
- 4Отлетевший эксцентриковый блок может пробить корпус и травмировать людей
- 5Мера пресечения: класс прочности 8.8 и выше + гайка с нейлоновым вкладышем + пружинная шайба; затягивать болт M10 класса прочности 8.8 динамометрическим ключом моментом 46–57 N·m (принимать 50 N·m); каждую неделю после останова простукивать головку молотком — глухой звук означает ослабление
«Откручивается в течение часов» — качественная формулировка без отдельной числовой величины, поэтому пометка о величине оценки не применяется; момент затяжки M10 — по таблице моментов GB/T 3098.1.
Технический справочник отрасли
Три группы болтов зернового цеха: периодичность и критерии контроля
Грохот, импульсный пылеуловитель и фильтр-пресс работают каждый по своему графику контроля — выучите ритм по месту установки, а не ждите, пока отказ сам о себе заявит.
- Болты эксцентрикового блока грохота: каждую неделю после останова простукивать молотком — глухой звук означает ослабление; немедленно подтянуть до нормативного момента
- Болты импульсных клапанов: подтягивать ежеквартально; одновременно проверять стопорящие детали (гайка с нейлоновым вкладышем + резьбовой фиксатор) — никогда не полагаться только на начальный момент затяжки
- Болты прижимных планок фильтровальной ткани: при каждой замене ткани проверять на ржавчину и остатки продукта — при появлении ржавчины немедленно заменить; никогда не зачищать шлифовкой (шероховатая поверхность задерживает больше)
- Уплотнение: дополнить линию планок прокладками из пищевого EPDM/PTFE (масло- и термостойкими), заказываемыми вместе с болтами планок
Ориентировочные оценочные значения не используются.
Технический справочник отрасли
Просеивание, пылеулавливание и фильтрация: граница между деталью и агрегатом
Самая распространенная ошибка при закупке крепежа для линии переработки зерна — оценивать всю машину как крепеж — сначала проведите границу.
В объем входят (мелкие детали): болты эксцентрикового блока грохота (класс прочности 8.8 и выше + гайка с нейлоновым вкладышем + пружинная шайба), болты импульсных клапанов (класс прочности 8.8 + стопорящие детали + резьбовой фиксатор), болты прижимных планок фильтровальной ткани (нержавеющая сталь 304, M6–M8) и прокладки из пищевого EPDM/PTFE. В объем не входят: комплектные агрегаты — грохоты, импульсные пылеуловители, фильтр-прессы — поставляемые комплектно заводом-изготовителем оборудования; через закупку крепежа проходят только мелкие детали. Модернизация и запасные части могут заказываться напрямую со стороны пользователя (отделы оборудования зернохранилищ, мельниц и комбикормовых заводов); при заказе для пищевого предприятия внесите сертификат завода-изготовителя на сталь 304 в условия приемки.
Числовые значения не требуют пометок о величине.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Общий цех обработки | B · План B · Экспортный перерабатывающий цех | C · План C · Детское питание/Высококачественный экспорт | |
|---|---|---|---|
| 1. БОЛТ ЭКСЦЕНТРИЧЕСКОГО БЛОКА | |||
| Спецификация | M10×40mm | M10×45mm | M10×45mm |
| Материал | Углеродистая сталь + горячее цинкование | Углеродистая сталь + Dacromet | 316L нержавеющая сталь |
| Класс | Класс 8.8 | Класс 10.9 | A4-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 |
| 2. БОЛТ ИМПУЛЬСНОГО КЛАПАНА | |||
| Спецификация | M8×30mm | M8×35mm | M8×35mm |
| Материал | Углеродистая сталь + горячее цинкование | Нержавеющая сталь 304 | 316L нержавеющая сталь |
| Класс | Класс 8.8 | A2-70 | A4-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 |
| 3. БОЛТ ПЛАНКИ | |||
| Спецификация | M6×20mm | M6×25mm | M6×25mm |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 316L + пассивация | 316L нержавеющая сталь + электрополирование Ra≤0.8μm |
| Класс | A2-70 | A4-70 | A4-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 |
План А · Общий цех обработки
Стандарт C3 по ISO 12944-2
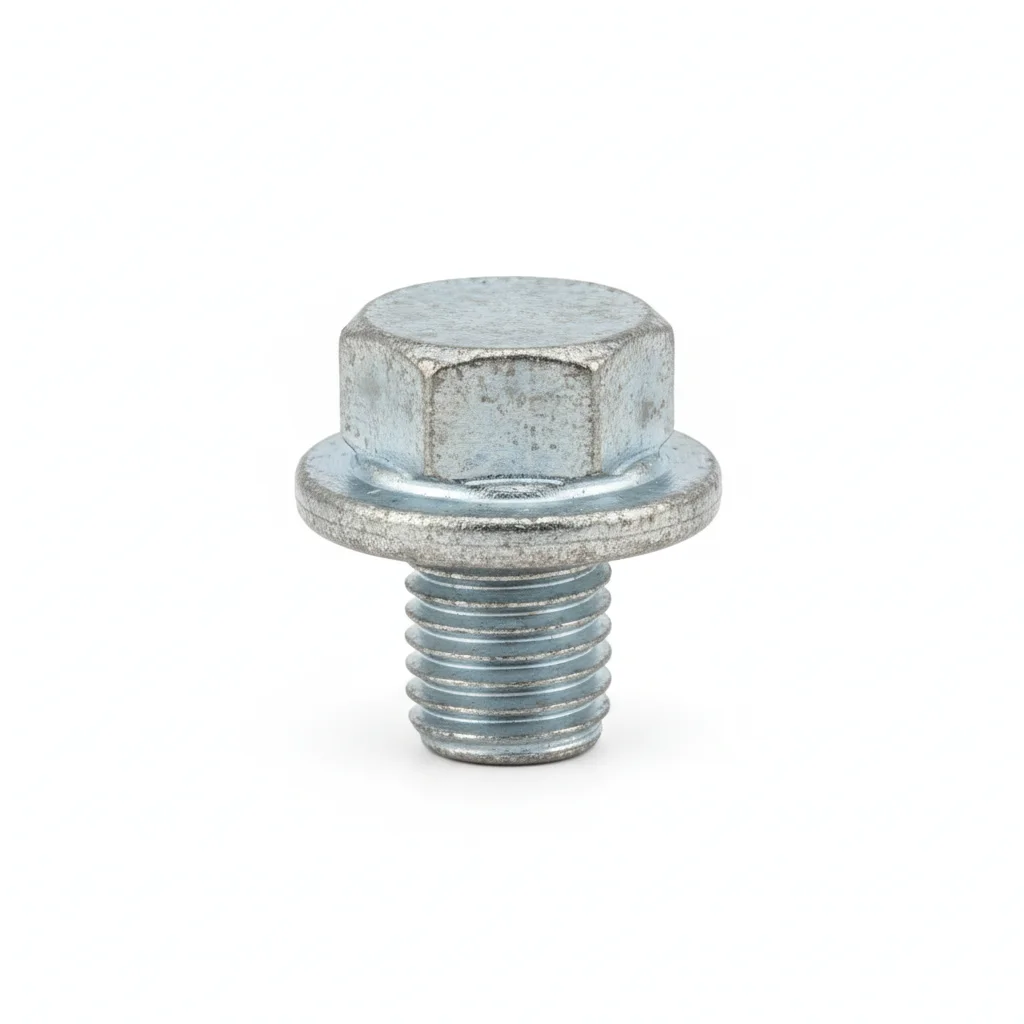
| Болт эксцентрического блока | Болт импульсного клапана | Болт планки | |
|---|---|---|---|
| Спецификация | M10×40mm | M8×30mm | M6×20mm |
| Материал | Углеродистая сталь + горячее цинкование | Углеродистая сталь + горячее цинкование | Нержавеющая сталь 304 |
| Класс | Класс 8.8 | Класс 8.8 | A2-70 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление эксцентрического блока грохота + тройная фиксация | Крепление корпуса клапана импульсного пылеуловителя | Крепление планки фильтровальной ткани/сита |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав для соединения на контактные поверхности. Установить крепёж с пружинной шайбой Белвилла под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затянуть в звездообразном порядке. Момент затяжки 42 Н·м +/-2 Н·м с помощью калиброванного ключа. Задокументировать в журнале QA.
- Осмотреть все крепежные элементы на правильную посадку. Измерить 5% образца щупом.
- Нанести метку краской для момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный ключ для момента затяжки +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Задокументировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Экспортный перерабатывающий цех
C4 Жёсткий по ISO 12944-2
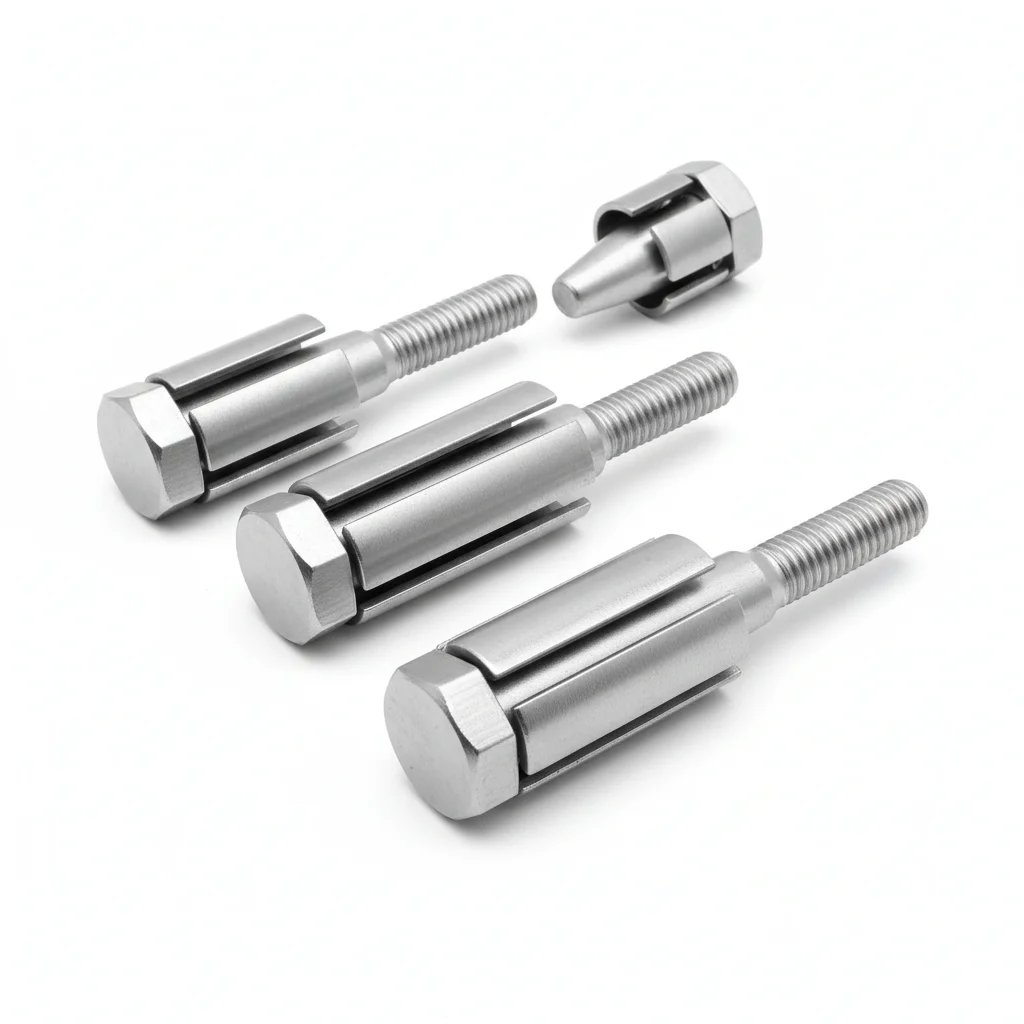
| Болт для эксцентрического блока | Болт для импульсного клапана | Пищевой болт для баттена | Сертификат материала пищевого болта для баттена | |
|---|---|---|---|---|
| Спецификация | M10×45mm | M8×35mm | M6×25mm | Предоставляется за партию |
| Материал | Углеродистая сталь + Dacromet | Нержавеющая сталь 304 | Нержавеющая сталь 316L + пассивация | — |
| Класс | Класс 10.9 | A2-70 | A4-70 | — |
| Покрытие | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 | Горячее цинкование (HDG) >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 штук | 100 штук | 100 штук | 100 штук |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Эксцентрический блок грохота + клеевой состав для запирания + нейлоновая гайка + пружинная шайба | Предотвращение коррозии для импульсного клапана в условиях высокой влажности/пыли | Крепление поверхностей контакта с пищевыми продуктами + соответствие EU 1935/2004 | Отчёт стороннего испытания + документы прослеживаемости |
Порядок монтажа
- Обезжирить поверхности растворителем ацетона. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозийный состав для соединений, рассчитанный от -20 до 150°C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в соответствии со спецификацией. Затянуть в последовательности крест-накрест. Проверить 10% с помощью инструмента проверки. Записать с данными об окружающей среде.
- Провести испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не соответствующие порогу приёмки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузках ниже расчётных. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатянуть любой крепёж, у которого момент затяжки ниже 80% от указанного. Заменить крепёж, если коррозия поражает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Детское питание/Высококачественный экспорт
C5-M Экстремальная согласно ISO 12944-2
| Болт эксцентрикового блока | Болт импульсного клапана | Пищевой электрополированный планочный болт | Документы пищевой двойной сертификации (FDA | |
|---|---|---|---|---|
| Спецификация | M10×45mm | M8×35mm | M6×25mm | Предоставляются на каждую партию |
| Материал | 316L нержавеющая сталь | 316L нержавеющая сталь | 316L нержавеющая сталь + электрополирование Ra≤0.8μm | — |
| Класс | A4-70 | A4-70 | A4-70 | — |
| Покрытие | Горячее цинкование >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 | Горячее цинкование >=55 мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Эксцентриковый блок в высокогигиеничном цеху + полностью нержавеющая система фиксации | Крепление импульсного клапана для высоких гигиенических требований | Поверхность контакта с пищевыми продуктами + микропористая поверхность, не прилипает | Декларация соответствия FDA 21 CFR + EU 1935/2004 двойного соответствия + отчет об испытаниях |
Порядок монтажа
- Обезжирить растворителем МЭК. Проверить шероховатость поверхности Ra <1.6 мкм.
- Применить морского класса антикоррозионный состав для температур от -50 до 200°C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность в пределах 0.3 мм. Затянуть гидравлическим натяжителем. Проверить 10% образцов методом PMI. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% образцов с использованием капиллярного метода. Заменить любые с указаниями на трещины.
- Нанести защитный уплотнитель согласно спецификации. Установить постоянное оборудование мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит первым). Повторная затяжка любых крепежей с моментом ниже 80% от указанного. Замена крепежей с коррозией, затрагивающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение для крепежа на основе стандартов обработки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое основание |
| Внутренняя переработка зерна, без требований к экспорту — обычный цех (эксцентриковый блок просеивающей машины при 960-1450 rpm; импульсный клапан при 0.4-0.6 MPa) | План A — углеродистая сталь класса прочности 8.8 (горячее цинкование) + двойная контровка; болт эксцентрикового блока с тройной контровкой (нейлоновая стопорная гайка + пружинная шайба + фиксатор резьбы); болт прижимной планки 304 (A2-70) | ISO 3506-1; ISO 12944-2 (C3); ISO 1461 горячее цинкование >=55µm |
| Экспортный перерабатывающий цех, требуется сертификация пищевого класса — болты прижимных планок, контактирующие с пищевыми продуктами, в слабокислой зерновой среде (pH 4-5-6.5) | План B — класс прочности 10.9 с четырехкратной контровкой + прижимная планка пищевого класса 316L (A4-70) с пассивацией + сертификат на материал на каждую партию (протокол испытаний третьей стороны + документы по прослеживаемости) | EU 1935/2004; ISO 3506-1; ISO 12944-2 (C4) |
| Детское питание / сертификация EU organic — высший стандарт пищевой гигиены | План C — весь сортамент 316L с электрополировкой (Ra≤0.8µm) + двойная декларация соответствия FDA 21 CFR + EU 1935/2004 + протокол испытаний | FDA 21 CFR 175.300; EU 1935/2004; ISO 12944-2 (C5-M) |
| Болты прижимных планок, контактирующие с пищевыми продуктами — обычный материал 304 содержит около 8-10.5% никеля; слабокислое зерно (pH 4-5-6.5) может выщелачивать ионы никеля; при экспорте в EU выявление превышения никеля → вся партия бракуется или уничтожается | Требуется пищевой класс: декларация соответствия (FDA 21 CFR 175.300 или EU 1935/2004) + пассивация поверхности + прослеживаемость каждой партии + отсутствие острых кромок; предпочтительно 316L; протокол испытаний третьей стороны на выщелачивание никеля/хрома/марганца на каждую партию | FDA 21 CFR 175.300; EU 1935/2004 |
Ссылочные стандарты
Техническая основа и справочные стандарты
Стандарт FDA США на материалы, контактирующие с пищевыми продуктами — основа соответствия для нержавеющих крепёжных изделий, используемых на поверхностях, контактирующих с пищевыми продуктами
Рамочный регламент по материалам, контактирующим с пищевыми продуктамиРегламент ЕС по материалам, контактирующим с пищевыми продуктами, требует, чтобы миграция ионов металлов не превышала предельных значений миграции (SML)
Механические свойства нержавеющих крепёжных изделийОснова для выбора материала и прочности нержавеющих крепёжных изделий
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Крепёж конвейеровСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Болты для стеновых панелей силосаПохожая тема
Крепёж для шнеков и элеваторовЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →