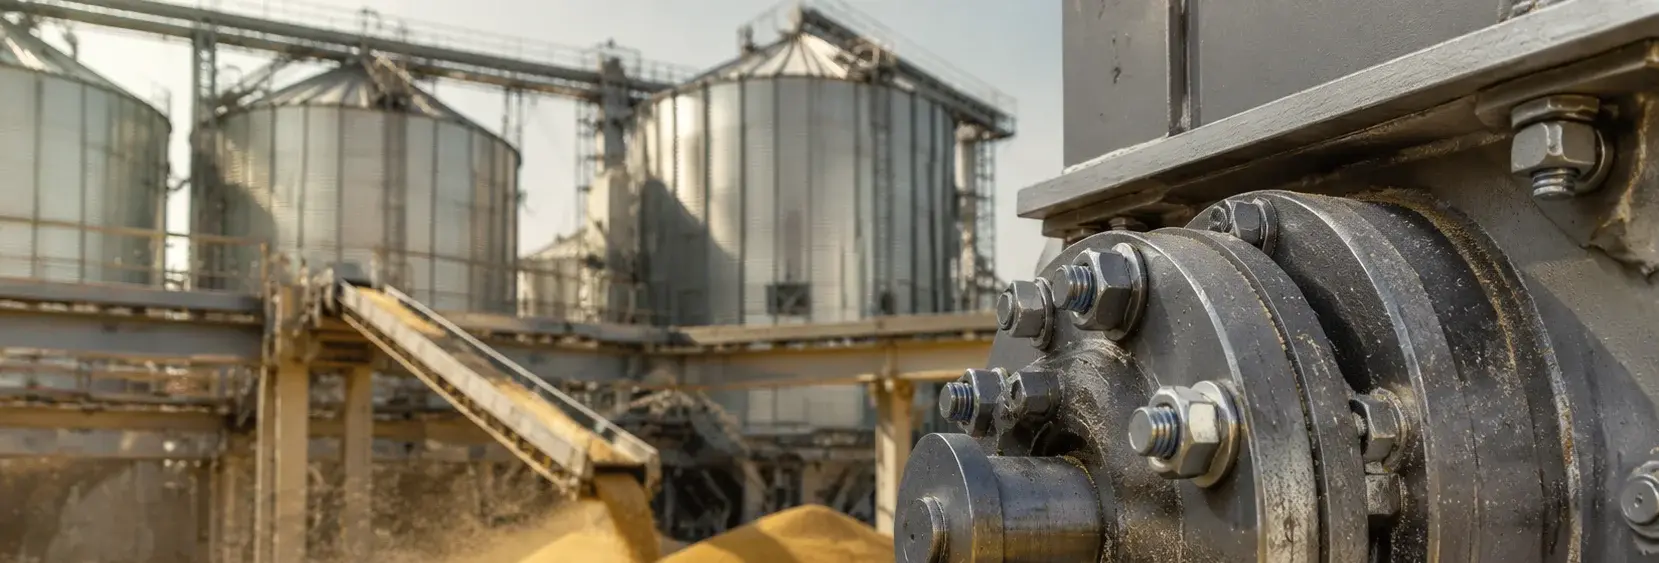
Крепёжные изделия для грохочения: Предотвращение отказов эксцентрика и грохотных панелей
При 300-500 об/мин эксцентрик массой 5 кг создает центробежную силу ~3500 Н. Если болт M16 класса 12.9 ослабнет, эксцентрик может оторваться со скоростью >30 м/с, пробив корпус и вызвав серьезные травмы. Ослабление болтов реек грохотных панелей приводит к смешиванию непросеянного зерна с готовой продукцией. Эта страница сравнивает решения A·Стандарт (42CrMoA, класс 12.9) и B·Тяжелые условия (316L, пищевой класс) с графиками обслуживания для предотвращения этих цепочек отказов
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупки
"На производственном этаже эти инциденты происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты крепления эксцентрика ослабляются и отрываются под действием высокой центробежной силы
Корректирующие меры
Риск-02
Болты реек грохотных панелей ослабляются во время вибрации, вызывая подъем грохотных панелей
Корректирующие меры
Риск-03
Ослабление болтов крепления вибрационного мотора из-за резонанса
Корректирующие меры
Особенности условий эксплуатации
Критические проверки крепежа для грохочения
Наиболее игнорируемый риск в обслуживании ротационных грохотов — требование тройной блокировки для болтов эксцентрика. Отказ одного болта M16 с мелкой резьбой может привести к снаряду, опасному для персонала и останавливающему производство. Ниже приведены ключевые пункты проверки, полученные из описанных на этой странице режимов отказа
Что проверить
- 1Болты эксцентрика (M16-M20 мелкая резьба, класс 12.9) должны использовать тройную блокировку: мелкая резьба + двойная гайка + шплинт на торце вала; одинарная блокировка выходит из строя под центробежной силой 3500 Н
- 2Болты реек грохотных панелей (M10-M12, A2-70 или 316L) должны быть повторно затянуты, если натяжение падает ниже 80% указанного момента затяжки; ослабление вызывает подъем грохотной панели и загрязнение продукта
- 3Болты крепления вибрационного мотора (M20 класс 10.9) требуют предварительного натяга выше 70%, чтобы избежать резонансного разрушения в течение 20 циклов запуска/остановки; смещение мотора на 0.5-1 мм указывает на отклонение фазового угла
- 4Осмотр каждые 250 рабочих часов или 6 месяцев: заменять крепежные изделия с коррозией >5% площади поверхности или глубиной ямок >0.3 мм; полная разборка 20% образца каждые 3 года
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Целостность блокировки болта эксцентрика | Ослабление приводит к отрыву блока со скоростью >30 м/с, пробиванию корпуса, травмам и остановке | Тройная блокировка: мелкая резьба + двойная гайка + шплинт; использовать болты класса 12.9 42CrMoA |
| Натяжение болтов реек грохотной панели | Ослабление вызывает подъем грохотной панели, смешивание непросеянного зерна, брак партии | Повторно затягивать, если ниже 80% указанного момента затяжки; использовать A2-70 (304) или 316L для пищевого класса |
| Предварительный натяг болтов вибрационного мотора | Падение предварительного натяга ниже 70% приводит к разрушению в течение 20 циклов запуска/остановки; смещение мотора вызывает тряску корпуса грохота | Болты класса 10.9 M20; предварительный натяг выше 70%; проверять на смещение >0 |
| Коррозия и глубина ямок | Коррозия >5% площади или ямки >0.3 мм ослабляет крепеж, риск внезапного отказа | Заменять крепежные изделия, соответствующие этим критериям; использовать HDG >=55µm per ISO 1461 |
Графики обслуживания и значения момента затяжки должны проверяться в соответствии с техническими характеристиками производителя оборудования. Максимально допустимая потеря натяжения составляет 15%
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Три точки крепления на просеивающей машине: размер, стопорение и контроль
Для самой просеивающей машины — эксцентриковый блок, прижимные планки сита и прокладки планок. Для каждой точки — свои требования; при приемке проверяйте таблицу построчно.
| Место установки | Размер / материал | Стопорение / защита | Момент затяжки / контроль |
|---|---|---|---|
| Болты эксцентрикового блока | M10–M12, класс прочности 8.8 и выше | стопорная гайка с нейлоновым вкладышем + пружинная шайба | M10 класса 8.8 затягивать динамометрическим ключом (46–57 N·m; на практике 50 N·m); еженедельно после останова простукивать — глухой звук означает ослабление; повторно затянуть по норме |
| Болты прижимных планок сита | контакт с пищевым продуктом: нержавеющая сталь 304 (A2-70) | ионы цинка и железа не должны попадать в зерно | шероховатость поверхности Ra <3.2 μm, чтобы не застревали остатки и не размножались микроорганизмы; при появлении ржавчины немедленно заменить — не зачищать шлифовкой (шероховатая поверхность задерживает больше остатков) |
| Прокладки прижимных планок | пищевой EPDM/PTFE | масло- и термостойкие | заказывать комплектно с болтами прижимных планок |
Частота вращения и знакопеременная нагрузка — данные режима работы; момент затяжки M10 — по таблице моментов GB/T 3098.1; новые оценочные значения величин не вводятся.
Технический справочник отрасли
Три оси отказов крепежа на зерновой линии: к какой относится просеивающая машина
На одной зерновой линии три машины выводят болты из строя тремя разными способами — сначала определите ось отказа, затем подбирайте решение; не нормируйте просеивающую машину по критериям сушилки.
Крепеж сушильной башни выходит из строя из-за влажной + слабокислой коррозии (горячий воздух 50–85°C плюс пленка конденсата — это причина отказов крепежа сушилки №1); пальцы ковшового элеватора — из-за абразивного износа зерновой пылью (пыль твердостью 2–3 по Моосу проникает в зазор палец–втулка как абразив, а цепь работает без смазки, так как масло загрязнило бы зерно); просеивающая машина работает иначе — двигатель вращает эксцентриковый блок с частотой 960–1450 rpm, центробежная сила достигает нескольких тысяч ньютонов и меняет направление каждый оборот, поэтому болты M10–M12 несут знакопеременную растягивающую нагрузку и доминирующая ось отказа — вибрационное самоотвинчивание: при моменте затяжки при монтаже ниже нормы соединение отвинчивается в течение часов, а отлетевший эксцентриковый блок может пробить корпус и травмировать людей. Поэтому болты просеивающей машины нормируйте по трем параметрам — класс прочности (8.8 и выше), стопорящие детали (стопорная гайка с нейлоновым вкладышем + пружинная шайба) и момент затяжки (затягивать динамометрическим ключом, M10 класса 8.8 — 50 N·m) — а не по толщине покрытия или жаростойкой стали.
«Несколько тысяч ньютонов» — формулировка порядка величины, как оценочное значение не маркируется.
Технический справочник отрасли
Перечень режимов работы крепежа просеивающей машины: сначала — режим, затем — материал
Просеивающая машина вибрирует за счет вращения эксцентрикового блока — единственное оборудование зерновой линии, передающее на болты центробежную силу. Зафиксируйте эти данные режима до заказа.
«Несколько тысяч ньютонов» — формулировка порядка величины; новые оценочные числовые значения не добавляются.
Технический справочник отрасли
Стопорение болтов эксцентрикового блока: четыре нормы задаются совместно
Для крепежных болтов эксцентрикового блока просеивающей машины. В этой точке работают четыре взаимодополняющие меры — класс прочности, стопорящие детали, момент затяжки и повторная затяжка — задаются только комплектом, а не по отдельности.
- Класс прочности: 8.8 и выше (M10–M12) — более низкие классы первыми выходят из строя при знакопеременной нагрузке
- Стопорящие детали: стопорная гайка с нейлоновым вкладышем + пружинная шайба — обычные гайки при вибрации самоотвинчиваются; никогда не полагайтесь только на начальный преднатяг
- Момент затяжки: M10 класса 8.8 затягивать динамометрическим ключом до 46–57 N·m (на практике 50 N·m) — внесите в монтажные требования вместо затяжки «на ощупь»
- Повторная затяжка: еженедельно после останова простукивать головку болта и слушать — глухой звук означает ослабление; повторно затянуть по норме и проверить стопорящие детали
Класс прочности, стопорящие детали, момент затяжки и повторная затяжка нормированы, момент для M10 — по таблице моментов GB/T 3098.1; новые оценочные значения величин не вводятся.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A·Стандарт | B · B·Тяжелые условия/Долговечность | C · План C · Экспортный пищевой класс | |
|---|---|---|---|
| 1. БОЛТ ЭКСЦЕНТРИКА | |||
| Спецификация | M16-M20 мелкая резьба | M20 мелкая резьба | M20 мелкая резьба |
| Материал | 42CrMoA | 42CrMoA+NL20 | 42CrMoA+NL20 |
| Класс | Класс 12.9 | Класс 12.9 | Класс 12.9 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 2. БОЛТ РЕЕК ГРОХОТНОЙ ПАНЕЛИ | |||
| Спецификация | M10-M12 | Настраивается по грохотной панели | Настраивается по грохотной панели |
| Материал | 304 | 316L | 316L |
| Класс | A2-70 | — | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое основание |
| Общие условия просеивания | План A — болт эксцентрикового блока 42CrMoA, класс прочности 12.9, M16-M20 мелкая резьба, тройная контровка (мелкая резьба + двойная гайка + шплинт на торце вала), динамическая балансировка G6.3 после монтажа; болт прижимной планки сита 304 (A2-70) | ISO 898-1; GB/T 3098.1; ISO 1940; ISO 12944-2 (C3) |
| Крупное ротационное сито / пищевое просеивание | План B — болт эксцентрикового блока 42CrMoA+NL20, класс прочности 12.9, M20 мелкая резьба + клиновая стопорная шайба; прижимная планка сита 316L (пищевой класс) | VDI 2230; GB/T 3098.1; ISO 12944-2 (C4) |
| Высокая коррозия / экспорт в Европу и Америку / оборудование для пищевой переработки в тяжелых условиях | План C — полностью 316L + материалы пищевого класса с двойной сертификацией FDA/EU: болт эксцентрикового блока 42CrMoA+NL20, класс прочности 12.9, M20 мелкая резьба + прижимная планка сита 316L | VDI 2230; GB/T 3098.1; ISO 12944-2 (C5-M) |
| Эксцентриковый блок ротационного сита (300-500 RPM; F=mω²r — блок 5 kg при 500 RPM ≈3500 N); ослабление болта M16 класса прочности 12.9 → срыв блока >30 m/s → пробитие корпуса сита → тяжелые травмы персонала | Класс прочности 12.9 + мелкая резьба + двойная гайка + стопорное кольцо торца вала + шплинт (как минимум тройная контровка); динамическая балансировка после монтажа (класс G6.3 или выше); ежеквартальный осмотр — при появлении микротрещин на резьбе немедленная замена | ISO 1940; GB/T 3098.1; VDI 2230 |
| Болты прижимной планки сита ослабевают под вибрацией → подъем ситовой пластины → непросеянное зерно попадает в готовую продукцию; болты вибродвигателя (возбуждающая сила 50-200 kN) проходят резонансную зону при пуске/останове (частота 10-15 Hz, мгновенный удар до 2.5 раз от расчетного значения ≈500 kN); падение преднатяга болта M20 класса прочности 10.9 ниже 70% → разрушение в течение 20 циклов пуск/останов; смещение двигателя 0.5-1 mm → отклонение фазового угла на 3-5° | Болты планок: пружинная шайба + самоконтрящаяся гайка с нейлоновой вставкой двойная контровка; шаг ≤300 mm; проверка простукиванием резиновым молотком по четырем углам перед каждой сменой; болты двигателя: предварительное натяжение гидронатяжителем до расчетного значения (70% от предела текучести болта), пружинные шайбы + гайки с нейлоновой вставкой, система автоматического регулирования с мониторингом резонансной частоты | VDI 2230; ISO 898-1; GB/T 3098.1 |
A·Стандарт
C3 Стандарт согласно ISO 12944-2
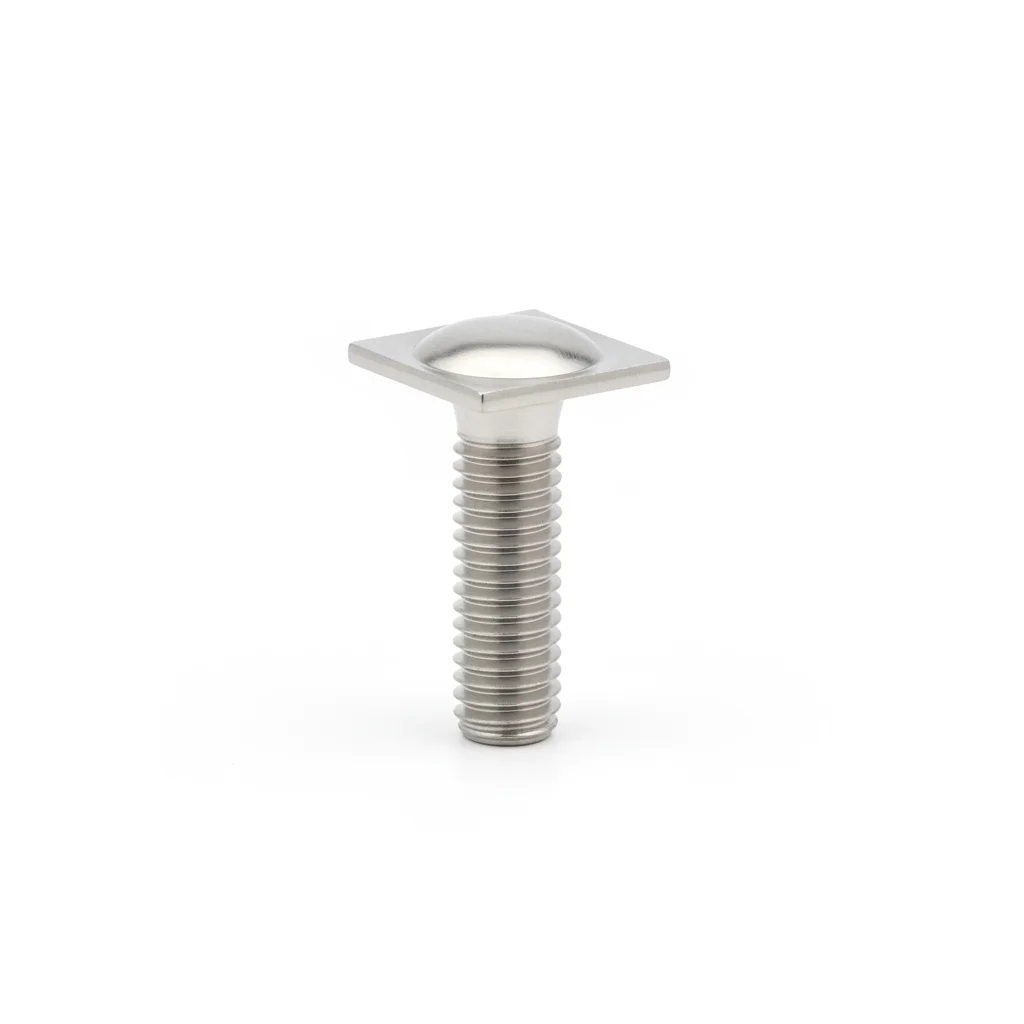
| Болт эксцентрика | Болт реек грохотной панели | |
|---|---|---|
| Спецификация | M16-M20 мелкая резьба | M10-M12 |
| Материал | 42CrMoA | 304 |
| Класс | Класс 12.9 | A2-70 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука |
| MOQ | 100 штук | 100 штук |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление эксцентрика | Крепление грохотной панели |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести соединительную композицию на контактные поверхности. Позиционировать крепёж с шайбой Бельвилла под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затягивать в звездообразном порядке. Момент затяжки 42 Нм ±2 Нм с калиброванным ключом. Документировать в журнале контроля качества.
- Проверить все крепёжные изделия на правильность посадки. Измерить 5% образца щупом.
- Нанесите отметку герметиком для проверки момента затяжки. Сфотографируйте собранный узел с 3 ракурсов для документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепёж ниже 80% указанного момента затяжки. Заменять крепёжные изделия с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепёжные изделия независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B·Тяжелые условия/Долговечность
C4 Суровые условия согласно ISO 12944-2
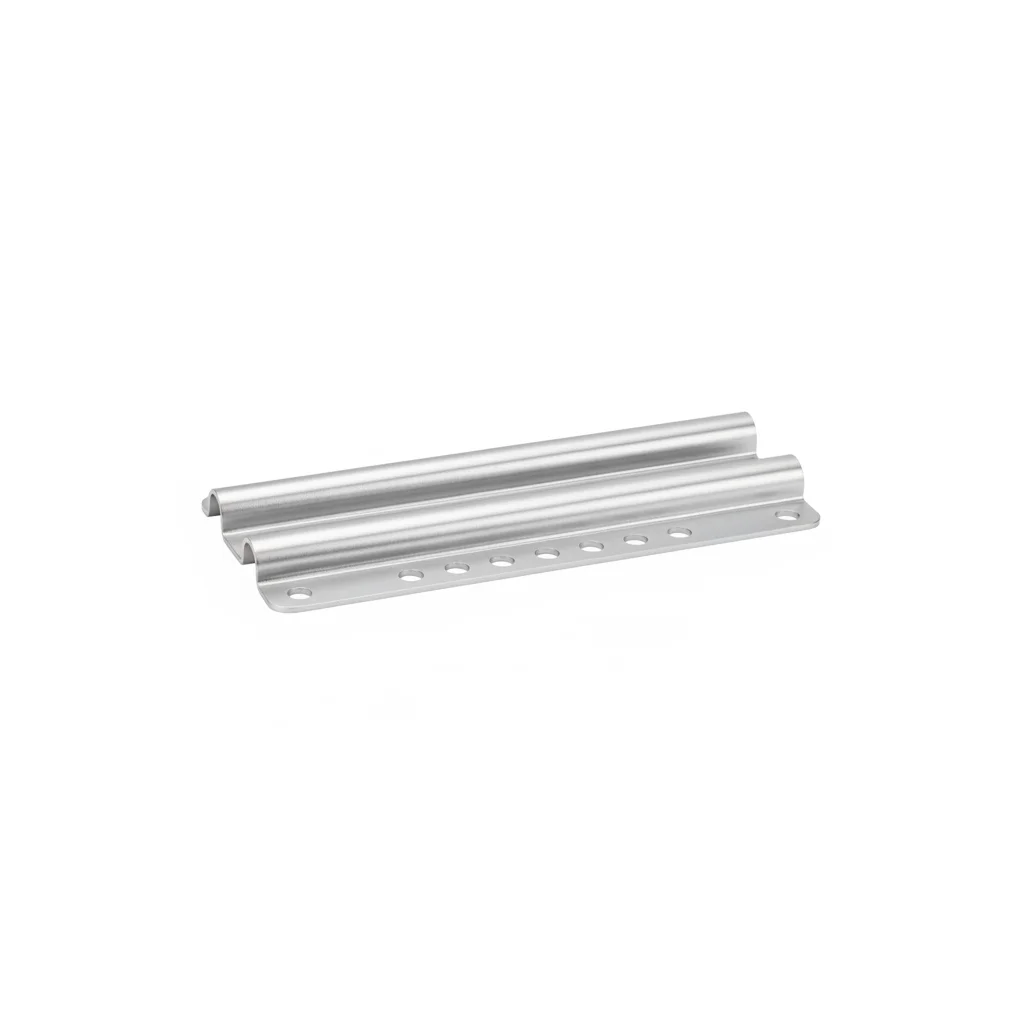
| Болт эксцентрика | Рейка грохотной панели | |
|---|---|---|
| Спецификация | M20 мелкая резьба | Настраивается по грохотной панели |
| Материал | 42CrMoA+NL20 | 316L |
| Класс | Класс 12.9 | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука |
| MOQ | 100 штук | 100 штук |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Большой ротационный грохот | Пищевое грохочение |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозионную соединительную композицию с рейтингом -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание по спецификации. Затягивать в крестообразном порядке. Проверить 10% с инструментом верификации. Записывать с экологическими данными.
- Выполнить испытание на отрыв 5% случайного образца до 80% пробной нагрузки. Заменять любые ниже порога приемки.
- Нанести защитное покрытие, устойчивое к атмосферным условиям. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепёж ниже 80% указанного момента затяжки. Заменять крепёжные изделия с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепёжные изделия независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Экспортный пищевой класс
C5-M Экстремальные условия согласно ISO 12944-2
| Болт эксцентрика | Рейка грохотной панели | |
|---|---|---|
| Спецификация | M20 мелкая резьба | Настраивается по грохотной панели |
| Материал | 42CrMoA+NL20 | 316L |
| Класс | Класс 12.9 | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука |
| MOQ | 100 штук | 100 штук |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Большой ротационный грохот | Пищевое грохочение |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морскую антикоррозионную композицию с рейтингом -50 до 200C. Использовать шайбы, инкапсулированные PTFE.
- Проверить выравнивание в пределах 0.3 мм. Затягивать гидравлическим натяжителем. PMI верифицировать 10% образца. Документировать для аудита соответствия.
- NDT тест 10% образца с красителем. Заменять любые с указаниями трещин.
- Нанести защитный уплотнитель по спецификации. Установить постоянную аппаратуру мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивать любой крепёж ниже 80% указанного момента затяжки. Заменять крепёжные изделия с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменять все критические крепёжные изделия независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →