Отказ крепежа аэрационной системы: ослабление хомутов труб и риск гибели рыб
Пульсирующий воздушный поток роторного нагнетателя вызывает вибрацию аэрационных труб. Двухухие двухболтовые хомуты с подводным анаэробным уплотнителем резьбы увеличивают срок службы крепежа. Эта страница сравнивает материалы хомутов, особенности предотвращения ослабления и критерии осмотра для предотвращения катастрофического отказа
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Хомуты аэрационных труб ослабляются при вибрации + погружении
Корректирующие меры
Риск-02
Усталостное разрушение болтов крепления основания роторного нагнетателя при переменной вибрации
Корректирующие меры
Риск-03
Отказ уплотнения фитинга трубы приводит к снижению эффективности аэрации
Корректирующие меры
Особенности условий эксплуатации
Цепь отказов крепежа аэрации: что проверять
Наиболее распространенный путь отказа в системах аэрации аквакультуры – это не поломка нагнетателя, а ослабление крепежа, приводящее к отсоединению труб. Частота вибрации роторных нагнетателей совпадает с собственной частотой аэрационных труб, вызывая резонансную вибрацию, которая ускоряет потерю преднатяга. Подводный анаэробный уплотнитель резьбы и конструкция двухухого хомута критичны, но часто упускаются из виду
Что проверить
- 1Материал хомута: 304 нержавеющая сталь (A2-70) для пресной воды, 316L (A4-70) для морской воды. Неправильный материал приводит к щелевой коррозии и отказу хомута в течение 1 года
- 2Конструкция для предотвращения ослабления: двухухие двухболтовые хомуты плюс клиновые стопорные шайбы для критических болтов. Одноухие хомуты быстрее теряют преднатяг при вибрации
- 3Интервал осмотра: каждые 250 рабочих часов или 6 месяцев. Повторно затяните любой крепеж ниже 80% от специфицированного момента
- 4Уплотнение фитинга трубы: используйте мыльную воду для проверки утечек воздуха в каждом фитинге
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс хомута | 304 корродирует в морской воде в течение месяцев, вызывая отказ хомута и отсоединение трубы | 316L A4-70 для морской воды; 304 A2-70 для пресной воды |
| Особенности предотвращения ослабления | Вибрация ослабляет стандартные хомуты; двухухий плюс уплотнитель резьбы увеличивает срок службы | Двухухой двухболтовый хомут плюс подводный анаэробный уплотнитель резьбы |
| Преднатяг болтов основания | Потеря преднатяга приводит к смещению нагнетателя и останову | Повторная затяжка до 80% от специфицированного момента каждые 6 месяцев |
| Целостность уплотнения фитинга трубы | Утечки воздуха снижают растворенный кислород без видимых признаков | Проверка мыльной водой в каждом фитинге при осмотре |
Интервалы осмотра и значения момента затяжки основаны на типичных условиях аквакультуры. Всегда проверяйте у производителя оборудования для конкретных требований
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Точки крепления системы аэрации: моменты затяжки и регламент повторной проверки
В системе аэрации немного точек крепления, но все они работают в условиях вибрации и влажности — диффузор, фитинг трубопровода и хомут/кольцо имеют собственные нормы момента затяжки и повторной проверки. Сначала затягивайте до значения изготовителя, затем выполняйте повторную проверку по циклу.
| Точка крепления | Размер / материал | Момент затяжки | Цикл повторной проверки |
|---|---|---|---|
| Болт крепления диффузора | 316L | 20 N·m | Каждые 6 месяцев |
| Фитинг аэрационного трубопровода | 316L | 35 N·m | Каждые 6 месяцев (зоны сварки и гибов) |
| Хомут / стопорное кольцо | M8–M12 / 316L | 20 N·m | Каждые 6 месяцев |
Момент затяжки — по официальным монтажным данным оборудования аэрации (OTT Group D-REX); шестимесячный цикл повторной проверки соответствует общепринятой практике хозяйств.
Технический справочник отрасли
Как хомут постепенно ослабляется, пока аэрационная труба не всплывет
Пример: морская креветочная ферма — хомут аэрационной трубы из стали 304 покрылся питтингами и разрушился примерно через 14 месяцев; труба всплыла, диффузор вышел из посадочного места.
- 1Морская вода с содержанием Cl⁻ около 19,000 ppm постоянно омывает соединение, и питтинг начинается в первую очередь на поверхности хомута из стали 304
- 2Перфорация наступает примерно через 1–2 года (в испытаниях зафиксирована через 1 год), при этом вибрация постоянно снижает предварительное натяжение
- 3Как только хомут теряет зажим, чистая плавучесть трубы около 10–20 N/m поднимает ее с фитинга
- 4Диффузор выходит из посадочного места, и содержание растворенного кислорода на этом участке быстро падает — ночью без наблюдения рыба задыхается
- 5Меры: хомуты из стали 316L на морских участках, затяжка до значения изготовителя, проверка зон сварки и гибов каждые 6 месяцев
«Чистая плавучесть около 10–20 N/m» — оценочное значение порядка величины
Технический справочник отрасли
Стопорение для воздуходувки и хомутов: подбирайте под вибрационную нагрузку, а не только под начальный момент затяжки
Вибрация — враг №1 крепежа аэрации: изучите характер падения момента, затем добавьте стопорящие элементы и регламент повторной проверки.
- Обычные болты в вибрирующем узле могут потерять более половины момента затяжки в течение 3–6 месяцев (инженерная оценка) — начальный момент не гарантирует надежность; ежеквартальная повторная затяжка — минимум
- Для ответственных болтов указывайте 316L плюс стопорящий элемент: гайка с нейлоновым кольцом или фиксатор резьбы (типа Loctite 243) — не полагайтесь только на начальный момент затяжки
- Регламент повторной проверки: контроль динамометрическим ключом и подтяжка каждый квартал; зоны сварки и гибов — каждые 6 месяцев
- Границы поставки: поставляются крепеж 316L/2205, гайки с нейлоновым кольцом и фиксаторы резьбы; оборудование в сборе, такое как аэраторы и воздуходувки, не поставляется
«Падение момента затяжки ниже половины в течение 3–6 месяцев» соответствует общему инженерному правилу для вибронагруженных соединений; подтвердите полевыми повторными замерами.
Технический справочник отрасли
Материалы крепежа для аэрации: как разделяются уровни для пресной воды / морской воды / глубокой воды
Сначала определите условия эксплуатации — пресная вода, морская вода или глубоководье, затем выберите уровень материала — каждая граница имеет проверяемое числовое значение.
Критические пороговые значения по хлоридам (около 100 ppm для 304, около 1,000 ppm для 316L) являются значениями из инженерного опыта, в академическом выражении — критическая температура питтингообразования (CPT); PRE ≥35 для 2205 рассчитывается по формуле PRE = Cr + 3.3Mo + 16N.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартная конфигурация для пресноводной аквакультуры | B · План Б · Улучшенный для морской воды/заводской аквакультуры | C · План В · Глубоководные клетки/офшорная аквакультура | |
|---|---|---|---|
| 1. ХОМУТ ДЛЯ ТРУБЫ | |||
| Спецификация | DN20-DN50 двухухий | DN20-DN63 | DN20-DN63 |
| Материал | Нержавеющая сталь 304 | 316L | 316L |
| Класс | A2-70 | A4-70 | A4-70 |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| 2. БОЛТ ОСНОВАНИЯ РОТОРНОГО НАГНЕТАТЕЛЯ | |||
| Спецификация | M16×60mm | M16-M20 | M16-M20 |
| Материал | Углеродная сталь класса 10.9 | 316L | 316L |
| Класс | Dacromet | A4-80 | A4-80 |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| 3. РЕЗИНОВАЯ ВИБРОИЗОЛИРУЮЩАЯ ПРОКЛАДКА | |||
| Спецификация | толщина 10 мм, твердость по Шору 60 | NL16-NL20 | NL16-NL20 |
| Материал | Натуральный каучук | 316L | 316L |
| Класс | Черный | Dacromet | Dacromet |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| 4. ФИТИНГ ДЛЯ СТЫКОВОЙ СВАРКИ | |||
| Спецификация | DN25-DN63 | DN25-DN50 | DN25-DN50 |
| Материал | HDPE | 316L | 316L |
| Класс | SDR11 | / | / |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
План А · Стандартная конфигурация для пресноводной аквакультуры
Стандарт C3 согласно ISO 12944-2
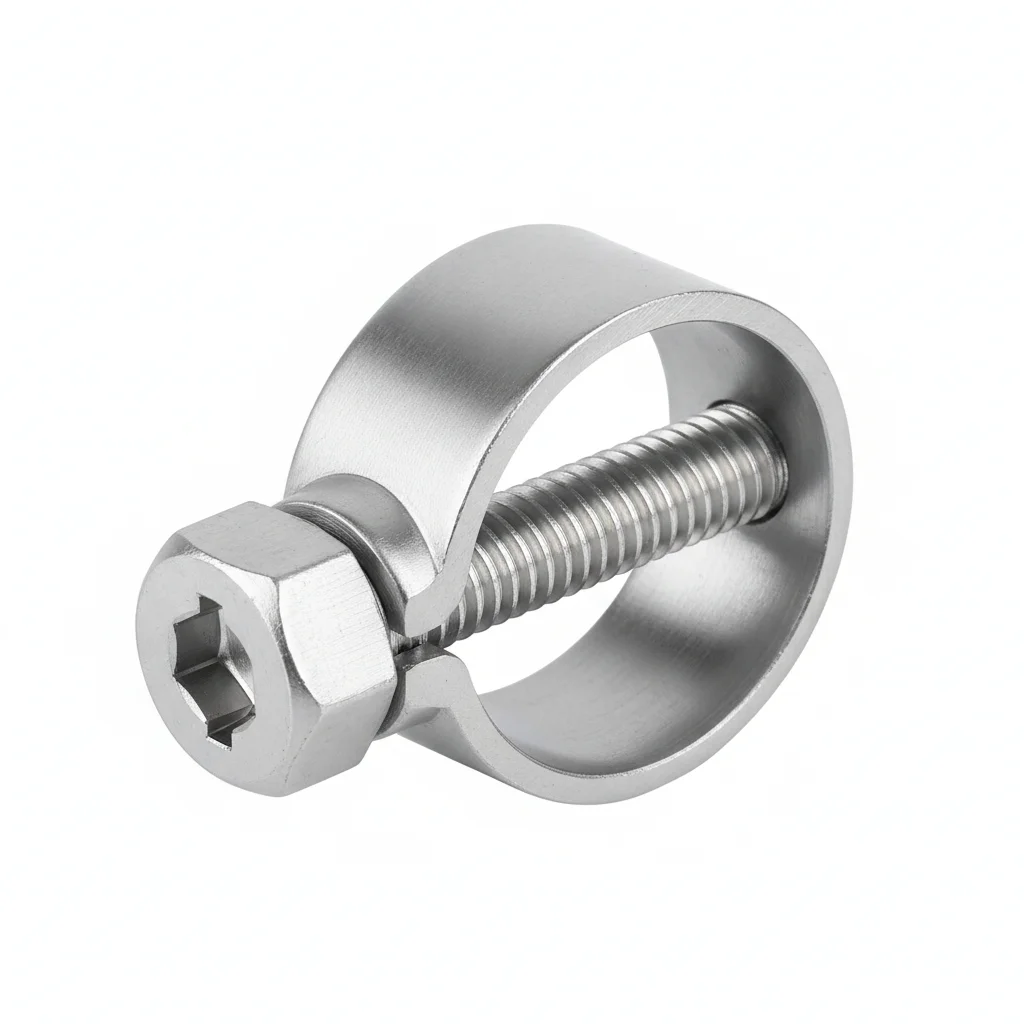
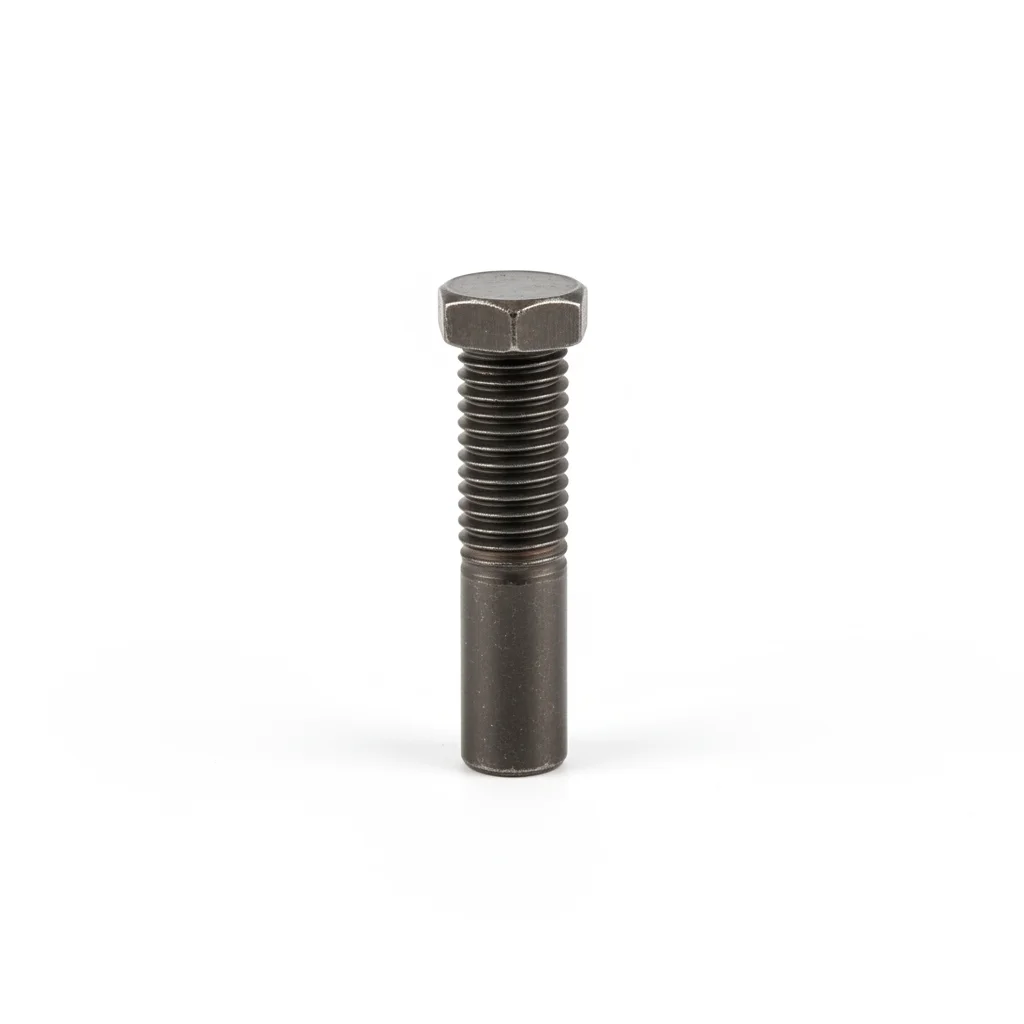
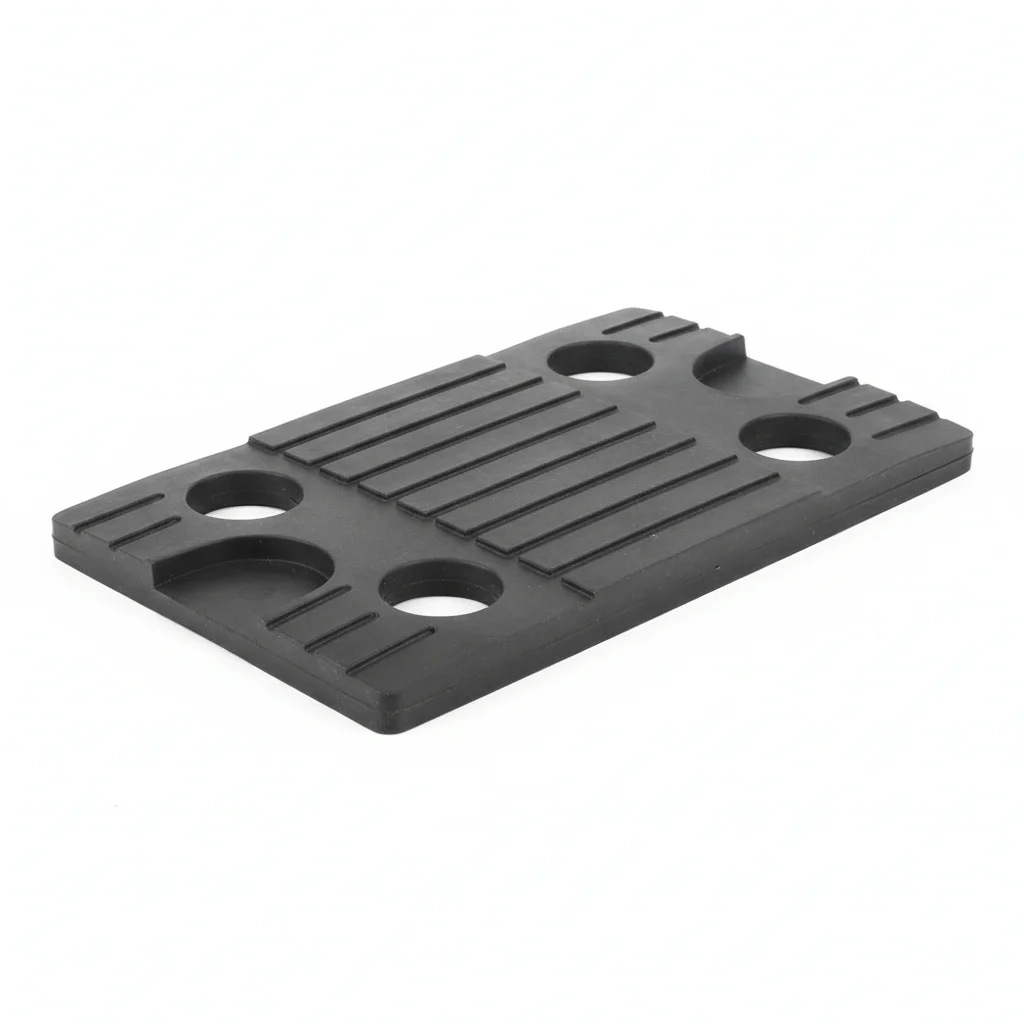
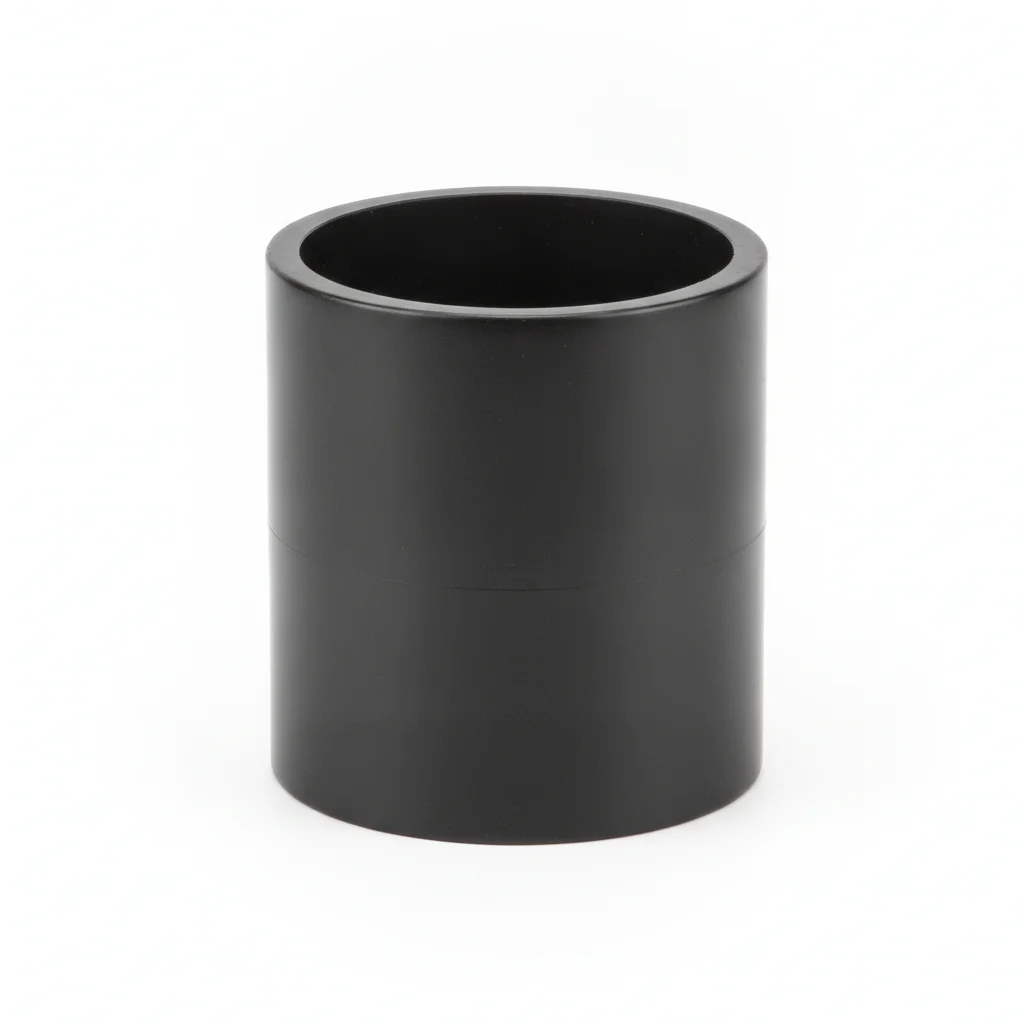
| Хомут для трубы | Болт основания роторного нагнетателя | Резиновая виброизолирующая прокладка | Фитинг для стыковой сварки | |
|---|---|---|---|---|
| Спецификация | DN20-DN50 двухухий | M16×60mm | толщина 10 мм, твердость по Шору 60 | DN25-DN63 |
| Материал | Нержавеющая сталь 304 | Углеродная сталь класса 10.9 | Натуральный каучук | HDPE |
| Класс | A2-70 | Dacromet | Черный | SDR11 |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление аэрационных труб | Крепление основания нагнетателя | Виброизоляция нагнетателя | Соединение основного трубопровода |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1mm per 100mm.
- Нанесите состав на контактные поверхности. Установите крепеж с шайбой Бельвилла под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5mm. Затяните в шахматном порядке. Момент затяжки 42 Nm +/-2 Nm с использованием откалиброванного ключа. Документируйте в журнале QA.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образца с помощью щупа.
- Нанесите метку проверочным лаком. Сфотографируйте готовую сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, у которого момент ниже 80% от специфицированного. Замените крепеж, если коррозия охватывает >5% площади поверхности или глубина язвенного поражения >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Улучшенный для морской воды/заводской аквакультуры
C4 агрессивная среда согласно ISO 12944-2
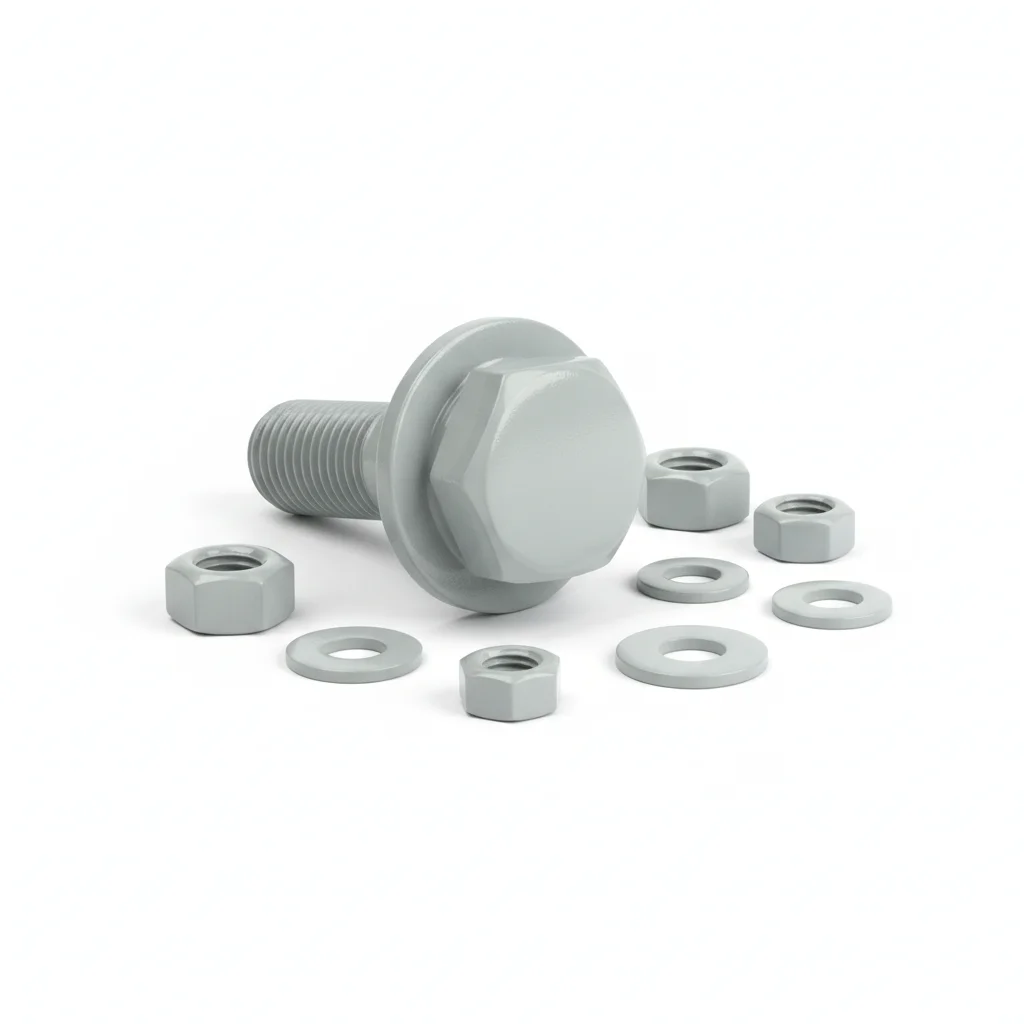
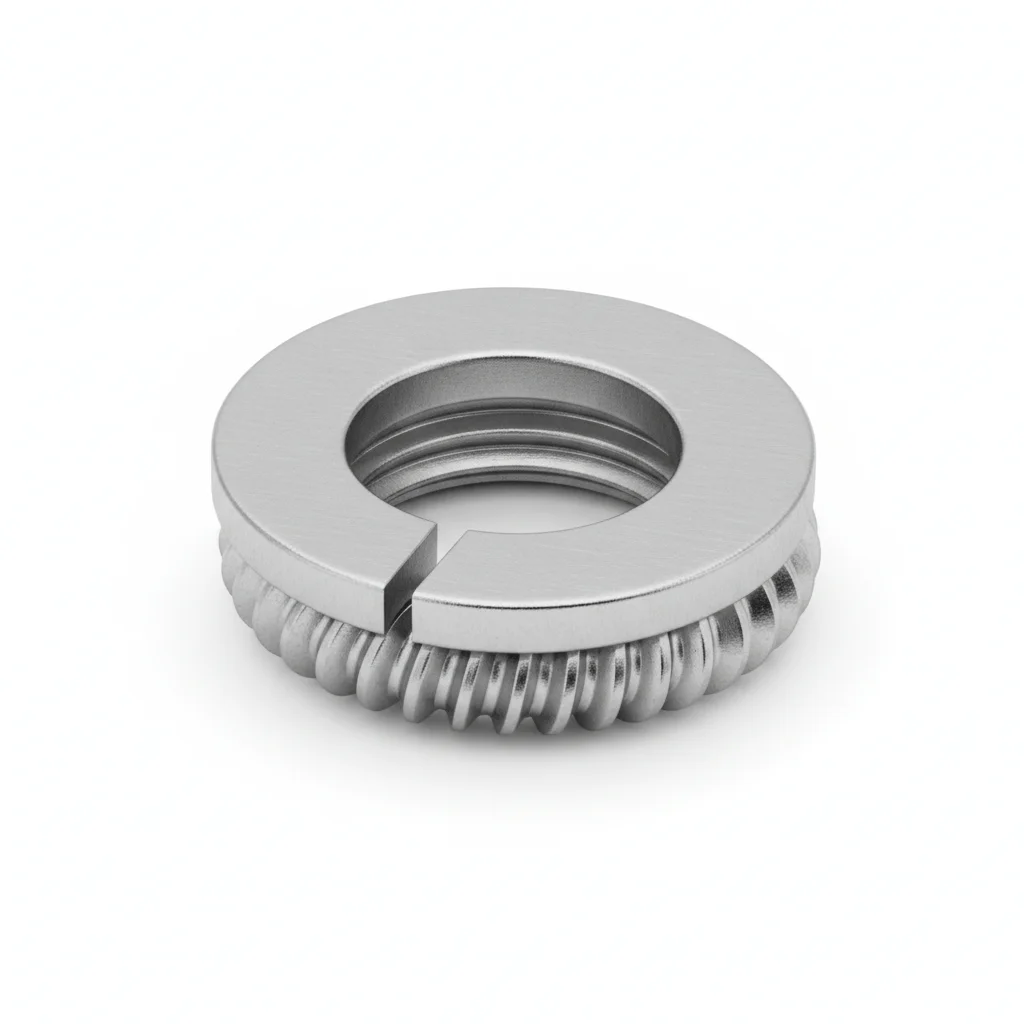
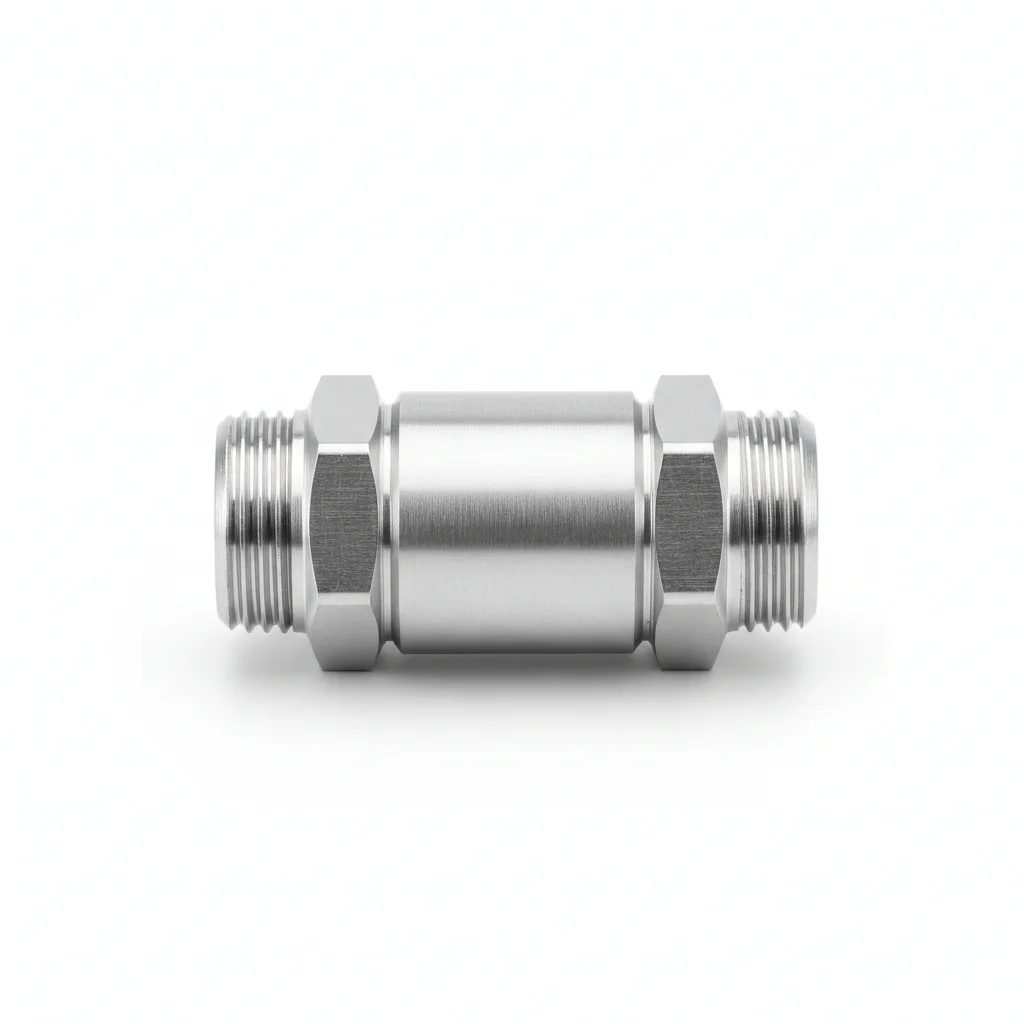
| Хомут для трубы | Болт основания | Клиновая стопорная шайба | Соединитель с двойными ферулами | |
|---|---|---|---|---|
| Спецификация | DN20-DN63 | M16-M20 | NL16-NL20 | DN25-DN50 |
| Материал | 316L | 316L | 316L | 316L |
| Класс | A4-70 | A4-80 | Dacromet | / |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление аэрационных труб в морской воде | Основание нагнетателя для морской среды | Для всех критических болтов | Герметичное соединение трубопроводов в морской воде |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозийный состав для соединений на диапазон -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Проверьте 10% с помощью инструмента верификации. Логируйте с данными об окружении.
- Выполните испытание на растяжение 5% случайного образца до 80% пробной нагрузки. Замените любой, не достигающий порога приемки.
- Нанесите защитное покрытие, устойчивое к атмосферным воздействиям. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, у которого момент ниже 80% от специфицированного. Замените крепеж, если коррозия охватывает >5% площади поверхности или глубина язвенного поражения >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Глубоководные клетки/офшорная аквакультура
C5-M экстремальная среда согласно ISO 12944-2
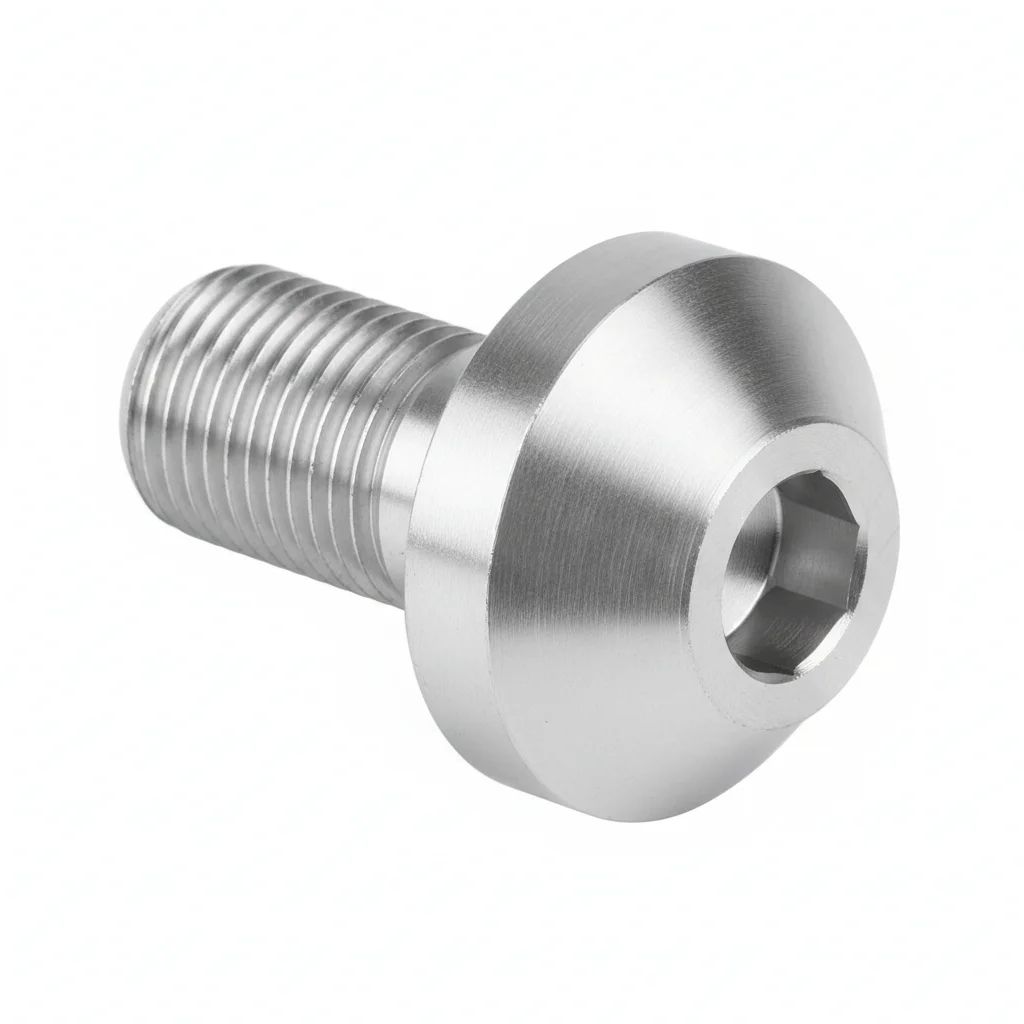
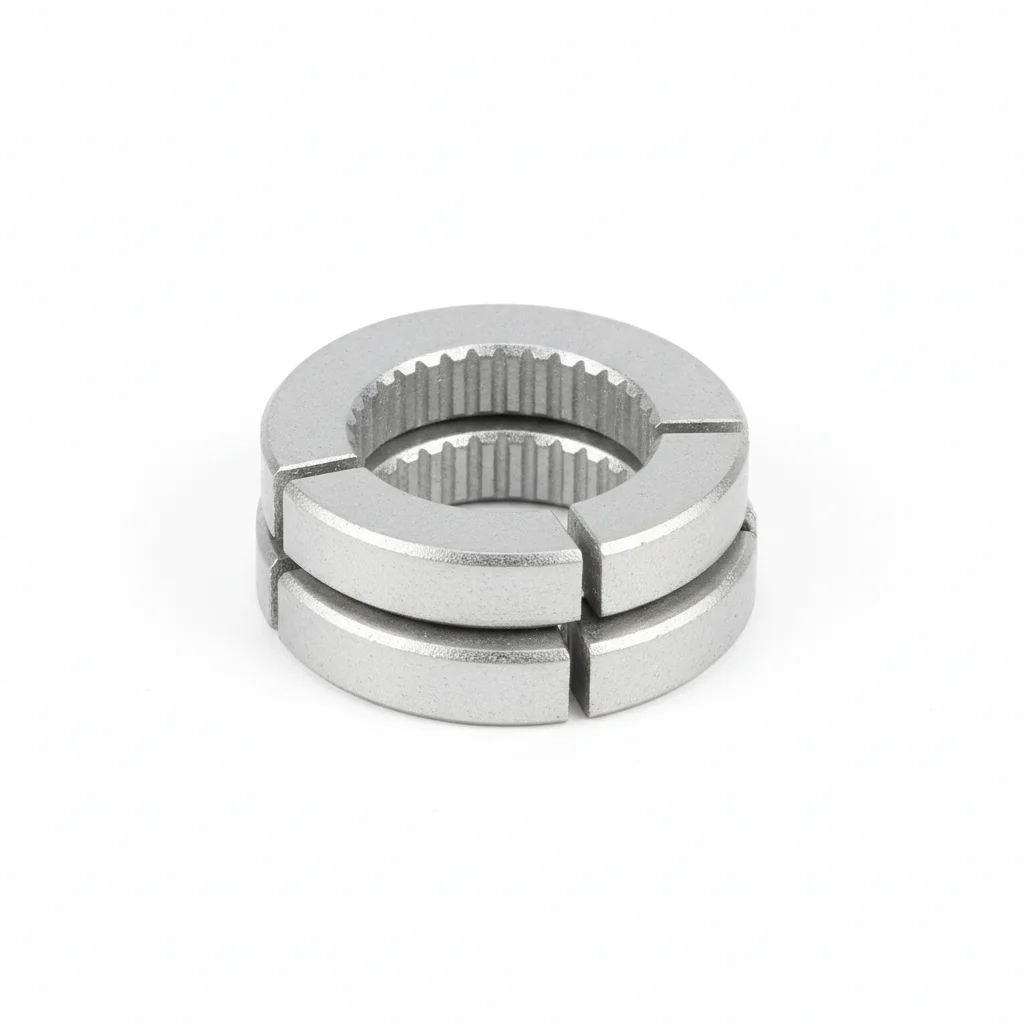
| Хомут для трубы | Болт основания | Клиновая стопорная шайба | Соединитель с двойными ферулами | |
|---|---|---|---|---|
| Спецификация | DN20-DN63 | M16-M20 | NL16-NL20 | DN25-DN50 |
| Материал | 316L | 316L | 316L | 316L |
| Класс | A4-70 | A4-80 | Dacromet | / |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление аэрационных труб в морской воде | Основание нагнетателя для морской среды | Для всех критических болтов | Герметичное соединение трубопроводов в морской воде |
Порядок монтажа
- Обезжирьте метилэтилкетоном (MEK). Проверьте шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозийный состав для диапазона -50 до 200C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3mm. Затяните с помощью гидравлического натяжителя. PMI проверьте 10% образца. Документируйте для аудита соответствия.
- NDT испытание 10% образца с помощью проникающего красителя. Замените любой, показывающий признаки трещин.
- Нанесите защитный герметик по спецификации. Установите постоянную аппаратуру мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, у которого момент ниже 80% от специфицированного. Замените крепеж, если коррозия охватывает >5% площади поверхности или глубина язвенного поражения >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не уверены, какой выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемый вариант | Ключевое основание |
| Пресноводная аквакультура (глубина пруда <2m) | План A: хомуты двухушковые из нержавеющей стали 304 (A2-70) + болты основания воздуходувки Рутса (класс 10.9) + фитинги HDPE для стыковой сварки (SDR11) | ISO 3506 (A2-70); ISO 4427 (труба HDPE); C3 по ISO 12944-2 |
| Морская вода / рециркуляционная аквакультура в УЗВ | План B: полностью из 316L (трубные хомуты A4-70, болты основания A4-80) + клиновые стопорные шайбы на ответственных болтах | ISO 3506 (A4-70/A4-80); C4 Высокая по ISO 12944-2 |
| Морской садок / морская аквакультура (глубина >15m, C5-M) | План C: хомуты 316L (A4-70) + болты основания 316L (A4-80) + клиновые стопорные шайбы + двухкольцевые обжимные фитинги | ISO 3506 (A4-70/A4-80); ISO 12944-2 (C5-M Экстремальная) |
Ссылочные стандарты
Ссылочные стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
ЧАВО
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Крепеж клапанов впуска/выпускаСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Компоненты для гидроизоляции прудовПохожая тема
Фитинги для подачи/сброса водыЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →