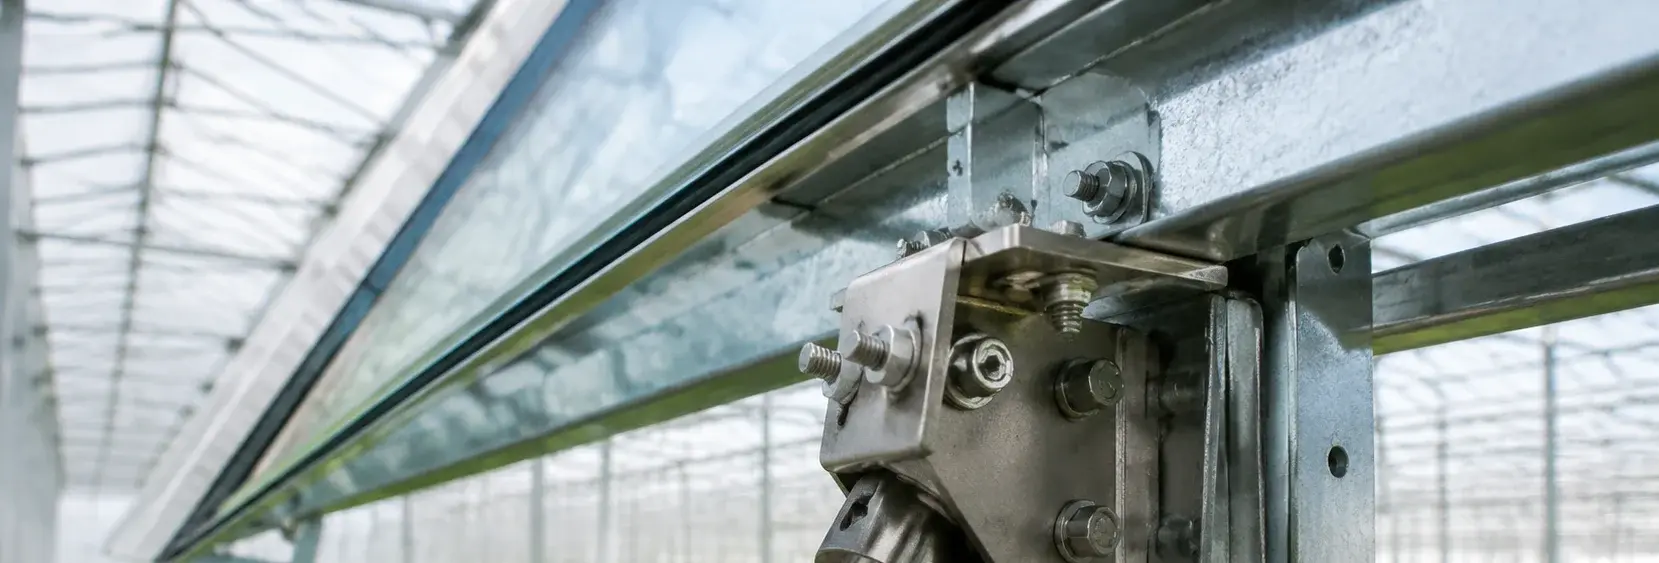
Оборудование вентиляционных окон и фонарей теплиц: предотвращение заклинивания и ослабления
При высокой температуре и влажности стальные петли начинают ржаветь в течение 3 месяцев и заклиниваются в течение 1 года, что приводит к поломке фонарей. Болты кронштейна электрического актуатора теряют предварительное натяжение после множества циклов, что приводит к неравномерной вентиляции. Эта страница сравнивает варианты материалов и покрытий для предотвращения этих цепочек отказов
Аудит рисков // Инженерная диагностика
Руководство по ошибкам в закупках
"На производственном переднем крае эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Петли фонарей ржавеют и заклиниваются при высокой температуре и влажности → Отказ открывания/закрывания фонарей → Сквозняки зимой / Чрезмерная температура теплицы летом
Корректирующие меры
Риск-02
Болты кронштейна электрического актуатора ослабевают под повторяющимися силами толкания/втягивания → Актуатор наклоняется → Углы открывания фонарей различаются с обеих сторон → Неравномерная вентиляция
Корректирующие меры
Риск-03
Штифты соединений корродируют при переменной влажности → Зазор между штифтом и отверстием увеличивается → Жалюзи фонарей рассинхронизируются → Эффективность вентиляции снижается на 40%
Корректирующие меры
Особенности условий эксплуатации
3 точки отказов, часто упускаемые при закупке фурнитуры для мансардных окон
Фурнитура для мансардных окон теплиц работает в уникальной среде: высокая температура, высокая влажность и частые циклы. Стандартные крепежные изделия из углеродистой стали быстро выходят из строя, но даже нержавеющая сталь может страдать от заедания или язвенной коррозии, если не указана правильно. Следующая таблица выделяет критические проверки для закупки
Что проверить
- 1Материал петли: Углеродистые стальные петли ржавеют и заклинивают в течение 1 года в условиях теплицы; указать нержавеющую сталь 304 или 316L с ПТФЭ втулкой для безобслуживаемой эксплуатации
- 2Сохранение предварительного натяга болтов: Болты кронштейна актуатора при чередующихся нагрузках теряют предварительный натяг после многих циклов; использовать болты M10 с нейлоновой гайкой + пружинной шайбой + фиксатором резьбы для поддержания зажимной силы
- 3Зазор пина: Штифты тяг корродируют при чередующейся влажности, увеличивая зазор и вызывая несинхронную работу жалюзи; указать азотированные пины 304/316L с высокой твердостью поверхности для износостойкости
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Устойчивость петли к коррозии | Углеродистые стальные петли заклинивают в течение 1 года, вызывая поломку мансардного окна и перегрузку актуатора | Петля из нержавеющей стали 304 или 316L с ПТФЭ втулкой; проверить сертификат материала в соответствии с ISO 3506-1 |
| Метод фиксации болтов | Стандартные болты ослабевают при циклических нагрузках, что приводит к наклону актуатора и неравномерной вентиляции | Болт M10 с нейлоновой вставкой стопорной гайкой, пружинной шайбой и фиксатором резьбы; затяжка по спецификации в соответствии с VDI 2230 |
| Твердость поверхности пина | Мягкие пины быстро изнашиваются, увеличивая зазор и вызывая несинхронность жалюзи | Азотированный пин 304/316L с высокой твердостью поверхности; проверить отчет об испытании твердости |
| Сферический подшипник скольжения на концах актуатора | Без подшипника неправильное выравнивание при установке создает изгибающий момент на болте, ускоряя ослабление | Сферический подшипник скольжения M10 с 304 + ПТФЭ вкладышем для компенсации неправильного выравнивания |
Все значения момента затяжки и спецификации предварительного натяга должны быть проверены в соответствии с требованиями производителя актуатора. Интервалы технического обслуживания: осмотр каждые 250 рабочих часов или 6 месяцев
Уровень доказательности: только страница источника
Технический справочник отрасли
Болты кронштейна привода: как снижается преднатяг, пока форточка не перекосится
Болты кронштейна привода относятся к тому же классу, что и болты стыка желоба многопролетной теплицы — длительно нагруженные высоконапряженные болты в теплице. Снижение преднатяга идет по тому же сценарию; здесь оно прослежено на кронштейне электрического привода форточки:
- 1Болты кронштейна нагружаются при каждом открытии и закрытии форточки, находясь в высоконапряженном состоянии без возможности разгрузки
- 2При длительном высоком напряжении болт релаксирует (механизм при комнатной температуре — релаксация, а не ползучесть) — оценочная величина: примерно 0.1–0.2 mm эквивалентного удлинения за 5 лет
- 3Преднатяг снижается год за годом: остаточный преднатяг может упасть примерно до 40% от начального значения через 3 года (оценочная величина) — на стыкуемых поверхностях раскрываются микрозазоры
- 4Влага проникает в микрозазоры, резьба корродирует ускоренно и эффективное сечение уменьшается — преднатяг падает дальше, порочный круг
- 5При недостаточном преднатяге привод смещается под нагрузкой, и две стороны форточки открываются на все более разные углы
- 6Контрмеры: гайки с нейлоновым вкладышем плюс клиновые стопорные шайбы для удержания преднатяга; ежегодная дотяжка перед зимой и контроль зазоров стыкуемых поверхностей щупом
«Эквивалентное удлинение 0.1–0.2 mm за 5 лет» и «остаточный преднатяг примерно до 40% через 3 года» — оценочные величины порядка.
Технический справочник отрасли
Цепочка заклинивания оцинкованной петли: от царапины до заклинившего шарнира
Петля форточки — один из немногих подвижных узлов в теплице — она вращается при каждом цикле открытия/закрытия. После того как царапина обнажит сталь, конец коррозионной истории — не потеря внешнего вида, а заклинивание.
- 1При перемещении и монтаже петля царапается; цинковое покрытие локально повреждается и обнажается сталь
- 2Влажность в прибрежных и многопролетных теплицах относит объект к классам ISO 9223 C4–C5: цинк расходуется со скоростью примерно 3–5 μm/год, поэтому оцинкованный слой вырабатывается примерно за 4–7 лет (внутри материка C3 расход 1–2 μm/год, срок службы 10–20 лет)
- 3После исчерпания цинка стальное основание корродирует, и продукты коррозии накапливаются между поверхностями петли и осью
- 4Зазор заполняется продуктами коррозии, сопротивление вращению растет до заклинивания петли — она не открывается, когда должна открыться, и не закрывается, когда должна закрыться
- 5Контрмера: во влажных зонах сразу закладывать петли из стали 304 (10–15 лет в той же среде, примерно в 2–3× дороже); оцинкованная фурнитура — для сухих внутриматериковых зон
Годовые потери цинка и срок службы покрытия приведены по градациям коррозионной активности ISO 9223 (C3/C4–C5).
Технический справочник отрасли
Границы фурнитуры форточки: что относится к крепежу
Зафиксируйте объем поставки до заказа: мелкие металлические детали относятся к крепежу; приводы, профили и остекление — нет.
В объем поставки входят: мелкие металлические детали и крепеж, такие как петли форточек (горячее цинкование/304), болты кронштейна привода, оси тяг, наконечники тяг и шайбы. Вне объема поставки: электропривод и редуктор, алюминиевые рычаги тяг и профили форточек, остекление (листы PC/стекло) и уплотнительные ленты — закупайте их как тепличное оборудование и конструкционные детали, а не как крепеж.
В этом слоте оценочные величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Однопролетная теплица / Ручной фонарь | B · План Б · Многопролетная теплица / Электрический светильник | C · План C · Премиум многосекционный / Исследовательская теплица | |
|---|---|---|---|
| 1. ПЕТЛЯ ДЛЯ ФОНАРЯ С ГОРЯЧИМ ЦИНКОВАНИЕМ | |||
| Спецификация | 50×50mm | 60×60mm | 70×70mm |
| Материал | Углеродистая сталь + горячее цинкование ≥85μm | нержавеющая сталь 304 + PTFE | Нержавеющая сталь 316L + PTFE |
| Покрытие | ГЦ >=55um в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 2. БОЛТ ДЛЯ КРОНШТЕЙНА ПРИВОДА С ГОРЯЧИМ ЦИНКОВАНИЕМ | |||
| Спецификация | M8×30mm | M10×35mm | M10×40mm |
| Материал | Углеродистая сталь + горячее цинкование | нержавеющая сталь 304 | Нержавеющая сталь 316L |
| Класс | Класс 8.8 | A2-70 | A4-70 |
| Покрытие | ГЦ >=55um в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| 3. ШТИФТ СВЯЗИ С ГОРЯЧИМ ЦИНКОВАНИЕМ | |||
| Спецификация | φ8×40mm | φ10×50mm | φ12×60mm |
| Материал | Углеродистая сталь + горячее цинкование | нержавеющая сталь 304 + азотирование | Нержавеющая сталь 316L + Азотированная |
| Класс | — | Поверхностная твердость HV800+ | Поверхностная твердость HV1000+ |
| Покрытие | ГЦ >=55um в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
План А · Однопролетная теплица / Ручной фонарь
Стандарт C3 в соответствии с ISO 12944-2
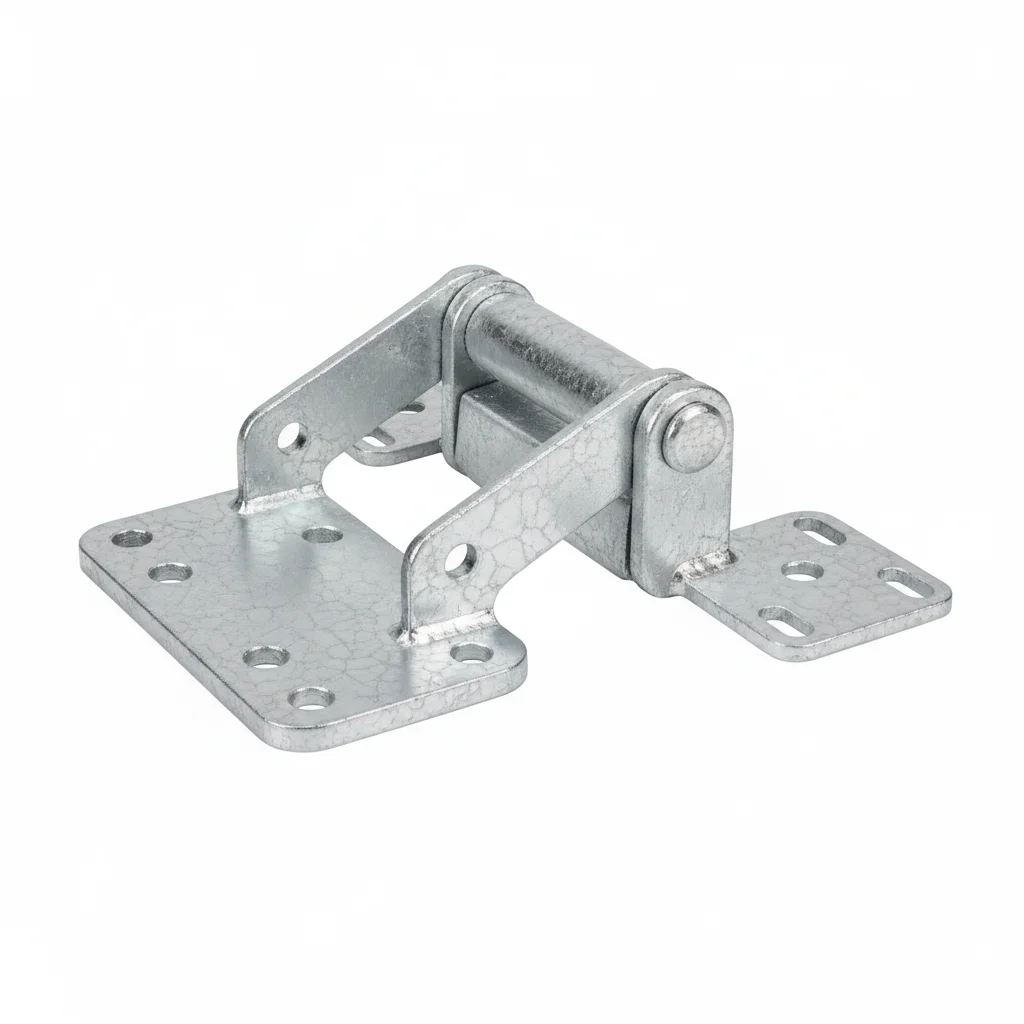
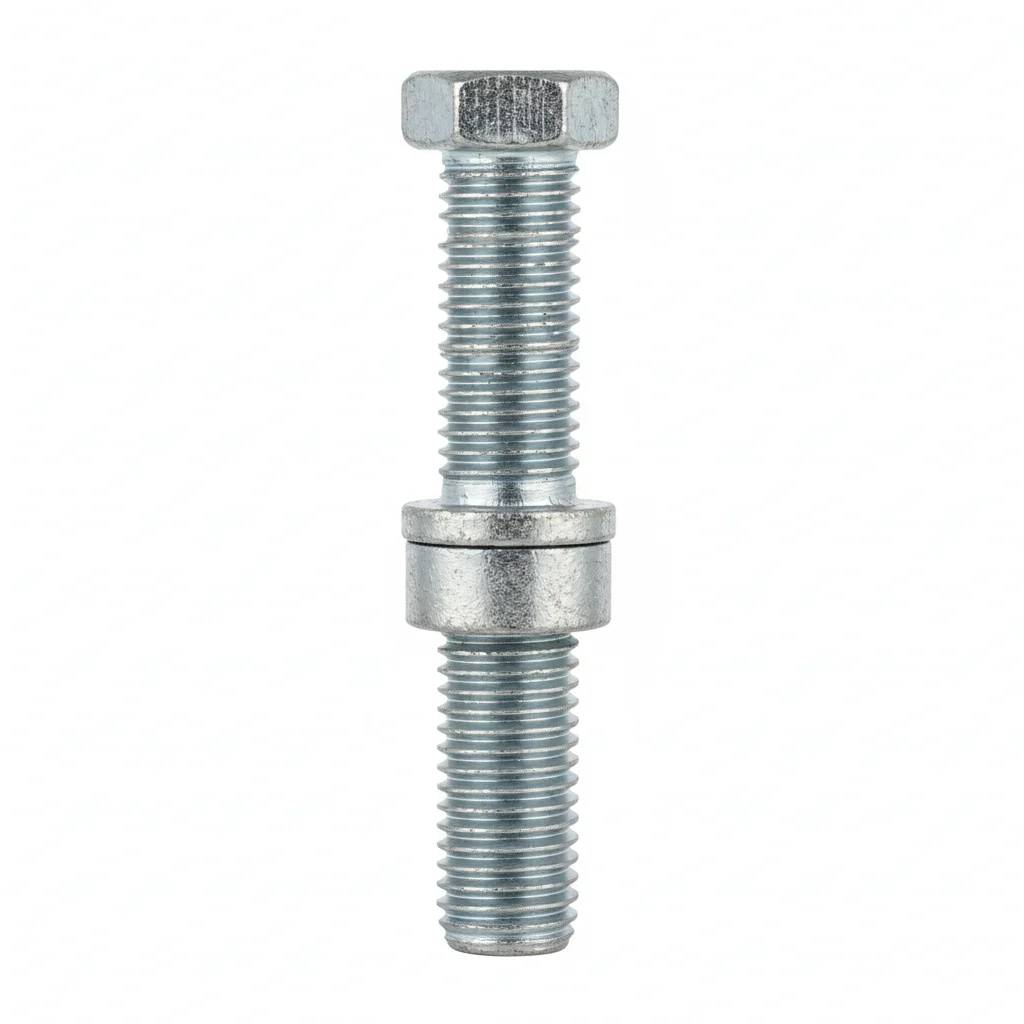
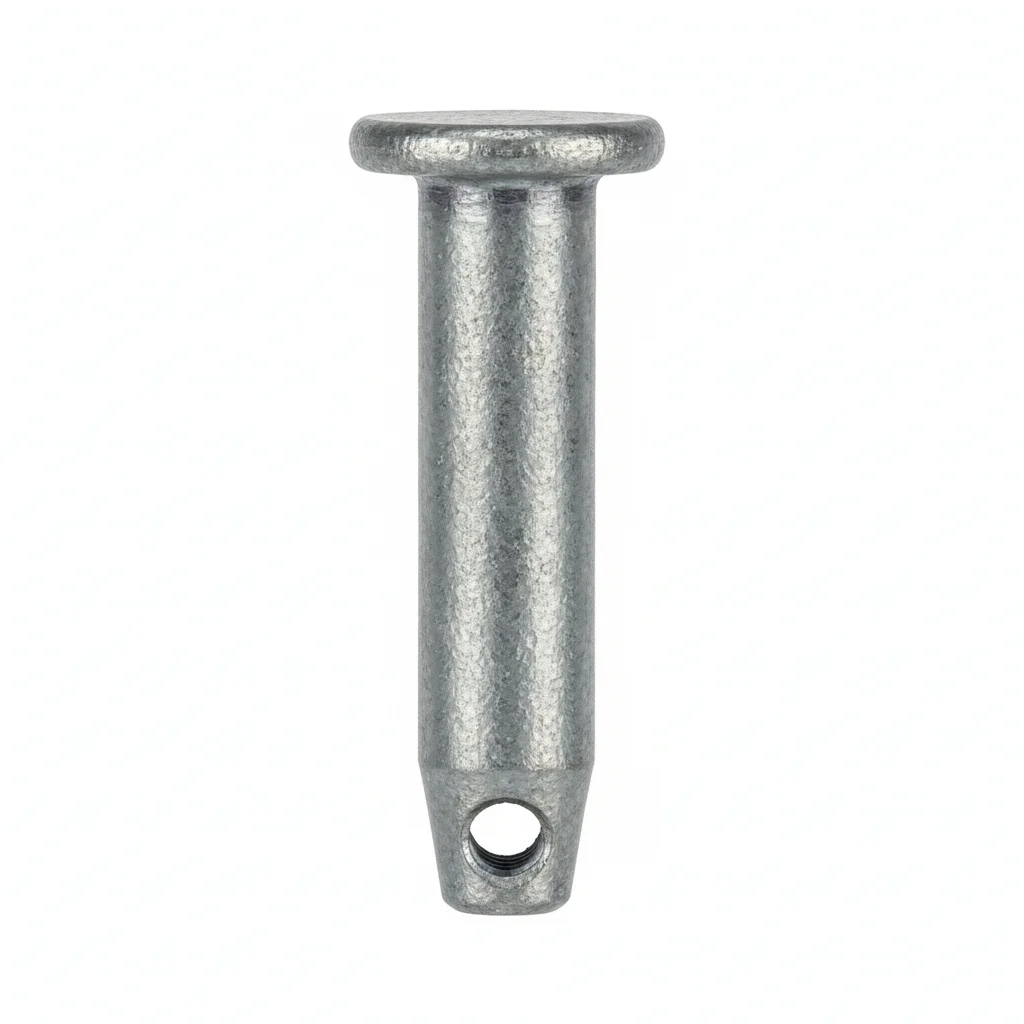
| Петля для фонаря с горячим цинкованием | Болт для кронштейна привода с горячим цинкованием | Штифт связи с горячим цинкованием | |
|---|---|---|---|
| Спецификация | 50×50mm | M8×30mm | φ8×40mm |
| Материал | Углеродистая сталь + горячее цинкование ≥85μm | Углеродистая сталь + горячее цинкование | Углеродистая сталь + горячее цинкование |
| Класс | — | Класс 8.8 | — |
| Покрытие | ГЦ >=55um в соответствии с ISO 1461 | ГЦ >=55um в соответствии с ISO 1461 | ГЦ >=55um в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Петля для фонаря + защита от коррозии | Крепление кронштейна электрического привода | Соединение лопастей фонаря |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1mm на 100mm.
- Нанесите состав на контактные поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5mm. Затяните звездообразным способом. Момент затяжки 42 Nm +/-2 Nm с помощью откалиброванного ключа. Документируйте в журнале QA.
- Проверьте все крепежные изделия на правильную посадку. Измерьте 5% выборки с помощью щупа.
- Нанесите маркировку момент-герметиком. Сфотографируйте готовую сборку с 3 углов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте откалиброванный ключ для момента затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затяните любой крепеж, если момент затяжки ниже 80% от указанного. Замените крепежные изделия с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежные изделия, независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Многопролетная теплица / Электрический светильник
C4 Суровые по ISO 12944-2
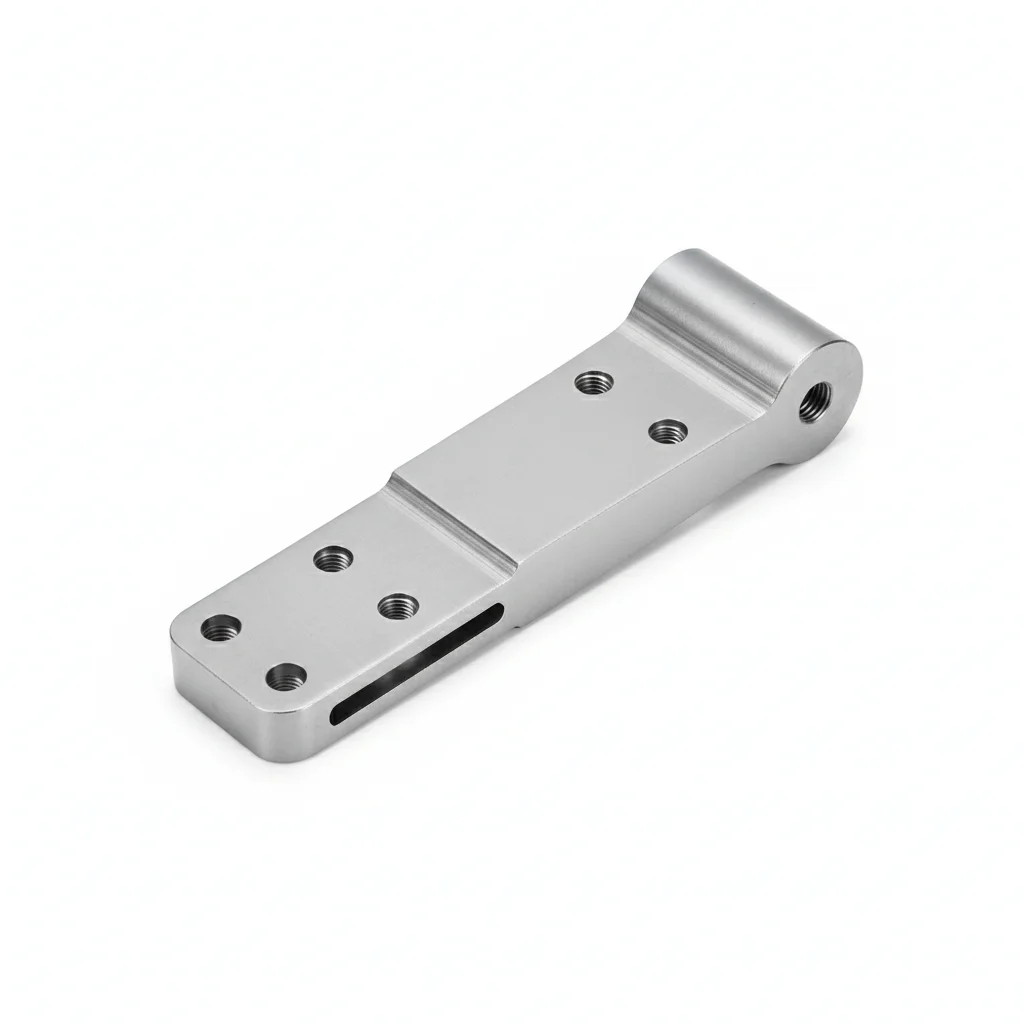
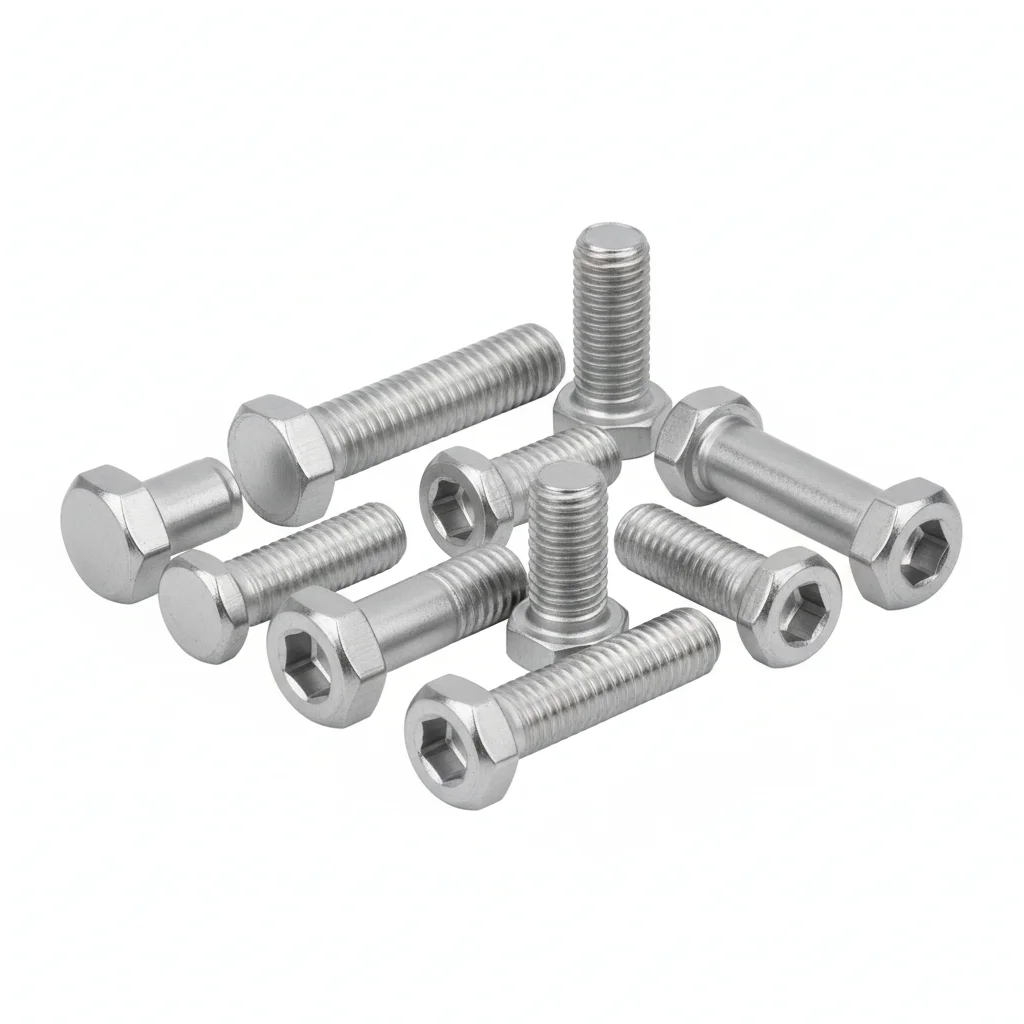
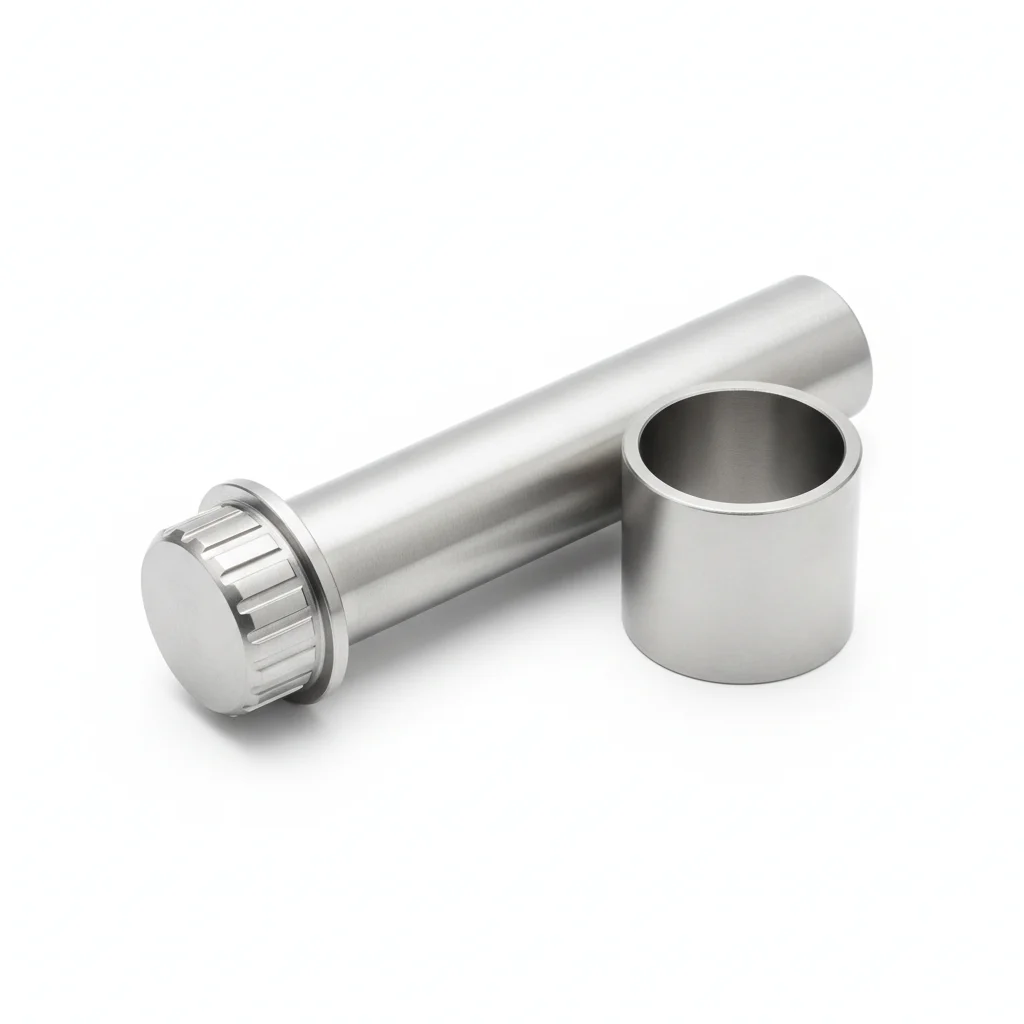
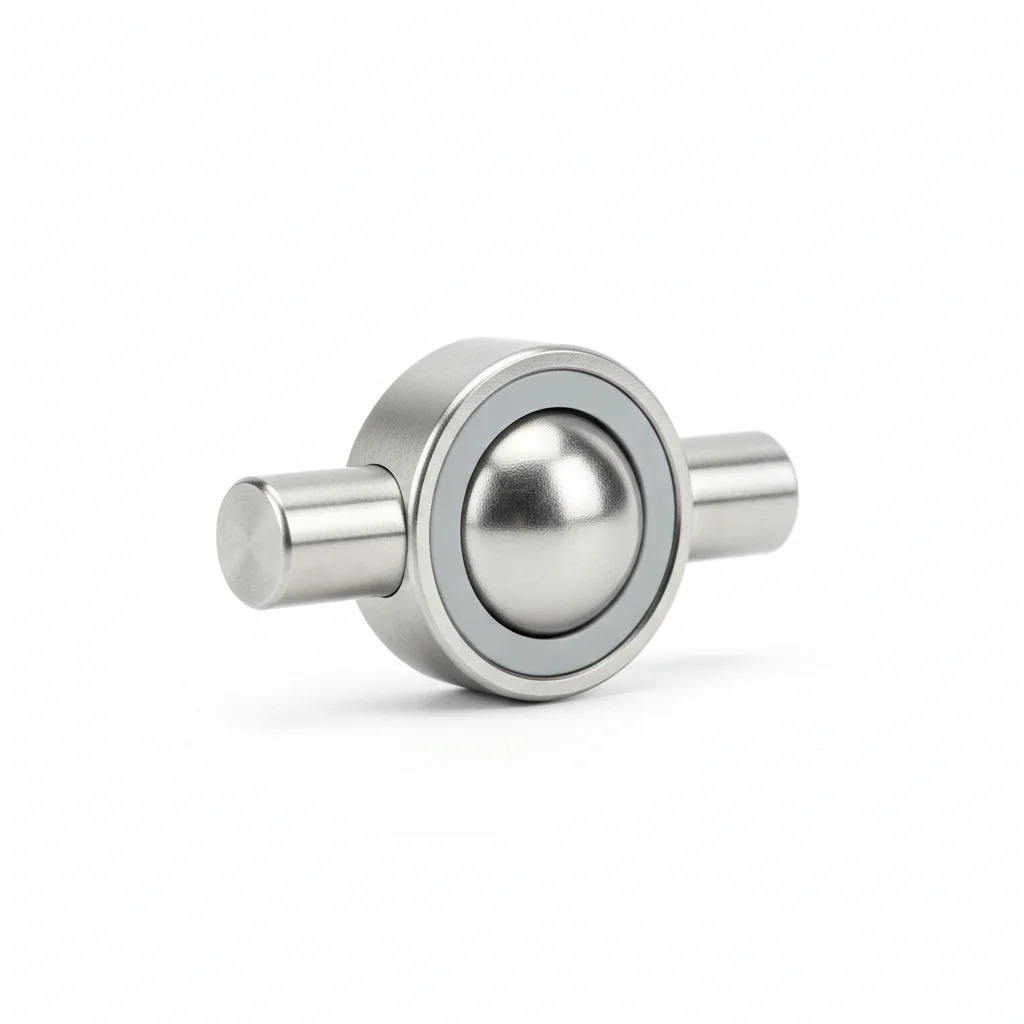
| Петля для светильника | Болт кронштейна привода | Нитрированный штифт связи | Сферический подшипник скольжения (для приводов) | |
|---|---|---|---|---|
| Спецификация | 60×60mm | M10×35mm | φ10×50mm | M10 Spherical |
| Материал | нержавеющая сталь 304 + PTFE | нержавеющая сталь 304 | нержавеющая сталь 304 + азотирование | 304 + PTFE |
| Класс | — | A2-70 | Поверхностная твердость HV800+ | — |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Петля для светильника + обслуживание не требуется + устойчивость к коррозии | Кронштейн электрического привода + нейлоновая гайка + пружинная шайба + анаэробный клей для резьбы | Связь светильника + износостойкость + устойчивость к коррозии | Соединение привода + компенсирует отклонения монтажа + снижает изгибающий момент болта |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите противокоррозионное соединительное соединение, рассчитанное на -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание в соответствии со спецификацией. Затягивайте в крестообразной последовательности. Проверьте 10% с помощью инструмента для проверки. Регистрируйте с данными об окружающей среде.
- Проведите испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Замените все, ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните все крепежи, ниже 80% указанного момента затяжки. Замените крепежи с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Премиум многосекционный / Исследовательская теплица
C5-M Экстремальный в соответствии с ISO 12944-2
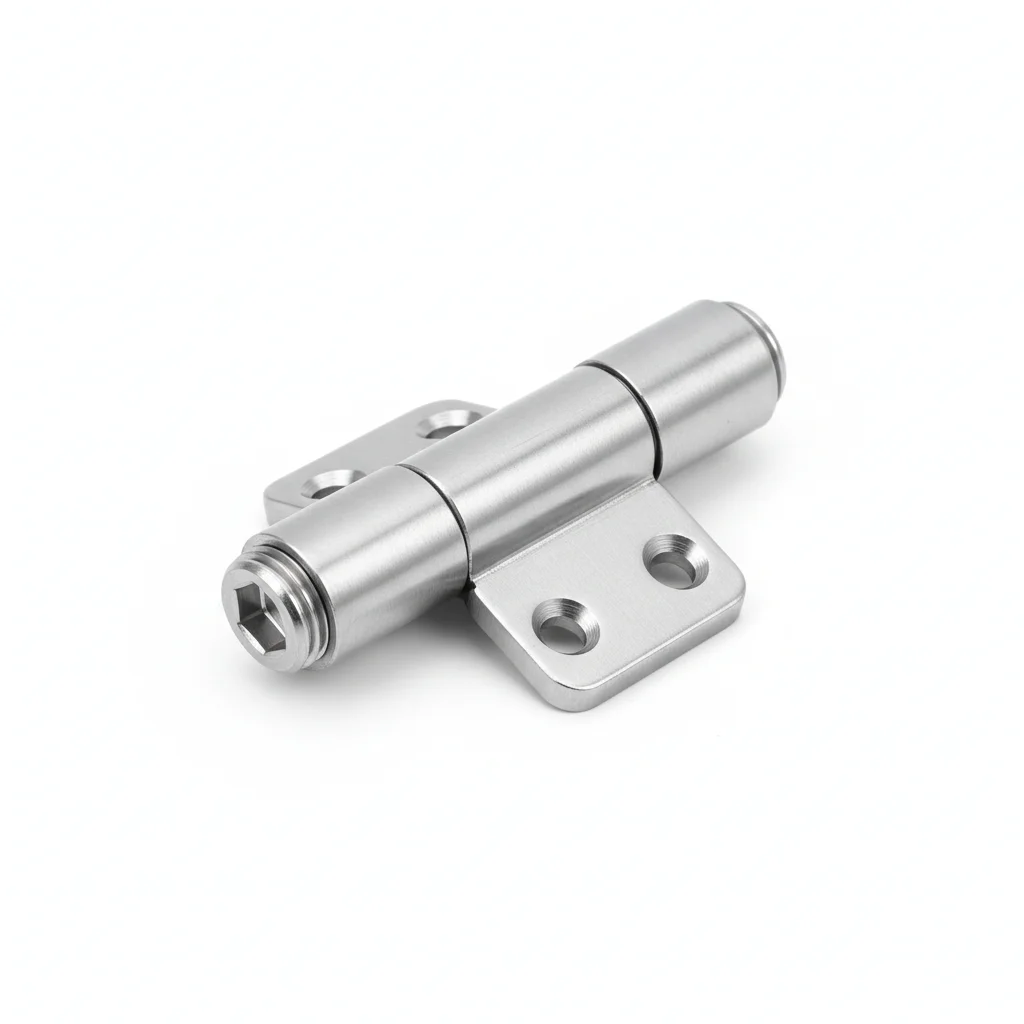
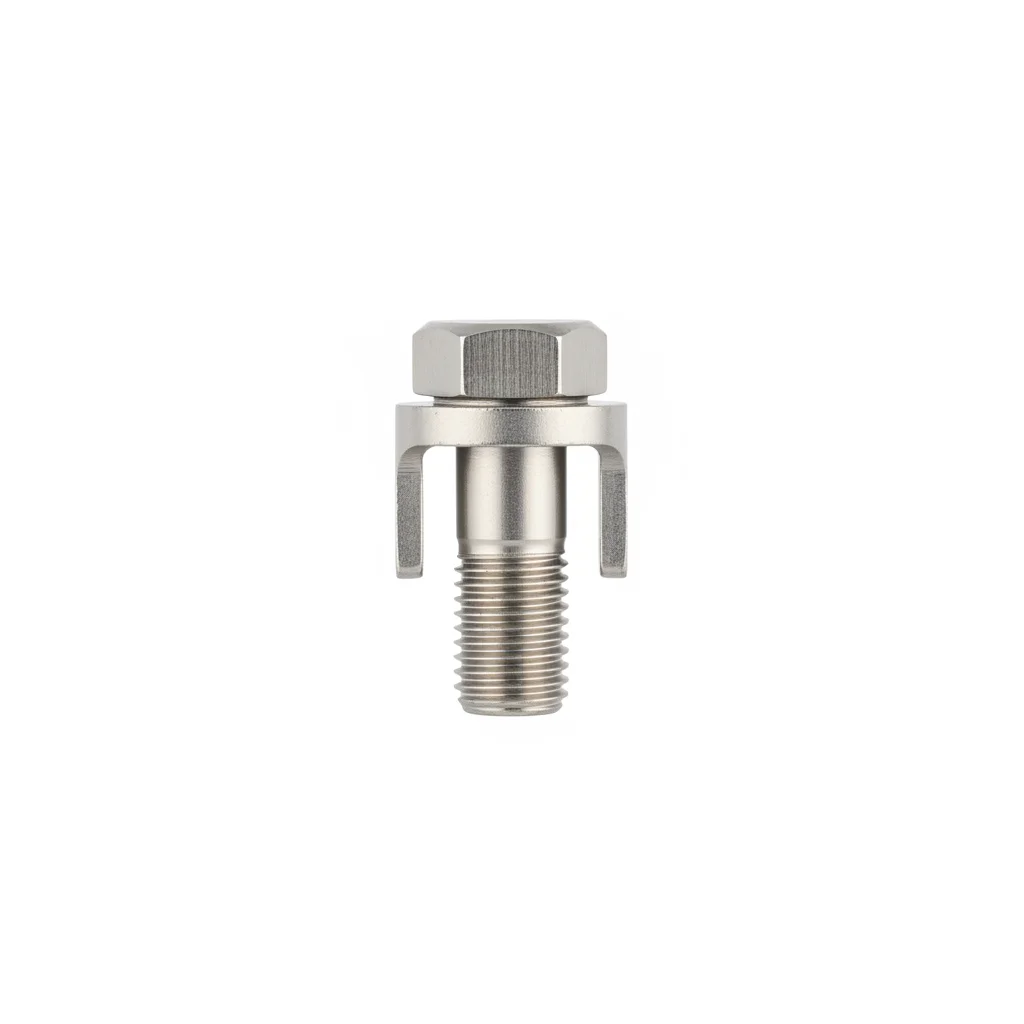
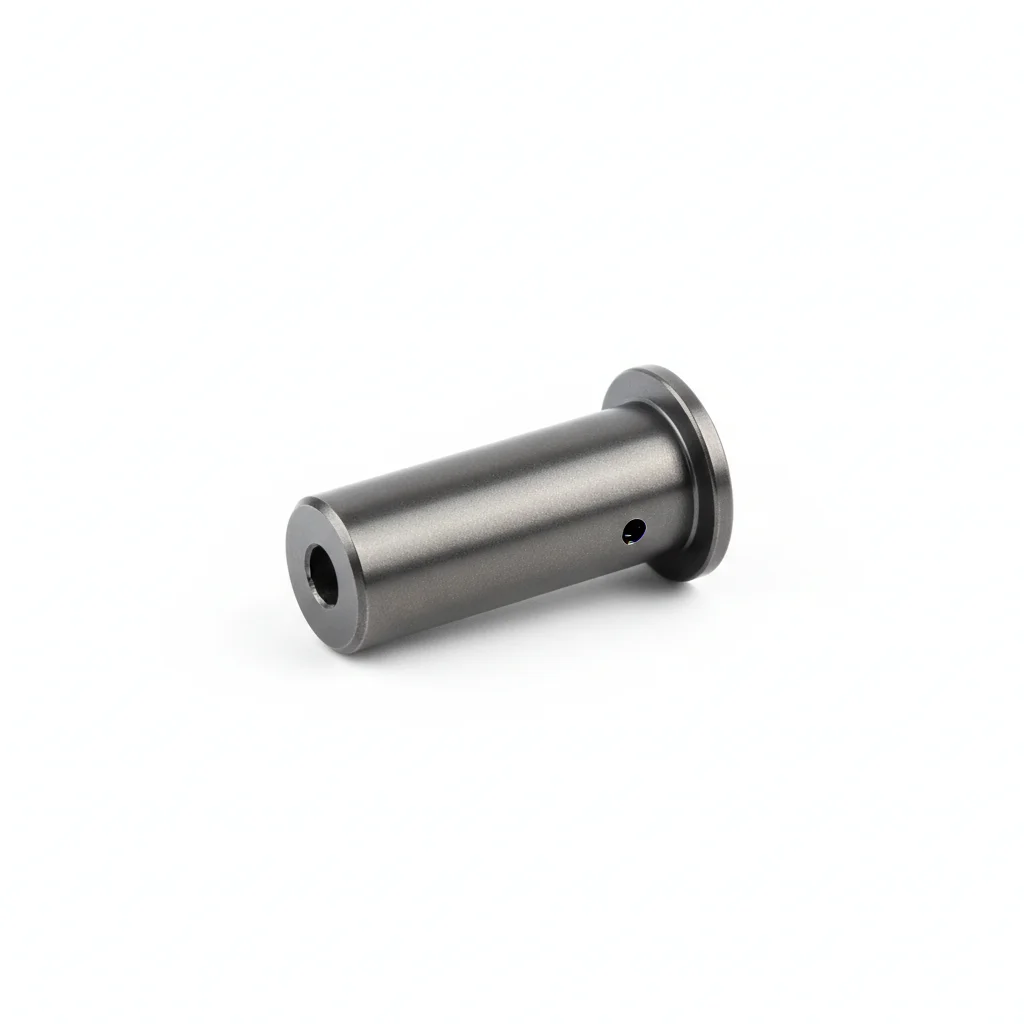
| Петля фонаря | Болт кронштейна актуатора | Азотированный пин соединения | Система мониторинга синхронизации фонаря | |
|---|---|---|---|---|
| Спецификация | 70×70mm | M10×40mm | φ12×60mm | Датчик угла + IoT |
| Материал | Нержавеющая сталь 316L + PTFE | Нержавеющая сталь 316L | Нержавеющая сталь 316L + Азотированная | Резина EPDM |
| Класс | — | A4-70 | Поверхностная твердость HV1000+ | IP65 |
| Покрытие | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 | Горячее цинкование >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фонарь для среды с высокой влажностью и химическими агентами + пожизненная защита от ржавчины | Высоконадежный кронштейн актуатора + двойная гайка + пружинная шайба + фиксатор резьбы | Максимальная износостойкость + максимальная коррозионная стойкость пина соединения | Мониторинг в реальном времени угла каждой жалюзи фонаря → автоматическое оповещение о рассинхронизации → дистанционная регулировка |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морского класса антикоррозийный состав на температуру от -50 до 200°C. Использовать шайбы, инкапсулированные PTFE.
- Проверить соосность в пределах 0.3 мм. Затянуть с помощью гидравлического натяжителя. PMI проверка 10% образцов. Документировать для аудита соответствия.
- NDT тест 10% образцов с красителем-проникателем. Заменить любые с признаками трещин.
- Нанести защитный герметик в соответствии со спецификацией. Установить постоянное оборудование мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа в соответствии со спецификацией. Использовать калиброванный ключ момент затяжки +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж, если момент затяжки ниже 80% от указанного. Заменить крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать план фурнитуры для фонаря в зависимости от типа теплицы?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Рабочее условие | Рекомендуемый план | Ключевое обоснование |
| Односкатная теплица / ручной световой люк (многопролетная 2-3 пролета), ограниченный бюджет | План A: петля светового люка горячего цинкования (50×50mm, углеродистая сталь + горячее цинкование ≥85μm) + болт кронштейна привода оцинкованный (M8×30mm, класс прочности 8.8) + штифт тяги оцинкованный (φ8×40mm) | ISO 12944-2 (C3); ISO 3506-1 |
| Многопролетная теплица / электрический световой люк / автоматическое управление | План B: петля светового люка из нержавеющей стали 304 (60×60mm, 304 + втулка PTFE) + болт кронштейна привода 304 (M10×35mm, A2-70, гайка нейлоновая самоконтрящаяся + пружинная шайба + фиксатор резьбы) + азотированный штифт тяги (φ10×50mm, поверхность HV800+) + сферический подшипник скольжения M10 (304 + PTFE) на концах привода | ISO 12944-2 (C4); ISO 3506-1; VDI 2230 |
| Высококлассная многопролетная / исследовательская теплица, круглогодичное автоматическое управление (среда химических реагентов) | План C: петля светового люка из нержавеющей стали 316L (70×70mm, 316L + PTFE) + болт кронштейна привода 316L (M10×40mm, A4-70, двойная гайка + пружинная шайба + фиксатор резьбы) + азотированный штифт тяги (φ12×60mm, поверхность HV1000+) + система мониторинга синхронизации световых люков (датчик угла + IoT, EPDM, IP65) | ISO 12944-2 (C5-M); ISO 3506-1; GB/T 18622 |
| Болты кронштейна электропривода под действием повторяющихся толкающих/тянущих усилий (десятки циклов в день) — болты M8 теряют >30% преднатяга после 20,000-30,000 циклов → кронштейн ослабевает, привод перекашивается, углы открытия из синхронных становятся 30° с одной стороны и 10° с другой → неравномерная вентиляция, разница в скорости роста культур превышает 30% | Болты M8-M10 из нержавеющей стали 304 + гайка нейлоновая самоконтрящаяся + пружинная шайба (тройная фиксация); сферические подшипники скольжения в соединении кронштейн-привод компенсируют монтажные отклонения и снижают изгибающий момент на болте; ежеквартально подтягивать болты кронштейна привода динамометрическим ключом — крутящий момент ниже 80% от номинального значения → немедленно затянуть; отклонение угла открытия >5° → отрегулировать ограничитель хода привода | VDI 2230; ISO 3506-1 |
| Высокая температура и влажность (40-50°C, RH>80%) — петли из углеродистой стали ржавеют в течение 3 месяцев и заклинивают в течение 1 года → световой люк заклинивает, перегрузка привода / сгорание двигателя; штифты тяги корродируют при переменной влажности (RH около 100% после дождя/полива) — зазор между штифтом и отверстием увеличивается с 0.2mm до 1-2mm → жалюзи рассинхронизированы, эффективная площадь вентиляции на 20-40% ниже проектной | Применять петли из нержавеющей стали 304/316L с самосмазывающейся втулкой PTFE (смазка не требуется; ежеквартальная проверка ручным толчком — не использовать WD-40 на втулках PTFE); азотированные штифты тяги из 304/316L (поверхность HV800+/HV1000+) + втулка PTFE между штифтом и отверстием тяги (увеличивает срок службы штифта в 3-5 раз); при зазоре >1mm заменять штифт + втулку парой; разница углов жалюзи >3° → проверить тягу | ISO 3506-1; GB/T 18622 |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Основа для выбора материала петель мансардных окон 304/316L и кронштейновых болтов
Стандарт расчетных нагрузок на тепличные конструкцииСтандарт проектирования ветровой нагрузки на мансардные окна и тягового усилия актуатора
Систематический расчет высоконагруженных болтовых соединенийСтандарт проектирования предварительного натяга кронштейновых болтов актуатора при знакопеременных нагрузках
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Зажимы для фиксации пленки теплицыСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Уплотнения теплиц и фиксирующие пружиныПохожая тема
Водосточные соединители и дренажный крепежЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →