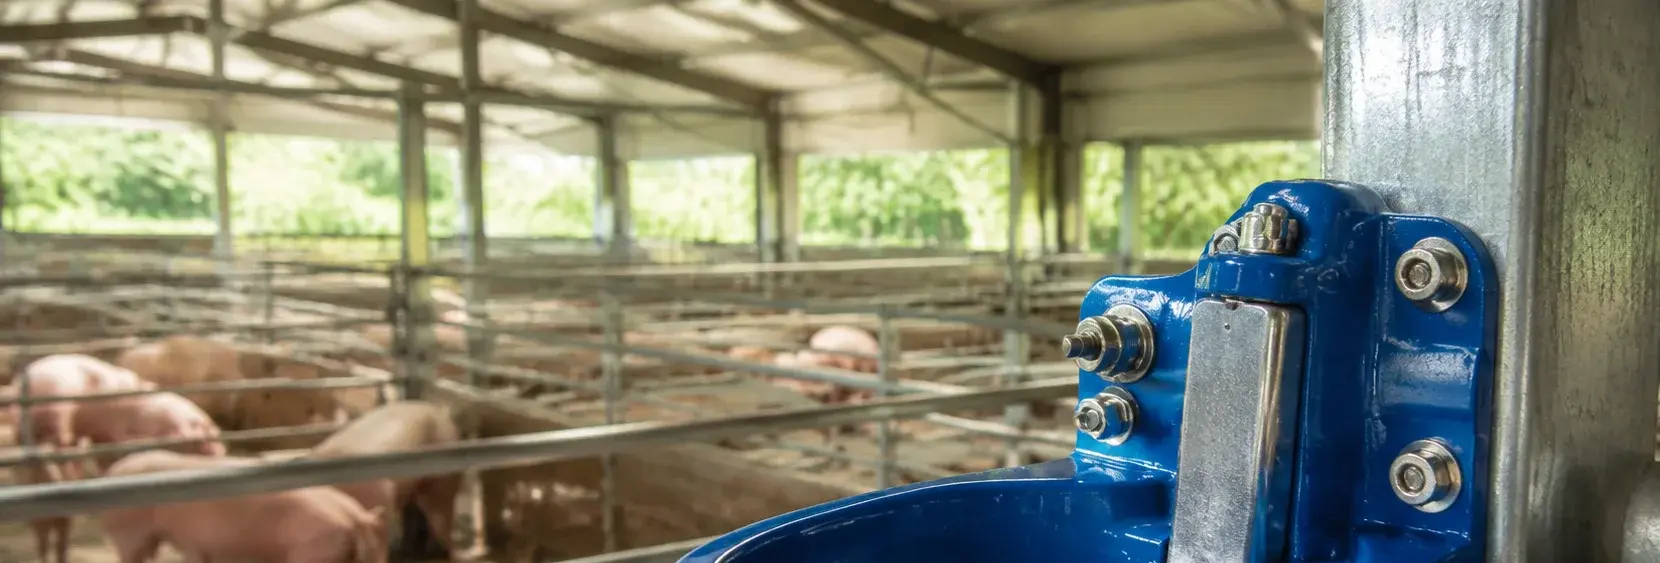
Сбои крепежа для поилок скота и риски гигиены
Автоматические поилки на заборах подвергаются сотням толчков ежедневно. Трещины в сварке кронштейнов приводят к отпадению поилок и лишению воды в течение часов. Оцинкованный крепеж, контактирующий с питьевой водой, выделяет ионы цинка, что ведет к хроническому отравлению скота. Весь крепеж, контактирующий с питьевой водой, должен быть из нержавеющей стали 304. Перетяжка анкерных болтов M8 приводит к растрескиванию пластиковой основы, вызывая просачивание воды в стену и повреждения при циклах замораживания-оттаивания
Аудит рисков // Инженерная диагностика
Руководство по ошибкам в закупках
"На производственном фронте эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Трещины в сварке кронштейна поилки при повторных толчках свиней → поилка отпадает → лишение воды стада → стресс и драки
Корректирующие меры
Риск-02
Оцинкованные болты в контакте с компонентами поилки → ионы цинка растворяются → содержание цинка в питьевой воде превышает нормы → хроническое отравление скота
Корректирующие меры
Риск-03
Перетянутый анкерный болт M8 → пластиковая основа поилки трескается → вода просачивается в стену → растрескивание при циклах замораживания-оттаивания
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при закупке крепежа для поилок
Наиболее игнорируемое инженерное различие при установке поилок для скота — это комбинированный эффект механической усталости и гигиены воды. Кронштейны должны быть безварными, чтобы избежать образования трещин, а все крепежные элементы, контактирующие с питьевой водой, должны быть из нержавеющей стали для предотвращения вымывания цинка
Что проверить
- 1Дизайн кронштейна: Одноштампованные (безварные) кронштейны из 304/316L устраняют трещины в зоне термического воздействия сварки; сварные кронштейны выходят из строя через 1-2 года при ежедневных нагрузках 200-500Н
- 2Материал для крепежа, контактирующего с водой: Использовать только нержавеющую сталь 304 или 316L для соединений поплавкового клапана, болтов и кронштейнов; оцинкованный крепеж вымывает цинк в воду, особенно в кислой воде (pH 5-6), вызывая хроническое отравление
- 3Момент затяжки анкерного болта: Болты M8 должны быть затянуты с моментом 12-15 Н·м; превышение 15 Н·м вызывает трещины в пластиковом основании поилки, приводя к протечке воды и повреждению стены из-за циклов замораживания-оттаивания
- 4Адаптация к типу стены: Для стен из пустотелого кирпича используйте сквозные болты с опорными пластинами вместо анкерных болтов, чтобы избежать протечки воды в полости и роста плесени
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Проверка: Сварной кронштейн vs. Штампованный | Почему это важно: Сварные кронштейны развиваются микротрещины после ~10^5 циклов (полгода) и разрушаются в течение 1-2 лет, приводя к отрыву поилки | Указать: Одноштампованный (безварный) кронштейн из 304/316L, толщина стенки ≥2мм |
| Проверка: Материал крепежа для контакта с водой | Почему это важно: Оцинкованные болты вымывают цинк в питьевую воду; цинк >5 мг/л вызывает хроническое отравление, замедление роста и репродуктивные проблемы | Указать: Все крепежные элементы, контактирующие с водой, должны быть из нержавеющей стали 304 или 316L; избегайте горячего или электрического цинкования |
| Проверка: Момент затяжки анкерного болта | Почему это важно: Вода проникает в стену, приводя к трещинам от циклов замораживания-оттаивания и плесени | Указать: Диапазон момента затяжки 12-15 Н·м для анкерных болтов M8; используйте установку с контролем момента затяжки |
| Проверка: Тип стены и метод крепления | Почему это важно: Анкерные болты в стенах из пустотелого кирпича вызывают протечку воды в полости, плесень и структурные повреждения | Указать: Для пустотелого кирпича/газобетона используйте сквозные болты с опорными пластинами из нержавеющей стали |
Все крепежные элементы, контактирующие с питьевой водой, должны соответствовать NSF/ANSI 61 и GB 5749 для ограничений по цинку. Значения момента затяжки основаны на верификации VDI 2230
Уровень доказательности: подтверждено стандартами
Технический справочник отрасли
Оцинкованный болт в воде: как цинк вымывается в воду
Возьмите тягу поплавкового клапана и крепежные болты автопоилки — они находятся в питьевой воде под повторяющимися толчковыми ударами, и загрязнение цинком начинается именно там.
- 1Автопоилки для свиней и КРС крепятся распорными анкерными болтами M8; тяга поплавкового клапана и крепежные болты находятся непосредственно в питьевой воде и испытывают повторяющиеся толчковые удары
- 2Если в этих контактирующих с водой местах использовать оцинкованные детали, цинковое покрытие электрохимически растворяется в воде — цинк попадает в питьевую воду и загрязняет ее
- 3Поэтому детали, контактирующие с водой, никогда не защищают оцинковкой — крепеж, соприкасающийся с питьевой водой, должен быть из стали 304 (цинк растворяется в воде)
- 4Разорвите цепочку: проверьте каждый крепежный болт, тягу поплавкового клапана и соединение кронштейна — 304 (A2-70 по GB/T 3098.6); оцинкованная углеродистая сталь не допускается внутри поилки
304 (A2-70) по GB/T 3098.6; в данном слоте нет оценочных величин порядка.
Технический справочник отрасли
Тот же M8: 23–26 N·m по стандарту, лишь ~15 N·m на пластиковом основании
Две нормы момента затяжки для поилки, сведенные в одну таблицу: механический стандарт для M8 класса прочности 8.8 и ограничение по месту для пластикового основания — используете не ту норму, и основание треснет.
| Место | База момента затяжки | Основание |
|---|---|---|
| Стандартный момент установки стального болта M8 класса 8.8 | 23–26 N·m | База механических свойств по GB/T 3098.1 — общая база для стального крепежа |
| Пластиковое основание поилки (инженерный пластик) | ~15 N·m макс. (предельный момент производителя) | Величина ограничения по месту, а не стандартное значение; превышение момента сразу приводит к растрескиванию основания |
| Распорный анкерный болт M8 (304, A2-70) крепления поилки | Соблюдать ограничение по основанию; монтаж динамометрическим ключом | Материал точки крепления — A2-70 (304) по GB/T 3098.6 |
23–26 N·m — стандартный момент затяжки для стального болта M8 класса 8.8 (GB/T 3098.1); ~15 N·m — предельный момент производителя для пластикового основания поилки — ограничение по месту, а не стандартное значение; 304 по GB/T 3098.6 (A2-70). В данном слоте нет оценочных величин порядка.
Технический справочник отрасли
Приемка крепления поилки: четыре параметра для первоочередной проверки
При приемке крепления поилки на первом месте не прочность — сначала материал и качество изготовления, и все четыре проверки имеют проверяемое основание.
- Материал для контакта с водой: крепеж, соприкасающийся с питьевой водой, должен быть из стали 304 (A2-70 по GB/T 3098.6) — крепежные болты, тяги поплавковых клапанов и соединения кронштейнов учитываются все; полностью исключить оцинкованную углеродистую сталь
- Качество изготовления кронштейна: сварные швы кронштейна поилки должны быть с полным проваром и зашлифованы заподлицо — грубые кромки шва режут пасть при толчках и укусах свиней
- Размеры анкеровки: распорные анкерные болты 304 для кормушек (M12–M16) и поилок (M8) — закупка по корпусам, количество — десятки штук на корпус
- Защита основания: залить бетонную отмостку вокруг кормушки, чтобы навоз и моча не пропитывали фундамент — мочевина разлагается на карбонат аммония и органические кислоты, которые год за годом ослабляют бетон, оставляя 40–50% усилия анкеровки через 5–8 лет (оценочная величина порядка)
Сохранение усилия анкеровки 40–50% через 5–8 лет — оценочная величина порядка; 304 по GB/T 3098.6 (A2-70).
Технический справочник отрасли
В заказе на поилки: крепежные болты — в строке крепежа, корпус и клапан — отдельно
Проведите границы по материалам до составления ведомости — крепление поилок и комплектные устройства/трубопроводы — это две разные строки.
В объеме: крепеж для фиксации и соединения поилок — распорные анкерные болты 304 (M8), болты соединения кронштейнов и контактирующий с водой крепеж, такой как тяги поплавковых клапанов. Вне объема: комплектные автопоилки, узлы поплавковых клапанов и подводящие трубопроводы. Не включайте комплектные устройства и трубопроводы в заявки на крепеж; заказывайте крепеж поилок по ведомости крепежа.
В данном слоте нет оценочных величин порядка.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартный свиной/скотоводческий хлев | B · План Б · Тяжёлое применение для скота/ферм разведения | C · План C · Закрытый птичник/Высокий стандарт гигиены | |
|---|---|---|---|
| 1. ОДНОМОНОЛИТНЫЙ ШТАМПОВАННЫЙ КРОНШТЕЙН ДЛЯ ПОИЛКИ | |||
| Спецификация | Толщина стенки ≥2 мм, без сварки | Толщина стенки ≥3 мм, цельностампованная | Толщина стенки ≥3мм, электрополированная Ra≤0.8μm |
| Материал | 304 нержавеющая сталь | Нержавеющая сталь 316L | Нержавеющая сталь 316L + Электрополировка |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. СВЯЗЬ ПОПЛАВКОВОГО КЛАПАНА | |||
| Спецификация | M6 | M8 | M8, Электрополировка |
| Материал | 304 нержавеющая сталь | Нержавеющая сталь 316L | Нержавеющая сталь 316L + Электрополировка |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M8×80mm | M10×120 мм | M10×150мм |
| Материал | 304 нержавеющая сталь | Углеродистая сталь + эпоксидная смола (сухая среда) / Нержавеющая сталь 304 (влажная среда) | Нержавеющая сталь 316L + Нейлоновая изолирующая втулка |
| Класс | Момент затяжки 12-15N·m | Вырывная нагрузка ≥18 кН | A4-70 |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. СКВОЗНОЙ БОЛТ | |||
| Спецификация | M8×120mm + нержавеющая стальная опорная пластина | DN15×300 мм | DN15×300мм + Три-Кламп |
| Материал | 304 нержавеющая сталь | Гофрированная труба из нержавеющей стали 304 | Нержавеющая сталь 316L + EPDM уплотнение |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
План A · Стандартный свиной/скотоводческий хлев
Стандарт C3 согласно ISO 12944-2
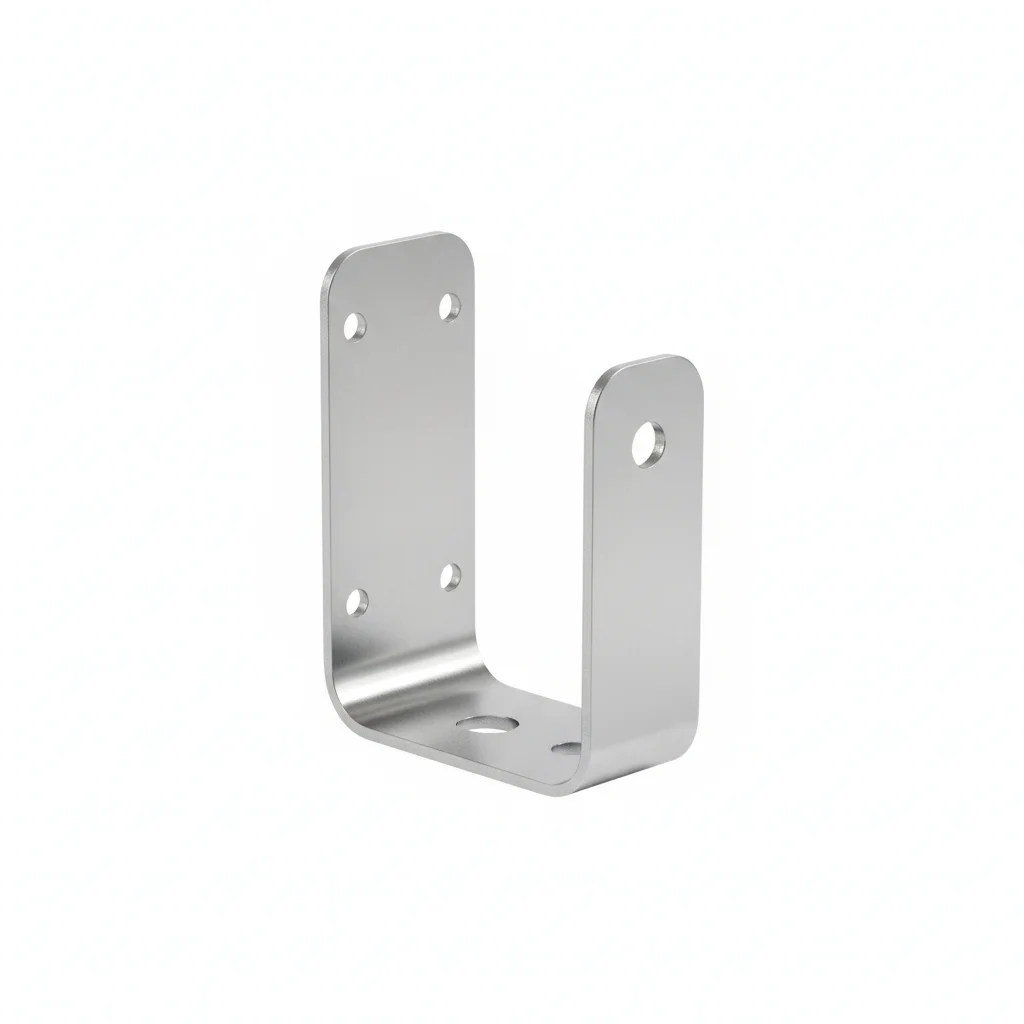
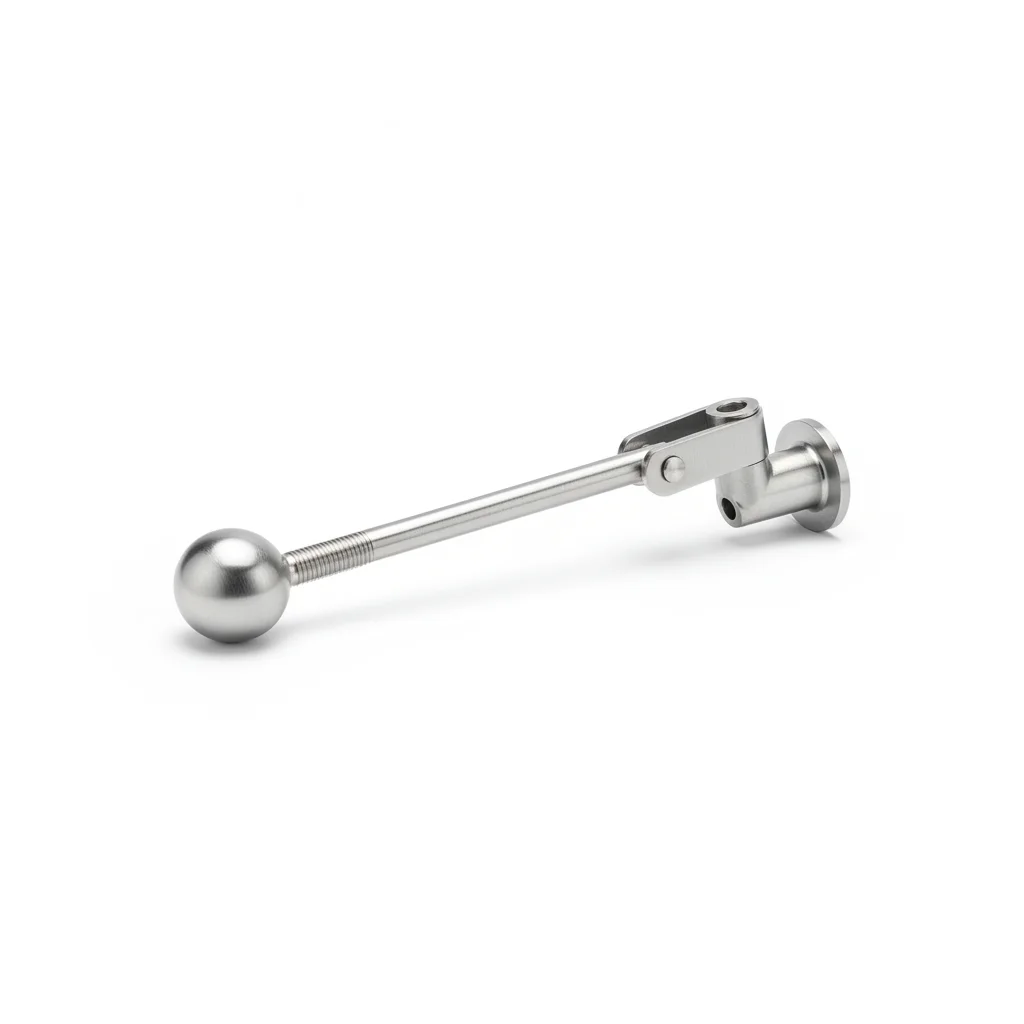
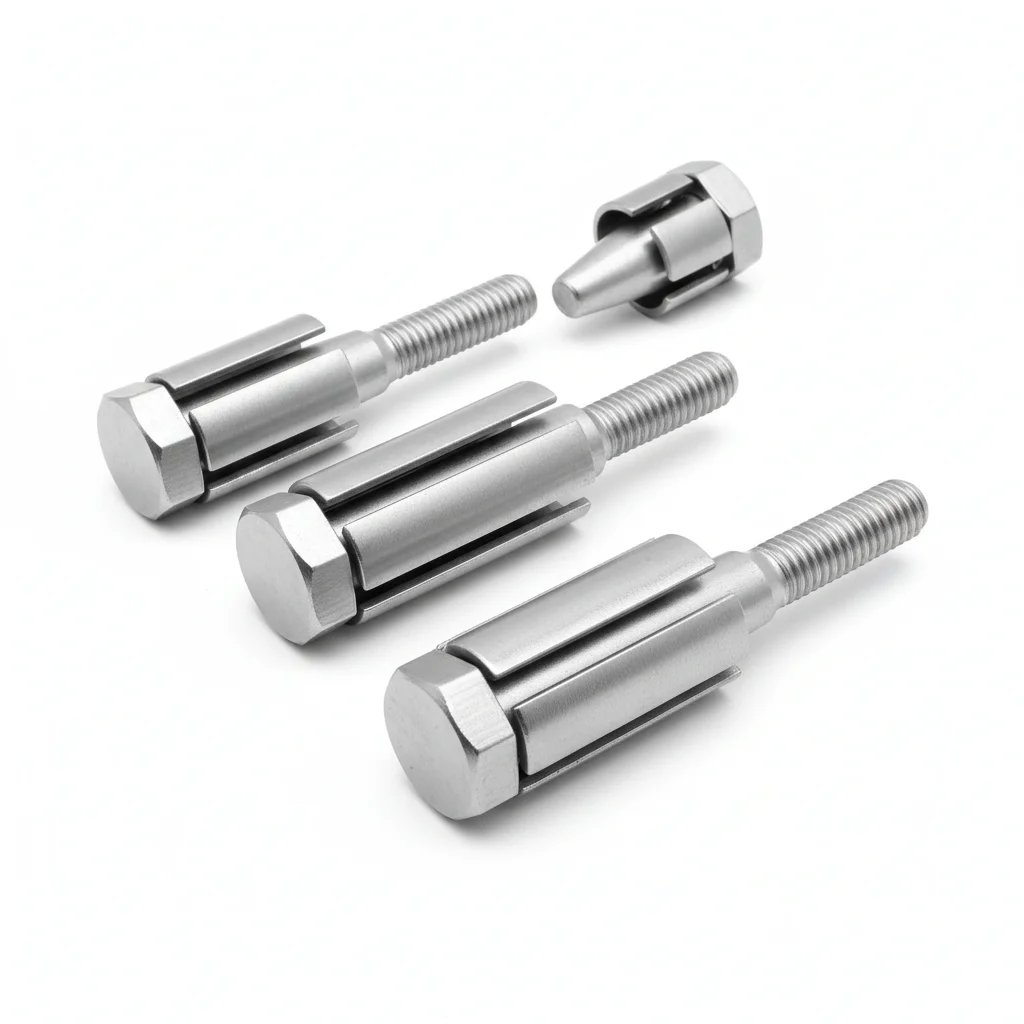
| Одномонолитный штампованный кронштейн для поилки | Связь поплавкового клапана | Анкерный болт | Сквозной болт | |
|---|---|---|---|---|
| Спецификация | Толщина стенки ≥2 мм, без сварки | M6 | M8×80mm | M8×120mm + нержавеющая стальная опорная пластина |
| Материал | 304 нержавеющая сталь | 304 нержавеющая сталь | 304 нержавеющая сталь | 304 нержавеющая сталь |
| Класс | — | — | Момент затяжки 12-15N·m | — |
| Покрытие | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 | горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. | ~0.5 kg/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Настенное крепление для поилок свиней/скота | Передаточное соединение для поплавкового клапана поилки | Крепление поилки к бетонной стене | Сквозное крепление для стен из пустотелого кирпича/газобетона |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите герметик на контактные поверхности. Установите крепёж с шайбой Belleville под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните звездообразным рисунком. Момент затяжки 42 N·m +/-2 N·m с калиброванным ключом. Документируйте в журнале QA.
- Проверьте все крепежи на правильную посадку. Измерьте 5% образца с помощью щупа.
- Нанесите отметку моментной краской. Фотографируйте собранный узел с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже проектной нагрузки. Соединение разделяется в условиях эксплуатации в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности предотвращает правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивайте любой крепёж, упавший ниже 80% указанного момента затяжки. Заменяйте крепежи с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежи независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Тяжёлое применение для скота/ферм разведения
Суровые условия C4 по ISO 12944-2
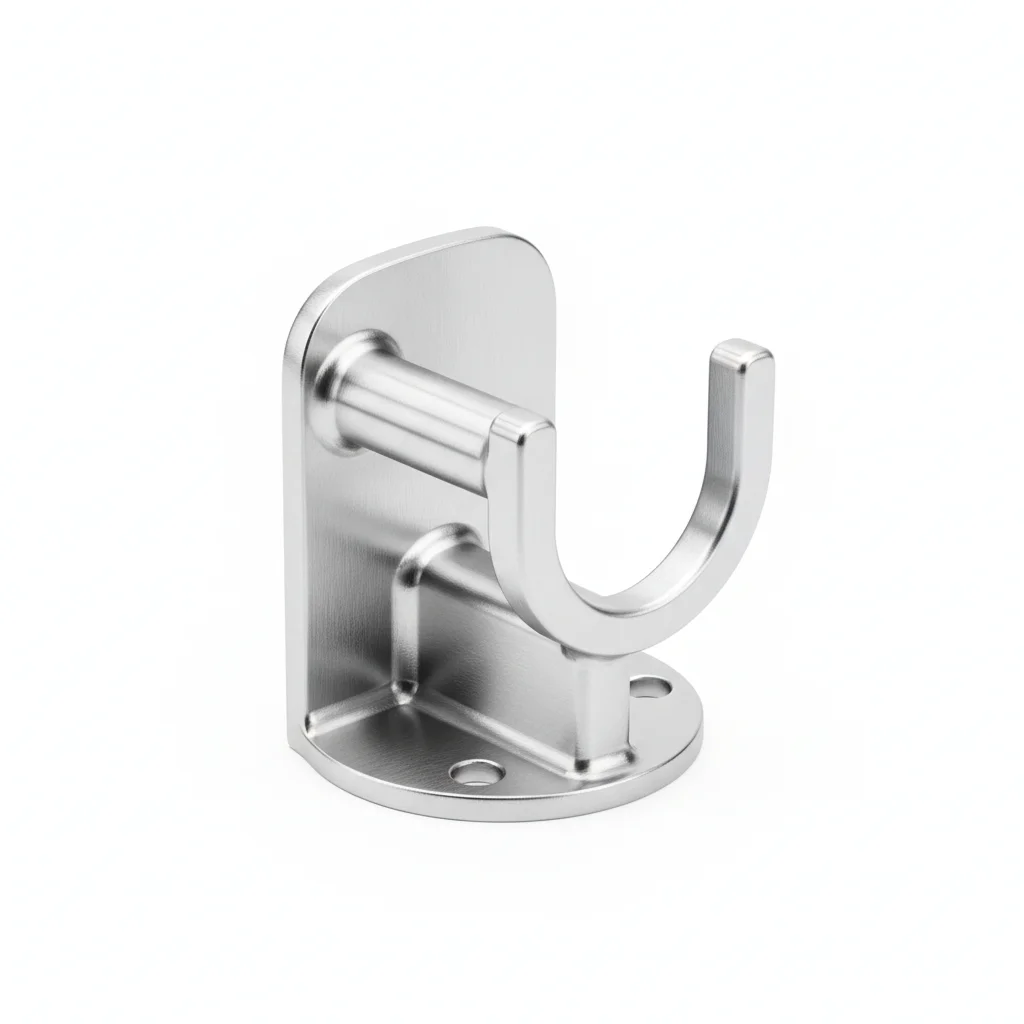
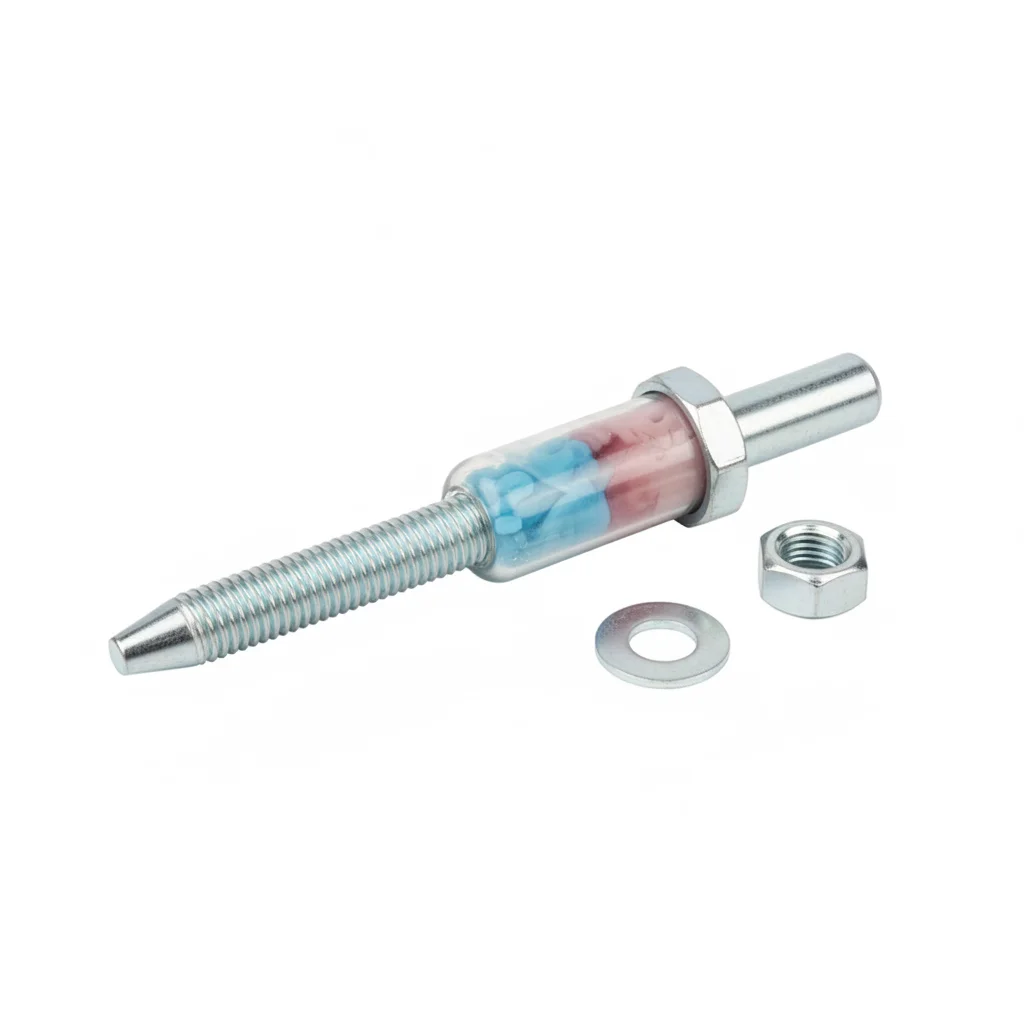
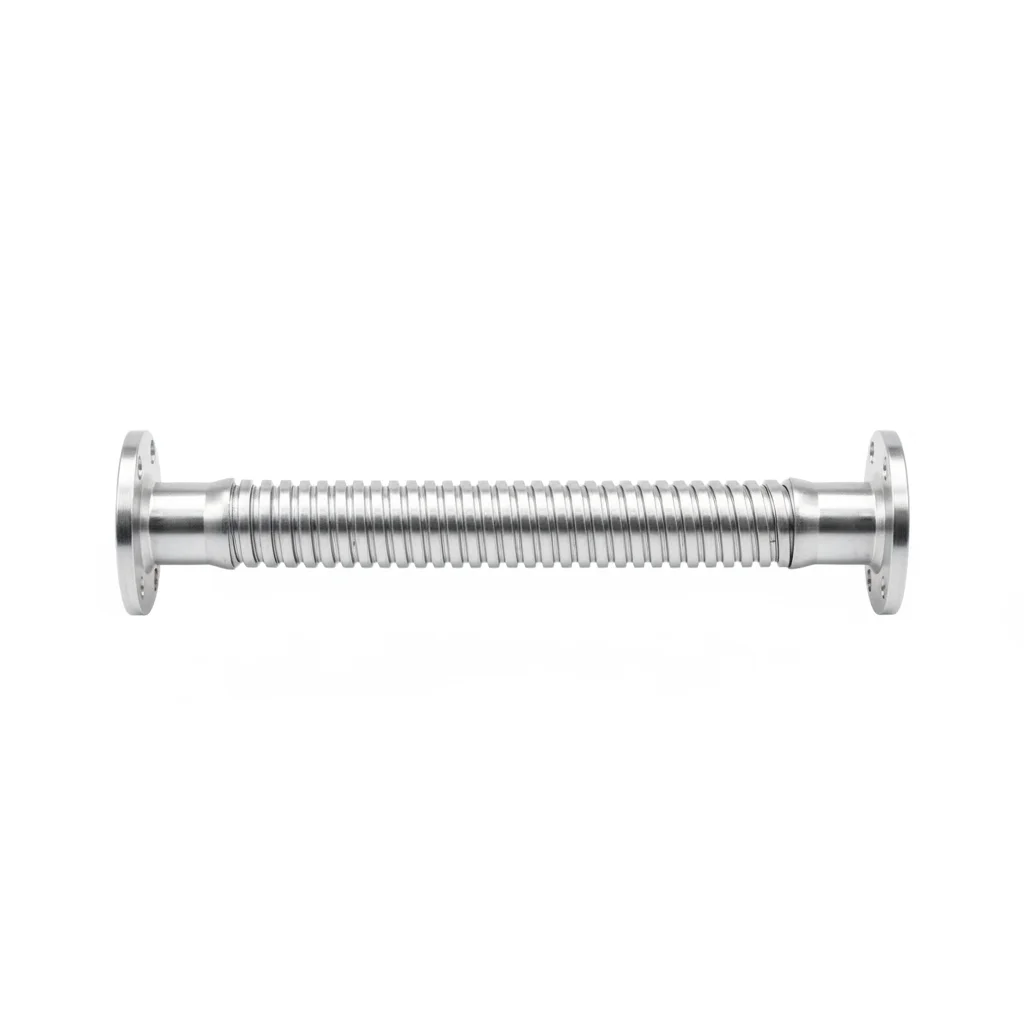
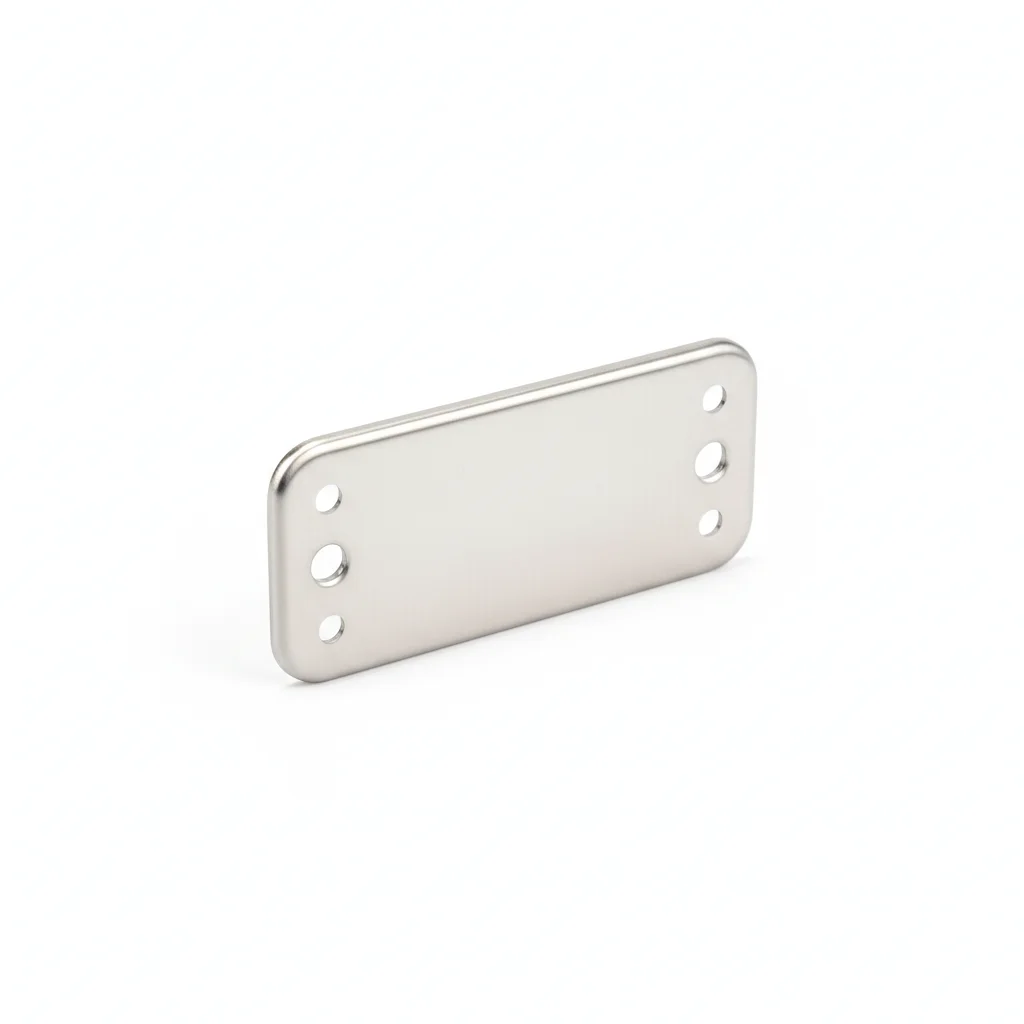
| Цельностампованная утолщённая скоба для поилки | Соединение тяги поплавкового клапана | Химический анкер M10 (бетонная стена) | Гибкое соединение гофрированным шлангом | Защитная пластина от толканий | |
|---|---|---|---|---|---|
| Спецификация | Толщина стенки ≥3 мм, цельностампованная | M8 | M10×120 мм | DN15×300 мм | 300×200×1.5 мм |
| Материал | Нержавеющая сталь 316L | Нержавеющая сталь 316L | Углеродистая сталь + эпоксидная смола (сухая среда) / Нержавеющая сталь 304 (влажная среда) | Гофрированная труба из нержавеющей стали 304 | Нержавеющая сталь 304 |
| Класс | — | — | Вырывная нагрузка ≥18 кН | — | — |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Впитывающая коррозионно-ингибирующая бумага + картон | Впитывающая коррозионно-ингибирующая бумага + картон | Впитывающая коррозионно-ингибирующая бумага + картон | Впитывающая коррозионно-ингибирующая бумага + картон | Впитывающая коррозионно-ингибирующая бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация поилок в условиях высокого воздействия в коровниках/фермах разведения | Высоконадёжная передача от поплавкового клапана + противозащёлкивание | Анкерное крепление поилок в условиях высокого воздействия | Гибкое соединение между поилкой и магистральной трубой, поглощение вибрации от толканий | Защита стены вокруг поилки от толканий свиньями |
Порядок монтажа
- Обезжирить поверхности растворителем ацетона. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный состав для соединений, рассчитанный на -20 до 150°C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание по спецификации. Затянуть в крестообразной последовательности. Проверить 10% крепежа инструментом проверки. Записать с данными об окружающей среде.
- Провести испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Заменить любой крепёж, не прошедший порог приёмки.
- Нанести атмосферостойкое защитное покрытие. Установить coupon-индикатор коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование крепежа неправильного класса для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчётного значения. Соединение разрушается в первые годы эксплуатации. | Проверять класс крепежа по спецификации. Использовать калиброванный динамометрический ключ с погрешностью ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить надёжное соединение. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверять чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Пере затянуть крепёж, момент затяжки которого ниже 80% от нормативного. Заменять крепёж с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всего критического крепежа вне зависимости от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимое снижение натяжения: 15%.
План C · Закрытый птичник/Высокий стандарт гигиены
C5-M Экстремальные по ISO 12944-2
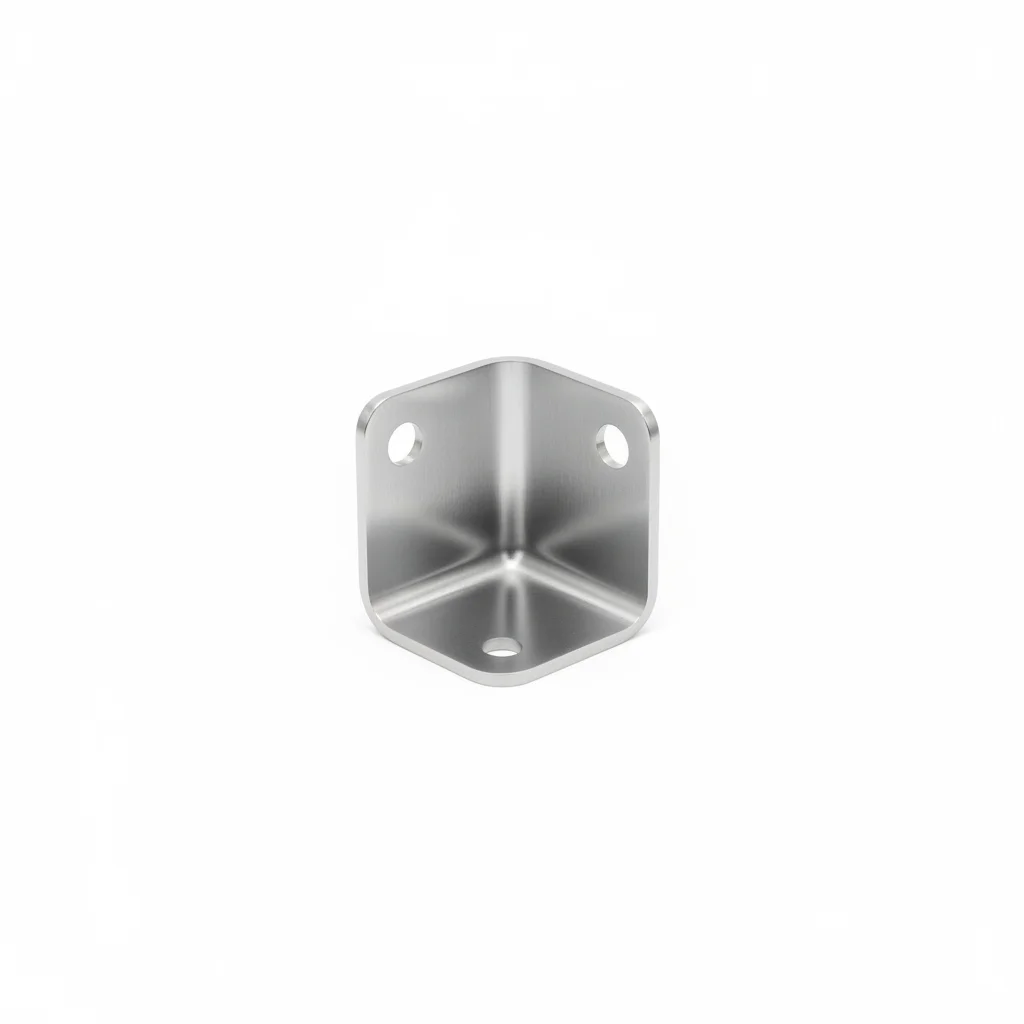
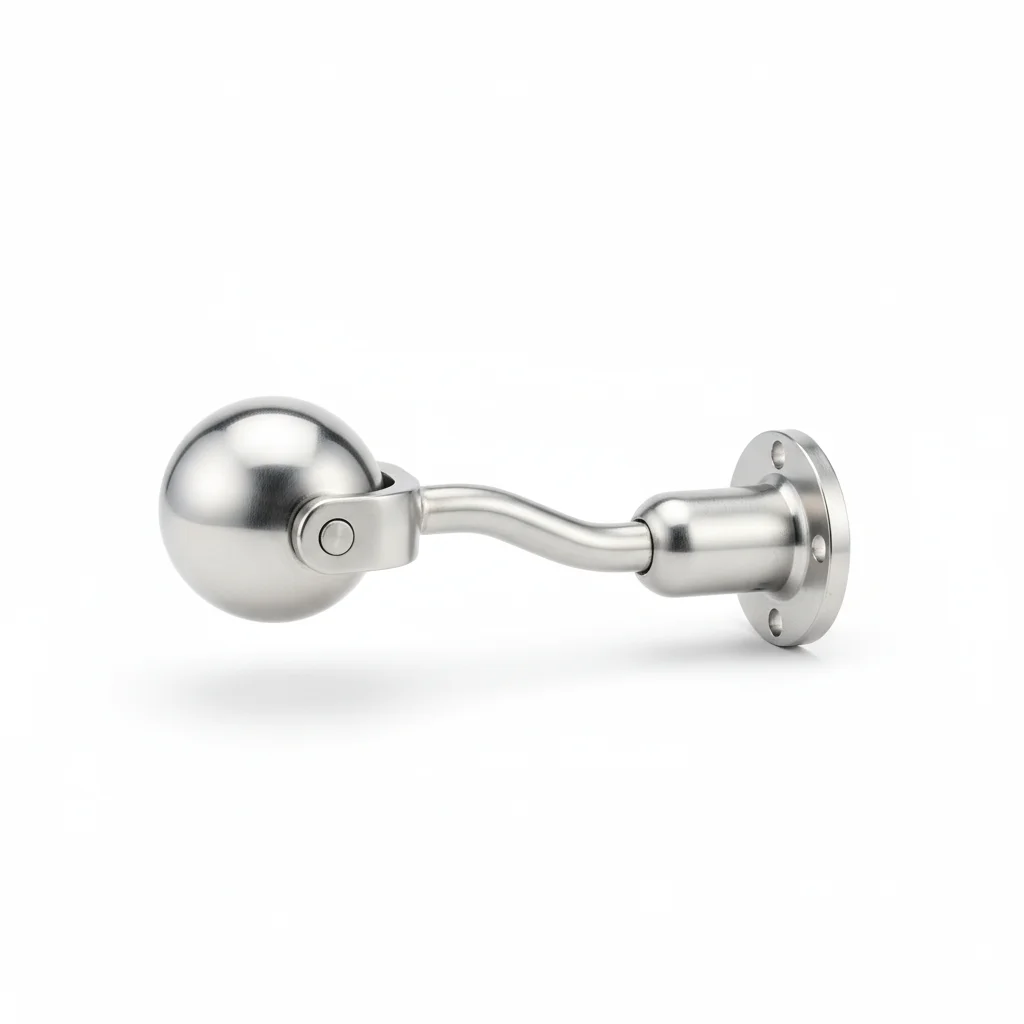
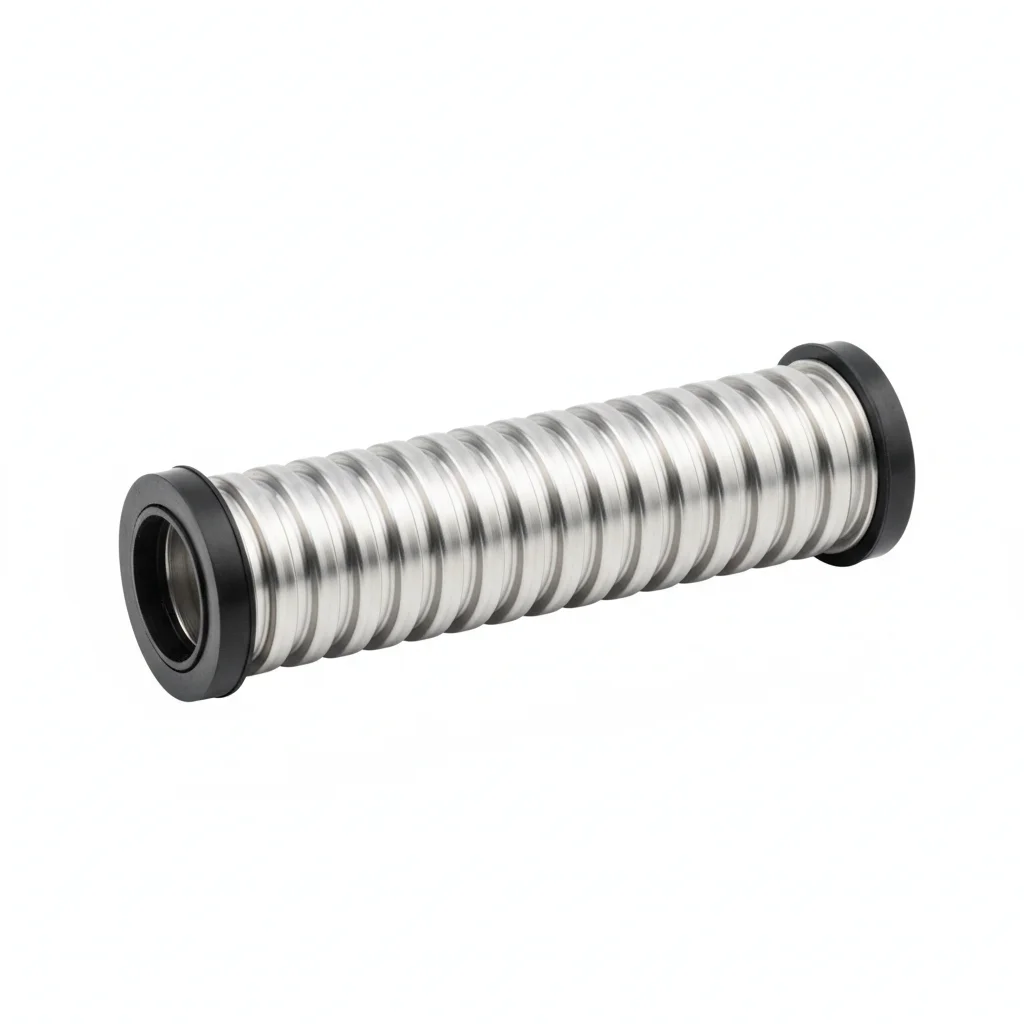
| Цельнопресованный электрополированный кронштейн поилки | Гигиеническая тяга поплавкового клапана | Химический анкер | Гигиенический гофрированный шланг | Бирка записи момента затяжки при монтаже поилки | |
|---|---|---|---|---|---|
| Спецификация | Толщина стенки ≥3мм, электрополированная Ra≤0.8μm | M8, Электрополировка | M10×150мм | DN15×300мм + Три-Кламп | Водостойкий клейкий материал |
| Материал | Нержавеющая сталь 316L + Электрополировка | Нержавеющая сталь 316L + Электрополировка | Нержавеющая сталь 316L + Нейлоновая изолирующая втулка | Нержавеющая сталь 316L + EPDM уплотнение | PET |
| Класс | — | — | A4-70 | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление поилок с высоким стандартом гигиены, поверхность устойчива к адгезии биопленки | Трансмиссия поплавкового клапана уровня гигиены СПФ | Анкеровка в условиях высокой коррозии/высокой гигиены, полная изоляция влаги стены | Гигиеническое гибкое соединение, разборка без инструмента для очистки | Фиксирует значение момента затяжки для каждого болта + дата следующей перетяжки |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозионный состав класса -50 до 200C. Использовать шайбы с ПТФЭ-покрытием.
- Проверить выравнивание в пределах 0.3mm. Затянуть с помощью гидравлического натяжителя. PMI: проверить 10% образец. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% образца методом цветной дефектоскопии. Заменить все детали с признаками трещин.
- Нанести защитный герметик по спецификации. Установить постоянную аппаратуру мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит первым). Повторно затянуть любой крепёж, если момент затяжки ниже 80% от указанного. Заменить крепёжные изделия, если коррозия поражает более 5% поверхности или глубина питтинга превышает 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критически важные крепёжные изделия независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение для кронштейна поилки на основе вашего сценария фермерства?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый план | Ключевое обоснование |
| Стандартный свинарник/коровник, бетонная стена | План A (стандартный свинарник): кронштейн цельноштампованный (без сварки) из стали 304, толщина стенки ≥2mm + тяга поплавкового клапана 304 (M6) + распорные анкер-болты из нержавеющей стали 304 (M8×80mm, момент затяжки 12-15N·m) + сквозной болт (M8×120mm с опорной пластиной из нержавеющей стали) | ISO 3506-1 (нержавеющая сталь 304); VDI 2230 (контроль момента затяжки болта M8); ISO 12944-2 (C3 стандарт) |
| Коровник/племенная ферма, высокая ударная нагрузка + стена из пустотелого кирпича | План B (коровник/племенная ферма, усиленный): утолщенный цельноштампованный кронштейн из стали 316L (≥3mm) + тяга поплавкового клапана 316L (M8) + химический анкер M10 (сопротивление вырыву ≥18kN; углеродистая сталь + эпоксидная смола в сухой среде, нержавеющая сталь 304 во влажной) + гибкий гофрированный шланг из нержавеющей стали 304 (DN15×300mm) + защитная пластина от толчков | ISO 3506-1 (316L); ISO 12944-2 (C4 суровые условия); распорные анкер-болты не обеспечивают надежного удержания при многократных толчках в условиях высокой ударной нагрузки (факт со страницы) |
| Закрытый птичник / SPF-свинокомплекс / экспортная ферма, высокие гигиенические требования | План C (закрытый птичник/высокая гигиена): кронштейн полностью из стали 316L с электрополировкой (≥3mm, Ra≤0.8μm) + тяга поплавкового клапана гигиенического исполнения (M8, с электрополировкой) + химический анкер (M10×150mm, A4-70 с нейлоновой изолирующей втулкой) + гигиеническая гофрированная трубка (DN15×300mm с хомутом tri-clamp) + монтаж с контролем момента затяжки | NSF/ANSI 61 (безопасность компонентов системы питьевого водоснабжения); GB 5749 (цинк ≤1.0mg/L); ISO 12944-2 (C5-M экстремальные условия) |
| Стены из пустотелого кирпича или газобетона (любой план) | Использовать сквозные болты с опорными пластинами из нержавеющей стали; распорные анкер-болты не обеспечивают надежного удержания в таких стенах | Р аспорные анкер-болты разбалтываются, шатаются и вырываются в пустотелом кирпиче; сквозной болт + опорная пластина — единственно надежный способ крепления (факт со страницы) |
| Подкисление воды для борьбы с бактериями (pH 5-6) | Все крепежные элементы, контактирующие с питьевой водой, должны быть из нержавеющей стали 304/316L — тяги поплавковых клапанов, крепежные болты, кронштейны; без оцинкованных деталей; ежеквартальный отбор проб воды на цинк и железо | NSF/ANSI 61; GB 5749 (цинк ≤1.0mg/L); кислая вода (pH 5-6) ускоряет растворение цинка, содержание цинка повышается с <1mg/L до >5mg/L (факты со страницы) |
Ссылочные стандарты
Техническое обоснование и ссылочные стандарты
Основа выбора материала и прочности для кронштейнов поилок и болтов из нержавеющей стали 304/316L
Компоненты систем питьевого водоснабжения – Влияние на здоровьеСтандарт безопасности материалов для металлических компонентов, контактирующих с питьевой водой – ограничивает вымывание таких металлов, как цинк, свинец, кадмий
Стандарты качества питьевой водыНациональный стандарт по предельно допустимому содержанию цинка в питьевой воде – цинк ≤1.0 мг/л
Систематический расчет высоконагруженных болтовых соединенийТеоретическая основа контроля момента затяжки болта M8 – проверка несущей способности пластического основания
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Оборудование распашных ворот сараяСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Крепёж кронштейнов корытПохожая тема
Крепёж для фермерских заборовЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →