Муфтовые болты: усталость, потеря предварительного натяга и риск возгорания
Маховик и гидротрансформатор дизельного двигателя соединены десятками фланцевых болтов — если один из-за усталости выходит из строя → осколок сломанного болта выбрасывается наружу вращающимся маховиком → пробивает корпус гидротрансформатора → гидравлическое масло распыляется на горячий выхлопной патрубок → возгорание. Диафрагма из нержавеющей стали муфты с диафрагмой передает сотни кВт крутящего момента через болты — при потере предварительного натяга болта → диафрагма многократно изгибается под знакопеременным крутящим моментом → усталость металла → диафрагма рвется в местах крепления болтов → муфта мгновенно разрушается.
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупки
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталостное разрушение болтов маховика под крутящими импульсами
Корректирующие меры
Риск-02
Расслабление предварительного натяга при высокотемпературных тепловых циклах
Корректирующие меры
Риск-03
Гальваническая коррозия в морских коррозионно-агрессивных средах
Корректирующие меры
Особенности условий эксплуатации
Ключевые проверки для надёжности муфтовых болтов
Наиболее упускаемое из виду инженерное отличие муфтовых болтов для тяжёлого оборудования — это совокупное воздействие частоты крутящих импульсов, потери натяга при тепловых циклах и гальванической коррозии — каждое из этих факторов может независимо вызвать отказ, но вместе они ускоряют усталость сверх расчётного срока службы.
Что проверить
- 1Болты маховика испытывают знакопеременное касательное напряжение на частоте 1.5 скорости двигателя; после 10^8 циклов (~5000ч) болты с мелкой резьбой класса 12.9 могут внезапно сломаться → риск возгорания. Указывайте полную синхронную замену каждые 3000ч с магнитопорошковым контролем.
- 2Тепловые циклы от -40°C до 200°C вызывают потерю предварительного натяга до 40% после 1000 циклов → снижение жёсткости соединения → утечка масла. Используйте конические пружинные шайбы (60Si2Mn, Dacromet) для компенсации.
- 3В морских условиях углеродистая сталь на нержавеющей стали образует гальваническую пару со скоростью коррозии 0.2 мм/год → усталостный ресурс снижается до 30%. Указывайте горячее цинкование >=55 мкм по ISO 1461 и осматривайте глубину ямок >0.3 мм.
- 4Для крупного горного оборудования защитная проволока (304 или 316L) обеспечивает вторичную фиксацию от ослабления болтов под экстремальной вибрацией. Используйте План C с 42CrMoA закалка + хромирование для температур от -40°C до +80°C.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Частота крутящих импульсов vs усталостный ресурс болта | Каждый рабочий ход генерирует знакопеременное касательное напряжение; после 10^8 циклов болты класса 12.9 могут внезапно сломаться | Разборка + магнитопорошковый контроль + полная синхронная замена каждые 3000ч |
| Расслабление предварительного натяга при тепловых циклах | После 1000 циклов от -40°C до 200°C натяг падает на 40% → снижение жёсткости соединения → утечка масла | Использовать конические пружинные шайбы (60Si2Mn, Dacromet) и проводить повторную затяжку, если ниже 80% от указанного момента |
| Гальваническая коррозия в морской среде | Углеродистая сталь на нержавеющей стали: скорость коррозии 0.2 мм/год → усталостный ресурс снижается до 30% | Горячее цинкование >=55 мкм по ISO 1461; замена при коррозии >5% площади поверхности или глубине ямок >0.3 мм |
| Фиксация болтов под экстремальной вибрацией | Вибрация крупного горного оборудования может ослабить болты → разборка муфты | Защитная проволока (304 или 316L) для вторичной фиксации; использовать План C для температур от -40°C до +80°C |
Все данные из содержания страницы. Для конкретных значений моментов затяжки и интервалов обслуживания обращайтесь к руководству производителя OEM.
Уровень доказательности: только страница источника
Технический справочник отрасли
Три греха сборки: как высокопрочные болты муфты проходят путь от микроослабления до разрушения всей группы
Внезапное разрушение болтов муфты маховика начинается не в эксплуатации — оно начинается на сборочном стенде. Проследите зафиксированную цепочку отказов: как три дефекта сборки закладывают дефицит предварительного натяга и как этот дефицит ведет всю болтовую группу к усталости.
- 1Три дефекта сборки закладывают мину первыми: неравномерный анаэробный клей / неочищенные резьбовые отверстия / момент затяжки ниже чертежного значения — любой из них делает предварительный натяг недостоверным с самого начала (атрибуция, приведенная в журнальном анализе отказов)
- 2Микроослабление в эксплуатации: соединение испытывает радиальный сдвиг под знакопеременными нагрузками, такими как импульсы крутящего момента зажигания/трансмиссии; болт переходит из состояния растяжения в состояние сдвига с изгибом, и корень резьбы становится очагом усталостных трещин
- 3Нестабильный рост трещины: 31 болт со следами усталости выходит из строя один за другим, а оставшиеся 5 разрушаются от мгновенной перегрузки — в зафиксированном случае все 36 болтов M22×75, класса прочности 10.9, из стали 40Cr разрушились после 1128 часов
- 4Цепочка последствий: соединение отказывает мгновенно — одновременно событие остановки и событие безопасности, убыток как для OEM, так и для пользователя
- 5Перехват: качество сборки — точка жизни и смерти — очистка резьбовых отверстий, равномерное нанесение клея, затяжка до чертежного значения (момент плюс доворот; см. таблицу приемки); прохождение проверки по химии, твердости и металлографии не дает иммунитета от усталости — сам излом является отпечатком качества сборки
Импульс крутящего момента зажигания/трансмиссии — качественное описание режима работы муфты, не содержащее числовых значений. В данном блоке оценки порядка величин не используются.
Технический справочник отрасли
Сначала читай излом: усталость или перегрузка — метод извлечения подскажет
Болты маховика не дают предупреждения перед разрушением, и обходной осмотр не может это предвидеть — единственным свидетелем является излом. Как его читать? Достаточно метода извлечения.
Когда группа высокопрочных болтов муфты разрушается массово, первый шаг — не возврат болтов, а чтение излома. Зафиксированный случай: после разрушения всех 36 болтов было исследовано 16 возвращенных болтов — 6 полностью усталостных, 4 наполовину усталостных, остальные также со следами усталости, и лишь 5 из всего комплекта разрушились от мгновенной перегрузки; болты с усталостным изломом извлекались из резьбовых отверстий вручную (их ответные резьбы были гладко изношены), тогда как болты с перегрузочным изломом требовали молотка и зубила — морфология излома является отпечатком качества сборки. Что еще более контринтуитивно: данная партия прошла проверку по химии, твердости и металлографии на соответствие GB/T 3077 и GB/T 3098.1, производственные дефекты были исключены, а причина крылась в сборке. Поэтому, получая от поставщика данные по изломам, задайте сначала три вопроса: существует ли протокол сборки? был ли анаэробный клей нанесен равномерно? был ли момент затяжки доведен до чертежного значения? Эти три вопроса имеют большую аудиторскую ценность, чем возврат — они переносят вину с «качества болтов» на «практику сборки», а сборка — это единственное звено, которое реально можно изменить на месте.
В данном блоке оценки порядка величин не используются.
Технический справочник отрасли
Приемочный контроль групп высокопрочных болтов муфты: что проверять, по какому нормативу и что происходит при нарушении
Принимается не болт, а преднатяг: пять проверок в порядке сборки, каждая с верифицируемым нормативом и последствиями пропуска.
| Контролируемый пункт | Корректный норматив | Последствие нарушения (факт / механизм) |
|---|---|---|
| Очистка резьбовых отверстий | Перед сборкой удалить остатки клея и стружку (один из трех дефектов сборки) | Загрязненные отверстия → недостоверный преднатяг → начало микроослабления |
| Нанесение анаэробного клея | Наносить равномерно; нанесение каплей или в двух точках считается дефектом | Неравномерное нанесение → некачественная сборка → микроослабление |
| Выполнение момента затяжки | Затяжка по чертежу методом момент + доворот: после предварительного момента довернуть на 1/3 оборота; предварительный момент только притягивает соединение, а доворот на +1/3 оборота обеспечивает удерживающее усилие | Момент ниже чертежного → недостаточный преднатяг → срез с изгибом → усталость у корня резьбы (факт: все 36 болтов разрушены через 1128 ч, 31 со следами усталости) |
| Верификация материала и класса прочности | 40Cr/42CrMo по GB/T 3077-2015; классы прочности 8.8/10.9/12.9 по GB/T 3098.1-2010 (оба действуют) | Соответствие по химии/твердости/металлографии не предотвращает усталостное разрушение — при исключении производственных дефектов ответственность переходит на сборку |
| Контрольная подтяжка | Осмотр и при необходимости подтяжка после 50-100 часов работы после первичной установки или переустановки (практика OEM) | Пропуск → раннее ослабление остается незамеченным → продолжается цепочка микроослабление → срез → усталость у корня резьбы (механистический вывод) |
GB/T 3077-2015 и GB/T 3098.1-2010 являются действующими стандартами; последняя строка ("пропуск → микроослабление → срез → цепочка усталости у корня резьбы") является выводом из механизма отказа, а не самостоятельным показателем. В данном слоте оценки порядка величин не используются.
Технический справочник отрасли
Закупка болтов муфт: баланс простоев, а не баланс цены за штуку
Болты муфт и маховиков — это изготавливаемые по чертежу группы высокопрочных болтов с логикой ценообразования, полностью отличной от стандартных деталей. Пока не сведен баланс простоев, разница в цене за штуку ничего не значит.
- Сначала сведите баланс простоев: внеплановый простой в среднем составляет около $125,000/час (опрос ABB/Sapio 2023 года среди 3,215 лиц, принимающих решения по техобслуживанию, на общеотраслевой основе) — отказ болта муфты — это прежде всего событие простоя, а не событие замены детали
- Различайте два масштаба простоя: незначительное ослабление соединения, устранимое на месте за 45 минут, и капитальный ремонт класса целой машины после полного разрушения группы высокопрочных болтов — разрушение соединения маховика/муфты относится ко второму случаю (контрольная запись: разрушились все 36 болтов)
- Считайте на час, а не на штуку: ходовая часть может достигать ≤20% от цены новой машины и ≤50% стоимости техобслуживания, а ведущие производители закупают по стоимости часа работы ходовой части — та же логика применима к болтам муфт, поэтому предложения поставщиков становятся сопоставимыми только при пересчете через стоимость простоя целой машины
- Нестандартные детали, изготавливаемые по чертежу, привязаны к OEM: высокопрочные болты муфт — это детали, изготавливаемые по чертежу, и риск альтернативной детали асимметричен — ее отказ становится пятном на репутации пользователя, выбравшего ее; какой бы низкой ни была цена предложения, сначала пройдите контроль сборки и партии
- Включите сборку и партию в договор: морфология излома равна отпечатку качества сборки (запись: 31 из 36 со следами усталости), поэтому позиции приемки должны охватывать прослеживаемые записи сборки и синхронную утилизацию всей группы при отказе — а не разницу в цене за штуку
≈$125,000/час — это общеотраслевой статистический показатель внеплановых простоев; «45-минутное устранение в полевых условиях» — единичный полевой случай, а не общее обязательство. В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Базовые требования к классу прочности и материалу для болтов муфты маховика: сверяйтесь с этими стандартами GB
Прежде чем в RFQ будет указано «42CrMoA, класс прочности 12.9», сверьте два показателя: какой стандарт оценивает класс прочности, а какой — материал — при анализе отказов задним числом применяется та же мерка. Только навигация, без воспроизведения положений стандартов.
Указанные стандарты (GB/T 3098.1-2010, GB/T 3077-2015) являются действующими открытыми национальными стандартами, приведены для навигации при закупках только с указанием их области применения, без воспроизведения положений стандартов; соответствие материала/класса прочности может быть перепроверено анализом отказов (случай с болтами из 40Cr, признанными соответствующими GB/T 3077 и GB/T 3098.1). В данном блоке оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Средний класс | B · B · Крупная горнодобыча | C · План C · Горнодобыча/Экстремальные условия | |
|---|---|---|---|
| 1. БОЛТ ФЛАНЦА МАХОВИКА | |||
| Спецификация | Мелкая резьба M14-M20 | Мелкая резьба M20-M24 | Мелкая резьба M20-M24 |
| Материал | 42CrMoA | 42CrMoA | 42CrMoA |
| Класс | Класс прочности 12.9 | Класс прочности 12.9 | Класс прочности 12.9 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| 2. ТЯЖЁЛАЯ КОНИЧЕСКАЯ ШАЙБА | |||
| Спецификация | M14-M20 | φ0.8-1.2 мм | φ0.8-1.2 мм |
| Материал | 60Si2Mn | 304 | 316L |
| Класс | Dacromet | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Выбор модели
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Соединение маховика средней нагрузки, C3 по ISO 12944-2 (-20°C to +80°C) | Вариант A · 12.9 + тарельчатая пружина: болт фланца маховика M14-M20 с мелкой резьбой (42CrMoA, 12.9 grade) + усиленная тарельчатая пружинная шайба M14-M20 (60Si2Mn, Dacromet) | ISO 898-1; VDI 2230 (расчет болтового соединения) |
| Маховик крупногабаритного горного оборудования, C4 harsh по ISO 12944-2 | Вариант B · 12.9 + контровочная проволока: болт маховика M20-M24 с мелкой резьбой (42CrMoA, 12.9 grade) + контровочная проволока φ0.8-1.2mm (304) | ISO 12944-2 C4; AGMA 9002 (монтаж муфты) |
| Импульсы крутящего момента от рабочих ходов дизеля (переменное напряжение сдвига на 1.5× частоты вращения двигателя, тысячи импульсов в минуту) | Использовать болты с мелкой резьбой класса прочности 12.9 + клей-фиксатор резьбы + контровочную проволоку (каждые 2-3 болта в группе, соединены последовательно проволокой из нержавеющей стали — если один ослабнет, проволока удержит его и предотвратит вылет); затягивать строго по перекрестно-симметричной схеме в 3 этапа; разбирать и осматривать каждые 3000 часов работы — если на любом болте обнаружены трещины (магнитопорошковый контроль) или падение момента затяжки >20%, синхронно заменить весь комплект | ISO 898-1; после 10⁸ циклов (примерно 5000 часов работы) усталостное повреждение накапливается до критического значения → внезапное разрушение → осколки выбрасываются высокоскоростным маховиком → пробивают корпус гидротрансформатора → гидравлическое масло на раскаленную выхлопную трубу → возгорание |
| Высокотемпературное термоциклирование (-40°C to 200°C) | Использовать технологию постоянного преднатяга (например, тарельчатые пружинные шайбы) или сплавы на основе никеля с низким коэффициентом теплового расширения; контролировать падение преднатяга в пределах 5% | После 1000 циклов преднатяг падает на 40% → жесткость соединения снижается → риск утечки масла возрастает |
| Морская коррозионная среда (соляной туман 3.5% NaCl) | Использовать изолирующие покрытия для разделения разнородных металлов или выбрать один и тот же коррозионно-стойкий материал (например, нержавеющая сталь 316L); добавить систему катодной защиты | Крепеж из углеродистой стали в контакте с подложкой из нержавеющей стали образует гальваническую пару, скорость коррозии 0.2mm/year → усталостная долговечность снижается до 30% от исходного проекта |
A · Средний класс
C3 Стандарт по ISO 12944-2
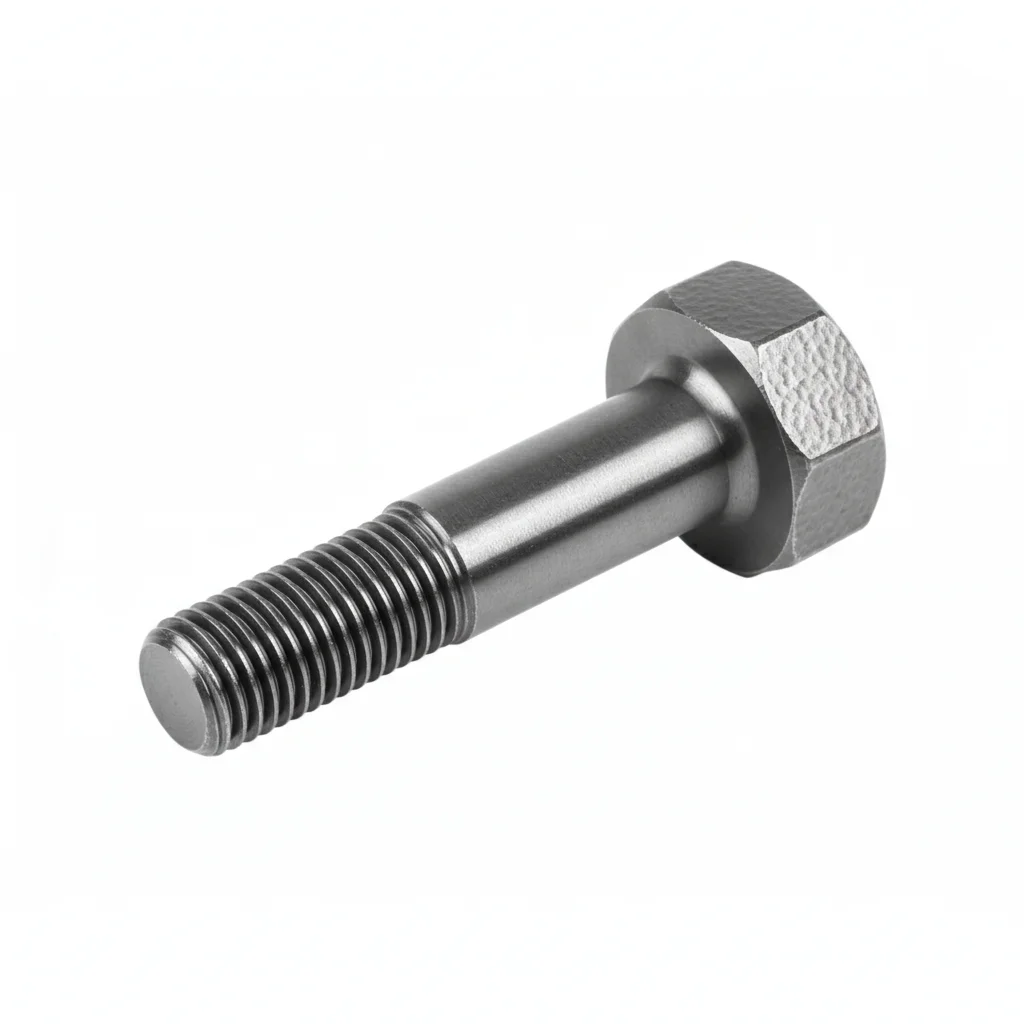
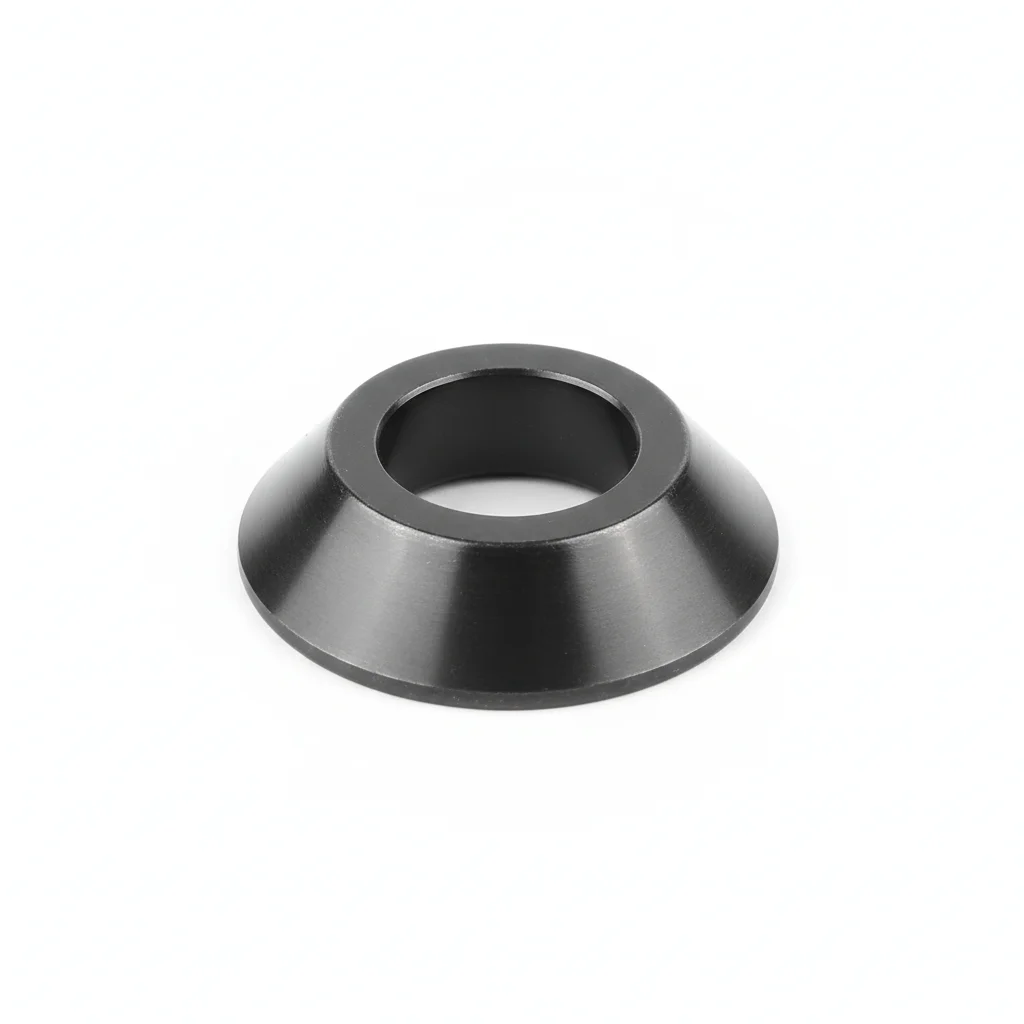
| Болт фланца маховика | Тяжёлая коническая шайба | |
|---|---|---|
| Спецификация | Мелкая резьба M14-M20 | M14-M20 |
| Материал | 42CrMoA | 60Si2Mn |
| Класс | Класс прочности 12.9 | Dacromet |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | ВП-бумага + картон | ВП-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление маховика двигателя | Эластическая компенсация в высокотемпературных соединениях |
Порядок монтажа
- Обезжирить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести соединительную смазку на контактные поверхности. Установить крепёж с конической шайбой под головкой болта и гайкой.
- Проверить соосность в пределах 0.5 мм. Затянуть звёздчатым способом. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепежные элементы на правильность посадки. Измерить 5% выборки плоским щупом — максимальный допустимый зазор 0.1 мм.
- Нанести контрольную метку герметиком на головку болта, шайбу и гайку. Сфотографировать сборку с 3 ракурсов для комплекта документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверять класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документировать все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуальным осмотром перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Проводить повторную затяжку любого крепежа ниже 80% от указанного момента. Заменять крепеж с коррозией, охватывающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяга: 15%.
B · Крупная горнодобыча
C4 Агрессивная среда по ISO 12944-2
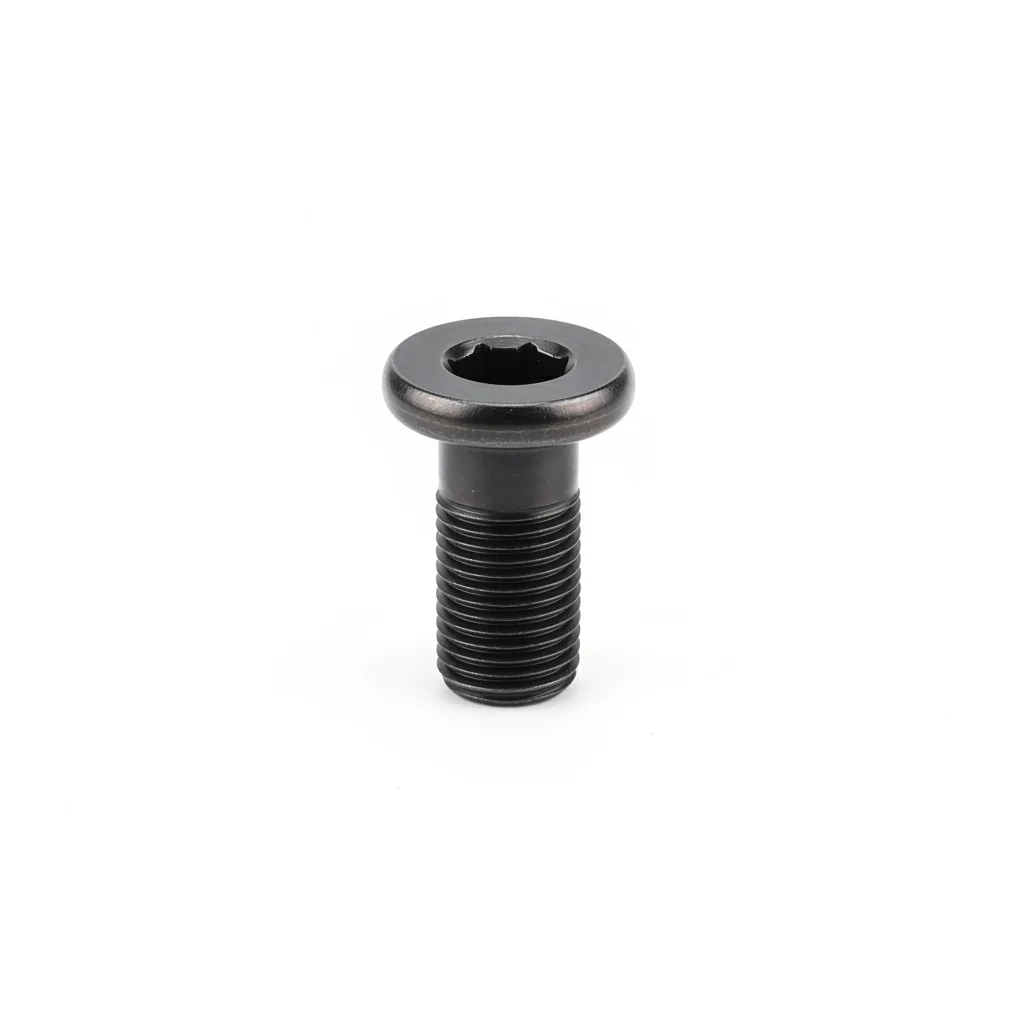
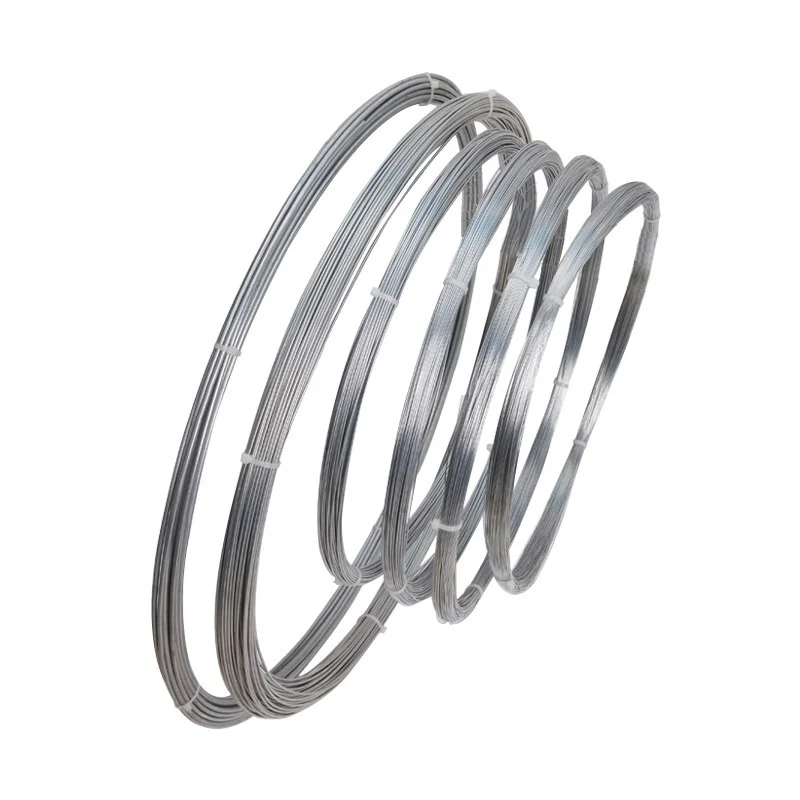
| Болт маховика | Защитная проволока | |
|---|---|---|
| Спецификация | Мелкая резьба M20-M24 | φ0.8-1.2 мм |
| Материал | 42CrMoA | 304 |
| Класс | Класс прочности 12.9 | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | ВП-бумага + картон | ВП-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Маховик крупногабаритного горного оборудования | Безопасная фиксация болтов |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм профилометром.
- Нанести антикоррозионную соединительную смазку с рабочим диапазоном температур от -20 до 150°C. Использовать шайбы с ПТФЭ-покрытием, если указано.
- Проверить выравнивание по спецификации. Затягивать в крестообразной последовательности. Момент затяжки до целевого значения. Проверить 10% инструментом контроля. Сделать запись с данными об окружающей среде.
- Провести испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Заменить любой крепёж, не прошедший пороговый тест. Документировать результаты.
- Нанести атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установить контрольный купон коррозии рядом с ответственными соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверять класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документировать все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуальным осмотром перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Проводить повторную затяжку любого крепежа ниже 80% от указанного момента. Заменять крепеж с коррозией, охватывающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяга: 15%.
План C · Горнодобыча/Экстремальные условия
C5-M Экстремальная по ISO 12944-2
| Болт маховика | Защитная проволока | |
|---|---|---|
| Спецификация | Мелкая резьба M20-M24 | φ0.8-1.2 мм |
| Материал | 42CrMoA | 316L |
| Класс | Класс прочности 12.9 | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | ВП-бумага + картон | ВП-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирить растворителем метилэтилкетон (МЭК). Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морскую антикоррозионную смазку с рабочим диапазоном от -50 до 200°C. Использовать шайбы с оболочкой из ПТФЭ.
- Проверить выравнивание до 0.3 мм. Затянуть гидравлическим натяжным устройством до целевого предварительного натяга. Проверить PMI 10% выборки. Документировать для аудита соответствия.
- Провести неразрушающий контроль (НК) 10% выборки с помощью дефектоскопии окрашиванием. Заменить любой крепёж с признаками трещин.
- Нанести защитный уплотнитель по спецификации. Установить постоянные средства мониторинга состояния. Подать отчёт о соответствии в контролирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение рассоединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверять класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документировать все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуальным осмотром перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осматривать каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Проводить повторную затяжку любого крепежа ниже 80% от указанного момента. Заменять крепеж с коррозией, охватывающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменять все ответственные крепежные элементы независимо от состояния. Документировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяга: 15%.
Матрица спецификаций
Спецификации продукции для данного сценария
Спецификации из каталога продукции Yaxiio. Масса указана теоретическая (расчётная).
| Диаметр | Длина | Материал | Класс | Покрытие | SKU | Масса ед. |
|---|---|---|---|---|---|---|
| M12 | 30, 35, 40, 45, 50, 60, 70, 80 | Alloy Steel | 10.9S | Black Oxide | 8 | 42–86 g |
| M16 | 40–120 (10 размеров) | Alloy Steel | 10.9S | Black Oxide | 10 | 98–220 g |
| M20 | 45–160 (11 размеров) | Alloy Steel | 10.9S | Black Oxide | 11 | 180–460 g |
| M24 | 50–200 (12 размеров) | Alloy Steel | 10.9S | Black Oxide | 12 | 300–830 g |
| M30 | 60–240 (12 размеров) | Alloy Steel | 10.9S | Black Oxide | 12 | 570–1500 g |
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →