Предотвращение отказов пальцев гидроцилиндра и болтов кольца поворота экскаватора
Один усталостный разрыв болта пальца может привести к обрушению стрелы в кабину. Ослабление болтов кольца поворота развивается прогрессивно, приводя к опрокидыванию верхней конструкции. Эта страница сравнивает болты пальцев класса прочности 12.9 и болты кольца поворота класса 10.9 с wedge-шайбами (шайбами предотвращения самоотвинчивания) и описывает интервалы проверок и критерии замены для смягчения этих рисков
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталостный разрыв болтов фиксации пальца при чередующемся растяжении и сжатии
Корректирующие меры
Риск-02
Прогрессирующее ослабление монтажных болтов кольца поворота под моментом опрокидывания
Корректирующие меры
Риск-03
Отказ пылезащитного уплотнения пальца при работе в мутной воде
Корректирующие меры
Особенности условий эксплуатации
Критические точки проверки пальцев и болтов кольца поворота
Усталостный разрыв и прогрессирующее ослабление — два основных режима отказа. В таблице ниже обобщены ключевые проверки, которые следует включить в спецификации на закупку и техобслуживание.
Что проверить
- 1Болты фиксации пальцев (класс 12.9) при чередующемся растяжении-сжатии: усталостные трещины зарождаются в корне резьбы после ~10^6 циклов; обязательная замена каждые 5000 рабочих часов независимо от внешнего вида
- 2Болты кольца поворота (класс 10.9) при моменте опрокидывания: ослабление одного болта перегружает соседние болты на 20-30%; цепная реакция может распространиться на 10+ болтов в течение шести месяцев
- 3Wedge-шайбы (закалённая углеродистая сталь + Dacromet) снижают риск самоотвинчивания; укажите для критических болтов горных экскаваторов
- 4Предел коррозии: заменяйте крепёж с поражением >5% площади поверхности или глубиной ямок >0.3 мм; горячее цинкование >=55 мкм по ISO 1461 обеспечивает базовую защиту
- 5Интервал осмотра: каждые 250 рабочих часов или 6 месяцев; повторная затяжка, если ниже 80% от указанного момента; документируйте в CMMS
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс прочности и материал болта | Для болтов пальцев необходим класс 12.9 (42CrMoA) для сопротивления усталости; для болтов кольца поворота — класс 10.9 | Укажите класс 12.9 по ISO 898-1 для болтов пальцев; класс 10.9 для болтов кольца поворота; требуется сертификат на материал |
| Поверхностная обработка и защита от коррозии | Горячее цинкование >=55 мкм по ISO 1461 предотвращает коррозию, ускоряющую усталость; покрытие Dacromet на wedge-шайбах добавляет защиту | Укажите толщину горячего цинкования по ISO 1461; для экстремальных условий добавьте покрытие Dacromet на шайбы |
| Предварительное натяжение и проверка момента затяжки | Повторная затяжка, если ниже 80% от указанного момента | Укажите значения момента и критерии повторной затяжки; включите аудит момента в план техобслуживания |
| График замены | Ограниченный ресурс по усталости; полная замена каждые 5 лет для всех критических крепёжных элементов | Укажите интервалы замены в рабочих часах или календарном времени; включите в CMMS |
Данные основаны на типичных циклах нагрузки экскаватора. Фактический ресурс по усталости зависит от спектра нагрузок и условий эксплуатации. Проверьте по рекомендациям OEM.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Шарнирные соединения на пальцах: какие показатели проверяемы, а какие — пробелы
Открытых данных параметрического уровня по пальцам проушин гидроцилиндров и шарнирным пальцам мало: материал, зазоры и интервалы замены в основном определяются чертежами OEM. Разберите до заказа, какие цифры проверяемы, а какие являются лишь заявлениями, чтобы приёмка не строилась на пустом месте.
| Параметр | Открытая прослеживаемость | Позиция при закупке / приёмке |
|---|---|---|
| Материал и твёрдость пальцев (шарнирные пальцы стрелы/рукояти, пальцы проушин гидроцилиндров) | Открытый источник параметрического уровня отсутствует (зарегистрированный пробел) | Нестандартные детали — приёмка по чертежу/спецификации OEM; указывайте марку сплава в спецификации и требуйте от поставщика соответствия чертежу |
| Предельные зазоры пальцев, интервалы замены | Открытый источник параметрического уровня не найден (зарегистрированный пробел) | Руководствуйтесь сервисным руководством OEM и его регламентом контроля; игнорируйте циркулирующие цифры без источника |
| Фиксированные интервалы повторной затяжки типа "каждые 250 часов" | Открытый источник OEM не найден (зарегистрированный пробел — не цитируется) | Повторную затяжку выполняйте по руководству OEM: для соединения ходовой части базой Caterpillar является проверка через 50-100 часов после монтажа/перемонтажа, далее — по необходимости |
| Материал/твёрдость пальца крепления коронки ковша | 40Cr/42CrMo — основной материал кованого корпуса коронки; материал и твёрдость пальца коронки не имеют независимого открытого источника | Не принимайте пальцы по неподтверждённым диапазонам твёрдости |
Материал пальцев, предельные зазоры и интервалы замены не имеют открытой базы параметрического уровня; данный слот выявляет и исключает такие неподтверждённые цифры, а не подменяет их иными значениями. Оценки порядка величин в данном слоте не используются.
Технический справочник отрасли
Вышестоящая база приёмки пальцев и болтов: стандарты уровня машины и обслуживания
При расценке и приёмке выстраивайте эти вышестоящие ссылки: технические условия на машину, методы испытаний машины и практика монтажа и обслуживания опорно-поворотного устройства — цитируйте послойно от агрегата к детали, а не только стандарт на деталь.
Перечисленные стандарты GB/T (GB/T 9139-2018, GB/T 7586-2018, GB/T 3098.1-2010) являются действующими национальными стандартами; при опоре на ASME SRB-1 сверяйте его с оригиналом документа. Номера стандартов приведены только для навигации при приёмке — приёмные значения берите из действующих текстов стандартов. Оценки порядка величин в данном слоте не используются.
Технический справочник отрасли
Четыре вопроса: документы, которые отвечают «Сломается ли?»
Предотвращение разрушения — в документах, а не на складе: каждое из четырех звеньев — материал, класс прочности, сборка, повторный контроль — имеет проверяемое подтверждение. Впишите все четыре в RFQ, и приемка сможет отмечать их построчно.
- Протокол испытаний материала: легированная конструкционная сталь оценивается по GB/T 3077-2015 — отвечает на вопрос «правильный ли материал?»; но соответствующий материал лишь исключает производственные дефекты, он не доказывает, что болт не может разрушиться от усталости
- Маркировка класса прочности: проверить 8.8/10.9/12.9 по GB/T 3098.1-2010 — отвечает на вопрос «достаточен ли класс?»; после подтверждения класса фактический ресурс при знакопеременной нагрузке зависит от спектра нагрузок и качества сборки
- Момент затяжки по чертежу и инструкция по сборке: предварительная затяжка по чертежу, проверка покрытия анаэробным клеем и чистоты резьбовых отверстий по чертежу — отвечает на вопрос «правильно ли собрано?»; запись анализа отказов показывает, что группа болтов с соответствующими материалом и классом может полностью разрушиться из-за нарушений сборки
- Регламент осмотра и повторной затяжки: планировать по сервисному руководству OEM и его регламенту осмотров, а не по фиксированным интервалам без открытого источника — отвечает на вопрос «когда перепроверять?»; усталостные трещины не имеют видимых внешних признаков до разрушения, поэтому плановый повторный контроль — единственное вмешательство, которое может выявить их на ранней стадии
GB/T 3077-2015 и GB/T 3098.1-2010 — действующие стандарты; интервалы замены не имеют открытой обоснованной базы, и числовые значения интервалов не приводятся. Оценки порядка величин в этом слоте не используются.
Технический справочник отрасли
Крепеж — внутри, машины — снаружи: проведите границу до заказа
Один раз проведите границу между «в объеме поставки» и «вне объема поставки», и RFQ не затронет машины целиком — пальцы и болты принимаются по чертежам, а машины и узлы остаются за OEM.
В объем поставки входят крепеж и пальцы по чертежу: пальцы проушин гидроцилиндров, шарнирные пальцы стрелы и рукояти, болты соединения опорно-поворотного круга, пальцы зубьев ковша, а также со стороны гусеничного хода — болты башмаков гусеницы с самоконтрящимися гайками, болты крепления крышек и болты разъемной ведущей звездочки — полный ассортимент высокопрочного крепежа и пальцев по чертежу. Вне объема поставки: экскаваторы, бульдозеры, погрузчики и карьерные самосвалы в сборе; гусеничные тележки в сборе (звенья цепи и корпуса башмаков); сами кольца опорно-поворотного подшипника; а также конструктивные элементы ковша или стрелы. Оставьте технические условия на машины и узлы за OEM, принимайте крепеж и пальцы по чертежам — и каждая сторона остается в своей зоне ответственности.
«По чертежу» означает, что отдельный стандарт GB/JB/ASTM не применяется — приемка ведется по чертежу/спецификации OEM. Оценки порядка величин в этом слоте не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Средний экскаватор | B · B · Крупный горный экскаватор | C · План C · Горные/Экстремальные условия | |
|---|---|---|---|
| 1. БОЛТ ФИКСАЦИИ ПАЛЬЦА КЛАССА 12.9 | |||
| Спецификация | Мелкая резьба M20-M30 | Мелкая резьба M30-M42 | Мелкая резьба M30-M42 |
| Материал | 42CrMoA | 42CrMoA | 42CrMoA |
| Класс | Класс прочности 12.9 | Класс прочности 12.9 | Класс прочности 12.9 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| 2. БОЛТ КОЛЬЦА ПОВОРОТА КЛАССА 10.9 | |||
| Спецификация | M20-M30 | M20-M36 | M20-M36 |
| Материал | 42CrMo | Закалённая углеродистая сталь + Dacromet | Закалённая углеродистая сталь + Dacromet |
| Класс | Класс прочности 10.9, Dacromet | Dacromet | Dacromet |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Выбор модели
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Средний экскаватор, C3 по ISO 12944-2 (палец испытывает 2000 циклов/день, ~700,000 циклов/год) | Вариант A · 12.9 + 10.9: болт фиксации пальца класса прочности 12.9 M20-M30 с мелкой резьбой (42CrMoA) + болт поворотного круга класса прочности 10.9 M20-M30 (42CrMo, Dacromet) | ISO 898-1 (класс прочности 12.9/10.9); обязательная замена каждые 5000 моточасов или 1 год |
| Большой карьерный экскаватор, C4 тяжелые условия по ISO 12944-2 | Вариант B · увеличенные типоразмеры + клиновые стопорные шайбы: усиленный болт пальца класса прочности 12.9 M30-M42 с мелкой резьбой (42CrMoA) + клиновая стопорная шайба M20-M36 (закаленная углеродистая сталь + Dacromet) | ISO 898-1 (класс прочности 12.9); проверка каждого болта динамометрическим ключом каждые 500 моточасов; заменить весь комплект при обнаружении падения момента затяжки >15% три раза подряд |
| Усталостное разрушение болтов фиксации пальца при знакопеременном растяжении-сжатии (2000 циклов/день, ~700,000 циклов/год) | Класс прочности 12.9 + мелкая резьба (увеличивает длину зацепления) + обязательная замена каждые 5000 моточасов или 1 год независимо от внешнего вида; проверять предварительную затяжку болта (динамометрический ключ) при монтаже; наносить противозадирную пасту между головкой болта и проушиной; вести журнал замен | Усталостные трещины появляются у корня резьбы после ~10^6 знакопеременных циклов; скорость роста трещины ~0.01mm/1000 циклов → внезапное разрушение при недостаточном остаточном сечении; ISO 898-1 |
| Постепенное ослабление затяжки крепежных болтов поворотного круга под действием опрокидывающего момента (болты со стороны копания испытывают наибольшую растягивающую нагрузку) | Класс прочности 10.9 + покрытие Dacromet + клиновые стопорные шайбы; затягивать симметрично перекрестно в 2-3 этапа; проверять каждый болт динамометрическим ключом каждые 500 моточасов; если падение момента затяжки >15% обнаружено три раза подряд, заменить весь комплект болтов | Ослабление переносит опорную нагрузку на два соседних болта → перегрузка на 20-30% → более быстрое ослабление → цепная реакция: в течение шести месяцев ослабление распространяется с 1 болта на 10+ → отрыв поворотного круга → наклон верхней конструкции |
| Отказ пылезащитного уплотнения пальца при работе в грязной воде: уплотнительная кромка изношена частицами песка, грязная вода попадает в зазор палец-втулка | Применять пылезащитные уплотнения из фторкаучука (FKM) (износостойкость в 3-5 раз выше, чем у NBR); осматривать уплотнение каждые 250 часов; немедленно заменять при наличии канавки на кромке >0.5mm; автоматическая система смазки пальца (смазывание каждые 8 часов) вытесняет грязную воду из зазора | Канавки износа глубиной >0.5mm на уплотнительной кромке в течение 3-6 месяцев → абразивный износ ускоряется в 10+ раз → сильный износ пальца и втулки в течение сотен часов → зазор >2mm → ковш вибрирует при копании |
A · Средний экскаватор
Стандарт C3 по ISO 12944-2
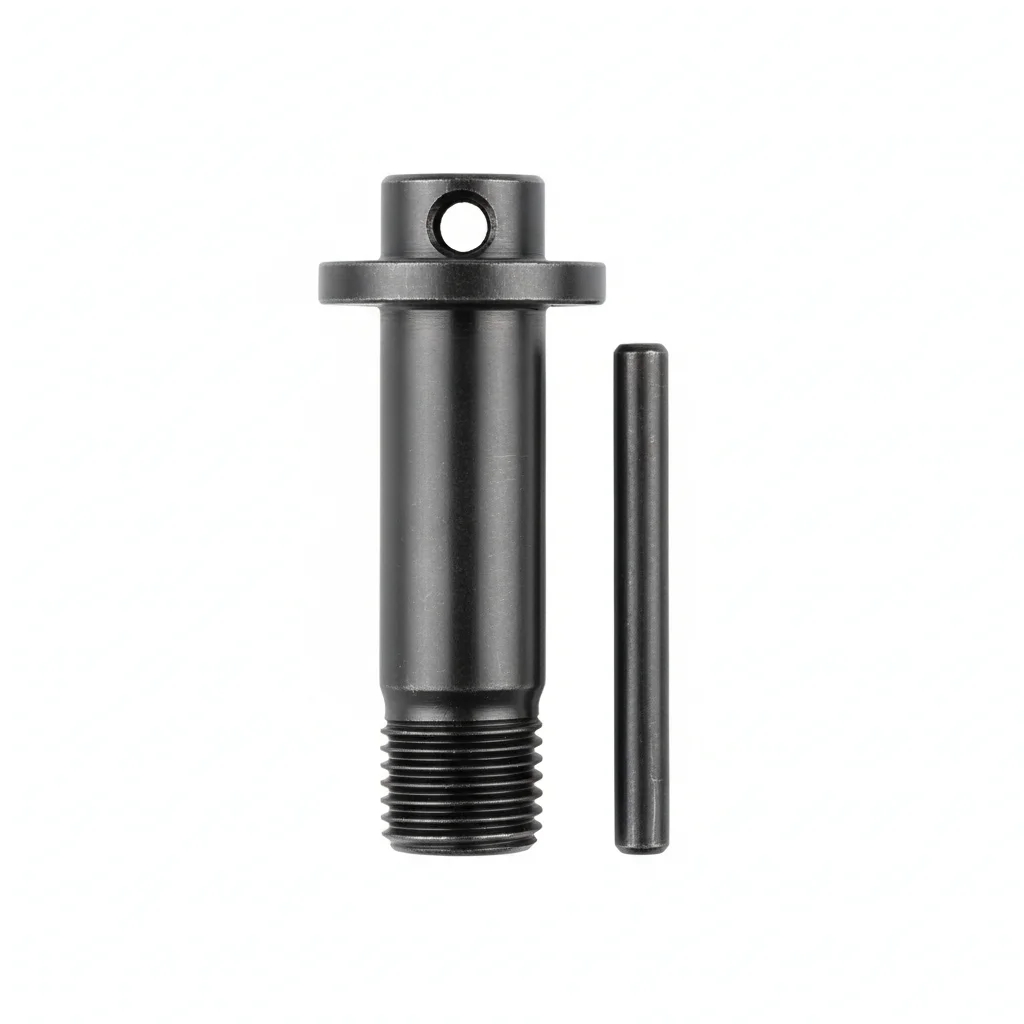
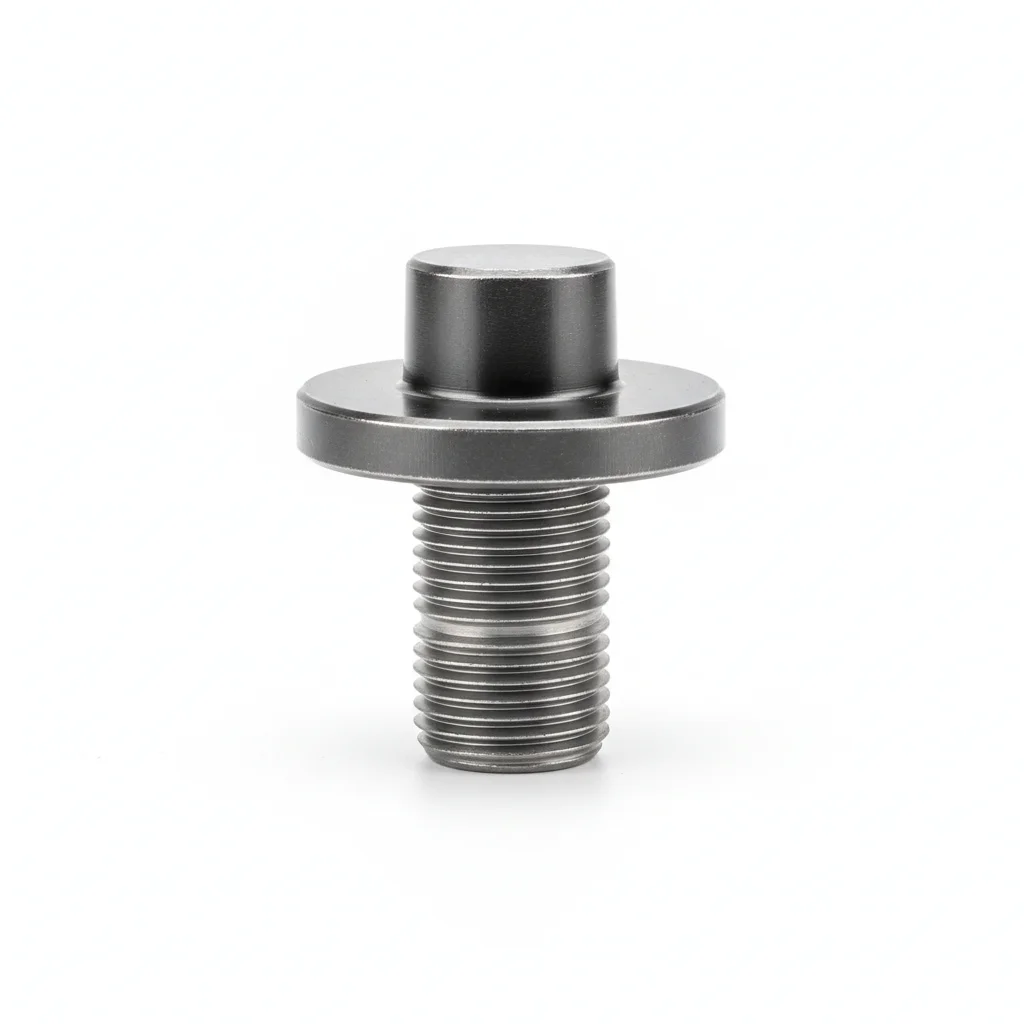
| Болт фиксации пальца класса 12.9 | Болт кольца поворота класса 10.9 | |
|---|---|---|
| Спецификация | Мелкая резьба M20-M30 | M20-M30 |
| Материал | 42CrMoA | 42CrMo |
| Класс | Класс прочности 12.9 | Класс прочности 10.9, Dacromet |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Палец глазка цилиндра | Монтаж кольца поворота |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите соединительный состав на контактные поверхности. Установите крепёж с волнистой шайбой (Belleville) под головку и гайку.
- Проверьте соосность в пределах 0.5 мм. Затяните по звёздчатой схеме. Затяните моментом 42 Нм +/-2 Нм откалиброванным ключом. Документируйте в журнале контроля качества.
- Проверьте все крепёжные элементы на правильность посадки. Измерьте 5% выборки щупом — максимальный допустимый зазор 0.1 мм.
- Нанесите герметик-метку на головку болта, шайбу и гайку. Сфотографируйте сборку с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в зонах контакта в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивайте любой крепёж ниже 80% от указанного момента. Заменяйте крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря предварительного натяжения: 15%.
B · Крупный горный экскаватор
Суровые условия C4 по ISO 12944-2
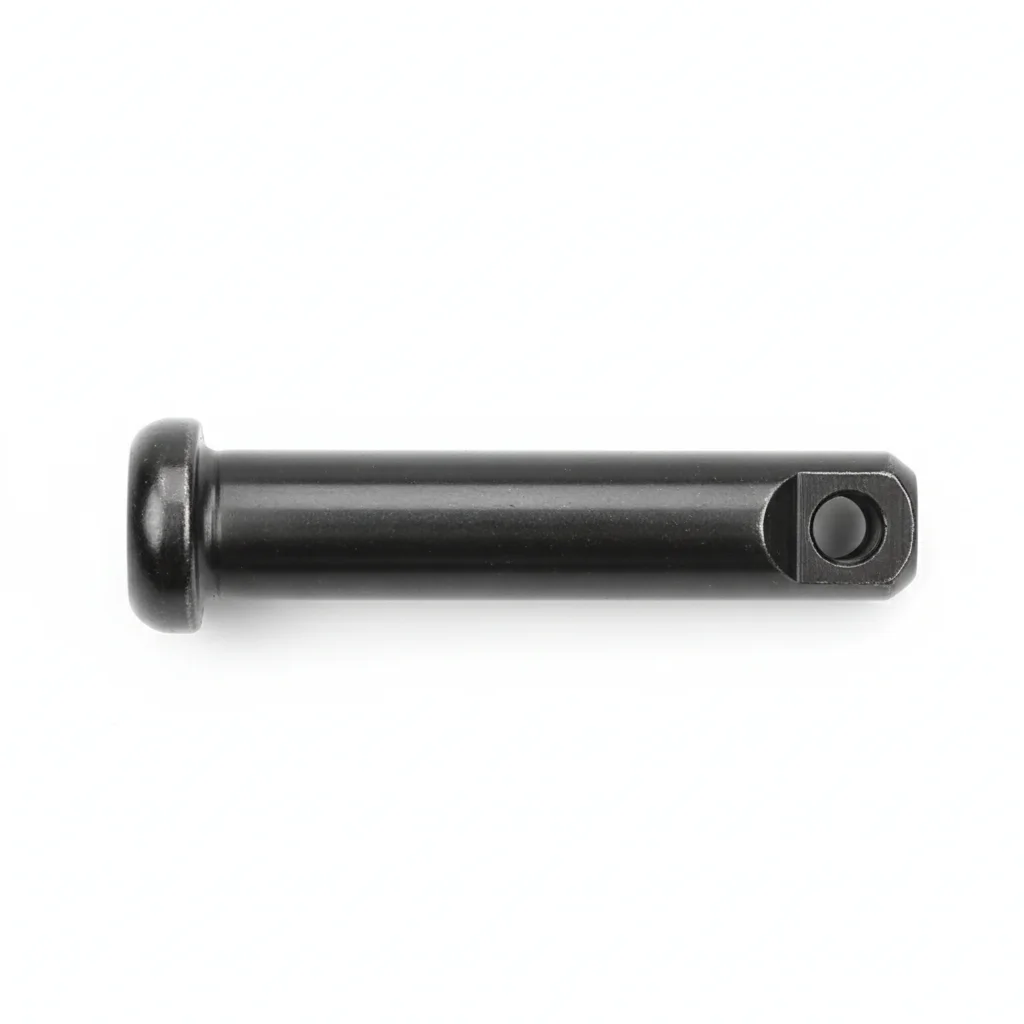
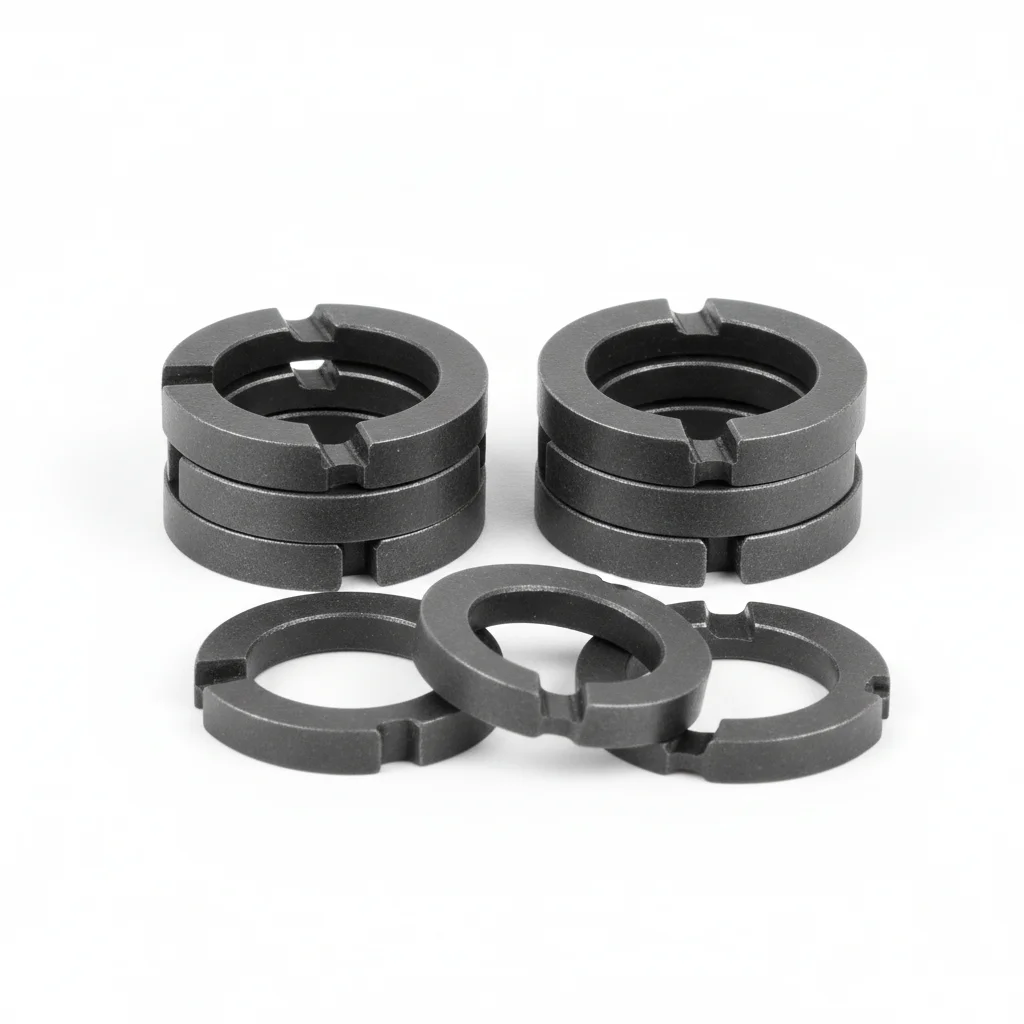
| Болт пальца тяжёлой серии класса 12.9 | Wedge-шайба (M20-M36) | |
|---|---|---|
| Спецификация | Мелкая резьба M30-M42 | M20-M36 |
| Материал | 42CrMoA | Закалённая углеродистая сталь + Dacromet |
| Класс | Класс прочности 12.9 | Dacromet |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Палец горного экскаватора | Все критические болты |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм профилометром.
- Нанесите антикоррозионный соединительный состав, рассчитанный на температуру эксплуатации -20 до 150C. Используйте шайбы с покрытием PTFE, если указано в спецификации.
- Проверьте соосность по спецификации. Затяните в крестообразной последовательности. Затяните до целевого значения. Проверьте 10% контрольным инструментом. Запишите с экологическими данными.
- Проведите испытание на выдёргивание 5% случайной выборки до 80% пробной нагрузки. Замените любой крепёж ниже порогового значения приёмки. Документируйте результаты испытаний.
- Нанесите водонепроницаемое защитное покрытие на все открытые поверхности крепежа. Установите купон для контроля коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в зонах контакта в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивайте любой крепёж ниже 80% от указанного момента. Заменяйте крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря предварительного натяжения: 15%.
План C · Горные/Экстремальные условия
Экстремальные условия C5-M по ISO 12944-2
| Болт пальца тяжёлой серии класса 12.9 | Wedge-шайба (M20-M36) | |
|---|---|---|
| Спецификация | Мелкая резьба M30-M42 | M20-M36 |
| Материал | 42CrMoA | Закалённая углеродистая сталь + Dacromet |
| Класс | Класс прочности 12.9 | Dacromet |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирьте растворителем MEK (метилэтилкетон). Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав, рассчитанный на -50 до 200C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте соосность в пределах 0.3 мм. Затяните гидравлическим натяжным устройством до целевого предварительного натяжения. Проверьте 10% выборки с помощью PMI (спектрометрии). Документируйте для аудита соответствия.
- Проведите неразрушающий контроль (НК) 10% выборки с помощью цветной дефектоскопии. Замените любые экземпляры с трещинами.
- Нанесите защитный герметик по спецификации. Установите приборы постоянного мониторинга состояния. Подайте отчёт о соответствии в надзорный орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в зонах контакта в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затягивайте любой крепёж ниже 80% от указанного момента. Заменяйте крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря предварительного натяжения: 15%.
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →