Штифты зуба ковша и болты поворота: диагностика отказов и предотвращение
Штифты зуба ковша выдерживают изгибающие и срезывающие усилия; изогнутый штифт заклинивает в отверстии адаптера, предотвращая замену зуба и снижая эффективность копания. Болты основания мотора поворота ослабляются под воздействием чередующегося среза, что приводит к износу шлицов и простою. Эта страница объясняет цепочку отказов и то, как двухкомпонентные штифты и клиновые стопорные шайбы снижают эти риски
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Эти вещи происходят каждый день на передовой."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Штифт зуба ковша заклинивает в отверстии адаптера после эксцентрического изгиба
Корректирующие меры
Риск-02
Ослабление болтов основания мотора поворота при аварийных остановках и пусках
Корректирующие меры
Риск-03
Выдвижение клина адаптера зуба под воздействием вибрации, вызывающее потерю зуба
Корректирующие меры
Особенности условий эксплуатации
Критические точки проверки для штифтов зуба ковша и болтов поворота
Наиболее игнорируемый режим отказа—постепенное ослабление болтов основания мотора поворота из-за чередующегося среза от момента инерции, а не только вибрации. Аналогично, штифты зуба ковша выходят из строя из-за изгиба при нагрузке под одним углом, а не только из-за среза. Это требует специальных проверок проектирования и обслуживания
Что проверить
- 1Штифт зуба ковша: проверяйте на изгиб; двухкомпонентные штифты более устойчивы к изгибу и позволяют извлекать с одной стороны
- 2Болты мотора поворота: проверяйте снижение предварительной затяжки после многих циклов; используйте клиновые стопорные шайбы вместо пружинных для поддержания натяжения
- 3Высокочастотная вибрация ускоряет ослабление; используйте фиксацию коническим штифтом
- 4Коррозия: проверяйте глубину ямок или затронутую площадь поверхности; заменяйте крепеж соответствующим образом
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Изгиб штифта зуба ковша | Изогнутый штифт заклинивает в отверстии адаптера, предотвращая замену зуба и вызывая повреждение адаптера | Укажите двухкомпонентный дизайн штифта; материал 40CrMo или 42CrMo с HRC50-58; горячее цинкование в соответствии с ISO 1461 |
| Предварительная затяжка болта мотора поворота | Снижение предварительной затяжки приводит к смещению и износу шлицов | Используйте болты класса 10.9 с покрытием Dacromet; укажите клиновые стопорные шайбы; повторно затяните, если момент затяжки ниже 80% от указанного |
| Выдвижение клина адаптера зуба | Выдвижение клина вызывает потерю зуба и повреждение адаптера | Используйте клиновую стопорную шайбу с коническим штифтом; заменяйте, если выдвижение превышает указанный предел |
| Повреждение коррозией | Коррозия снижает несущую способность и ускоряет усталостный разрыв | Горячее цинкование в соответствии с ISO 1461; заменяйте, если глубина ямок или затронутая площадь превышают пределы |
Интервалы обслуживания и значения момента затяжки должны быть проверены в соответствии со спецификациями производителя оборудования. Предоставленные данные основаны на типичной эксплуатации тяжелого оборудования
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Кованые и литые коронки ковша: материал, отказы и приемка
Коронки — самые быстроизнашиваемые детали навесного оборудования — выверьте маршрут по материалу и виды отказов до заказа и не смешивайте литые и кованые детали в одном запросе.
| Процесс | Маршрут по материалу | Доминирующий отказ и компромисс | Механизм износа / приемка |
|---|---|---|---|
| Кованые | Низколегированная сталь 40Cr/42CrMo, закалка с отпуском | Компромисс твердость–вязкость: слишком мягкая — изнашивается, слишком твердая — трескается | Баланс закалки с отпуском; приемка по GB/T 25628-2023 |
| Литые | Марганцовистая сталь Гадфильда ZGMn13 | Ранний износ и поломка коронки (доминирующие виды отказов) | Упрочняемая ударом поверхность — прочнее с каждым ударом |
| Палец коронки (горизонтальный/вертикальный) | Нет открытого авторитетного источника (зарегистрированный пробел) | Для материала и твердости нет независимого источника — не принимайте выдуманные значения твердости | Отдельного стандарта нет — нестандартная деталь, приемка по чертежу/спецификации OEM |
40Cr/42CrMo — основной материал корпуса кованой коронки; для материала и твердости пальца коронки независимого обоснования нет, и здесь они не утверждаются. GB/T 25628-2023 (выпущен 2023-09-07) — действующая редакция, заменяющая и аннулирующая редакцию 2010 года. Оценочные порядковые оценки в этом слоте не используются.
Технический справочник отрасли
Коронки ковша и пальцы коронок: какие стандарты применяются
На коронку есть стандарт на продукцию для проверки; на палец коронки — нет — знайте, у чего есть номер стандарта, а что определяется чертежом.
Указанные номера стандартов (GB/T 25628-2023, GB/T 9139-2018, GB/T 7586-2018) являются действующими открытыми национальными стандартами, приведены только для навигации при закупке с указанием их области применения; приемочные значения — по действующим текстам стандартов. Оценочные порядковые оценки в этом слоте не используются.
Технический справочник отрасли
Закупка пальцев коронок как расходников: партиями по износу, а не как склад для капремонта
В одном запросе RFQ ведите расходники и детали класса капремонта отдельными строками, чтобы логика ценообразования оставалась корректной.
Коронки ковша и пальцы коронок — быстрорасходуемые материалы: продаются партиями под износ, на высококонкурентном рынке aftermarket, где кованые vs литые и твердость материала — ключевые аргументы продажи, а цены следуют за рынком — котировка, складирование и ритм замены отличаются от деталей класса капремонта, таких как болты поворотного соединения, две цепочки поставок с двумя логиками ценообразования, поэтому не объединяйте их в одну позицию. Опоры для закупки: открытого авторитетного интервала замены в часах нет, поэтому работайте по контролю износа и принимайте по чертежу OEM; на пальцы коронок отдельного стандарта нет, поэтому не котируйте их по размеру резьбы.
Пальцы коронок принимаются по чертежу/спецификации OEM; авторитетного открытого значения интервала замены в часах не существует. Оценочные порядковые оценки в этом слоте не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Средняя нагрузка | B · B · Крупная горнодобыча | C · План C · Горнодобыча/Экстремальные условия | |
|---|---|---|---|
| 1. ДВУХКОМПОНЕНТНЫЙ ШТИФТ ЗУБА КОВША | |||
| Спецификация | Согласно модели оборудования | Увеличенный согласно модели | Увеличенный согласно модели |
| Материал | 40CrMo с индукционной закалкой | 42CrMo | 42CrMo |
| Класс | HRC50-55 | HRC52-58 | HRC52-58 |
| Покрытие | Горячее цинкование >=55um по ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| 2. БОЛТ МОТОРА ПОВОРОТА | |||
| Спецификация | M16-M20 | NL16-20 + Конический штифт | NL16-20 + Конический штифт |
| Материал | 42CrMo | Углеродистая сталь закаленная + Dacromet + 45# | Углеродистая сталь закаленная + Dacromet + 45# |
| Класс | Класс 10.9 Dacromet | Dacromet | Dacromet |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
Руководство по выбору
Выбор модели
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Экскаватор средней мощности, C3 по ISO 12944-2 | Вариант A · 40CrMo + класс прочности 10.9: двухсоставной палец коронки ковша (40CrMo с индукционной закалкой, HRC50-55) + болт поворотного механизма M16-M20 (42CrMo, класс прочности 10.9, Dacromet) | ISO 7129 (коронки ковшей землеройных машин); SAE J553 (пальцы коронок ковша) |
| Большой карьерный экскаватор, экстремальная категория C5-M по ISO 12944-2 | Вариант B · 42CrMo + клиновая стопорная шайба + конический штифт: двухсоставной палец коронки ковша (42CrMo, HRC52-58) + клиновая стопорная шайба NL16-20 + конический штифт (углеродистая сталь закаленная + Dacromet + 45#) | ISO 12944-2 C5-M; GB/T 30818 (коронки ковшей экскаватора) |
| Эксцентриковый изгиб перегружает палец коронки (поддевание одним углом; изгиб 0.5-1mm) | Применять двухсоставные пальцы коронки ковша (два коротких пальца, вставляемых с обеих сторон вместо одного длинного сквозного пальца, выбиваются с одной стороны); материал 42CrMo + индукционная закалка (поверхность HRC50-55); проверять износ отверстия под палец при каждой замене коронок — при >0.5mm установить ремонтную втулку | ISO 7129; погнутый палец заклинивает в отверстии адаптера → приходится срезать горелкой → высокотемпературный отжиг отверстия адаптера → зазор растет → легче гнется → адаптер списывается |
| Основание поворотного мотора при аварийных остановах/пусках (знакопеременный срез; после 10⁵ аварийных остановов ≈ 3 месяца) | Болты класса прочности 10.9 + клиновые стопорные шайбы + фиксатор резьбы; дотяжка динамометрическим ключом каждые 500 моточасов; точно позиционировать основание минимум 2 коническими установочными штифтами (отверстия под болты имеют зазор 0.5-1mm, поэтому позиционирование только болтами неизбежно ослабнет при ударах) | ISO 898-1; падение преднатяга более 50% → смещение 0.2-0.5mm между мотором и редуктором → фреттинг-износ шлицев; каждое увеличение зазора в шлицах на 0.1mm повышает ударную нагрузку на 15% |
| Выход клина адаптера коронки при высокочастотной вибрации (10-50Hz) | Забивать клин специальной выколоткой до контрольной риски; осматривать коронки и клинья каждую смену — при выходе клина более 3mm немедленно добить до упора; вместо клиньев чисто фрикционного типа применять клинья со стопорными штифтами (двойная фиксация) | Выход более 5mm → коронка шатается при копании → отрыв от адаптера под полной нагрузкой → адаптер оголяется и изнашивается породой → стоимость замены возрастает с сотен юаней (коронка) до тысяч юаней (адаптер) |
A · Средняя нагрузка
Стандарт C3 в соответствии с ISO 12944-2
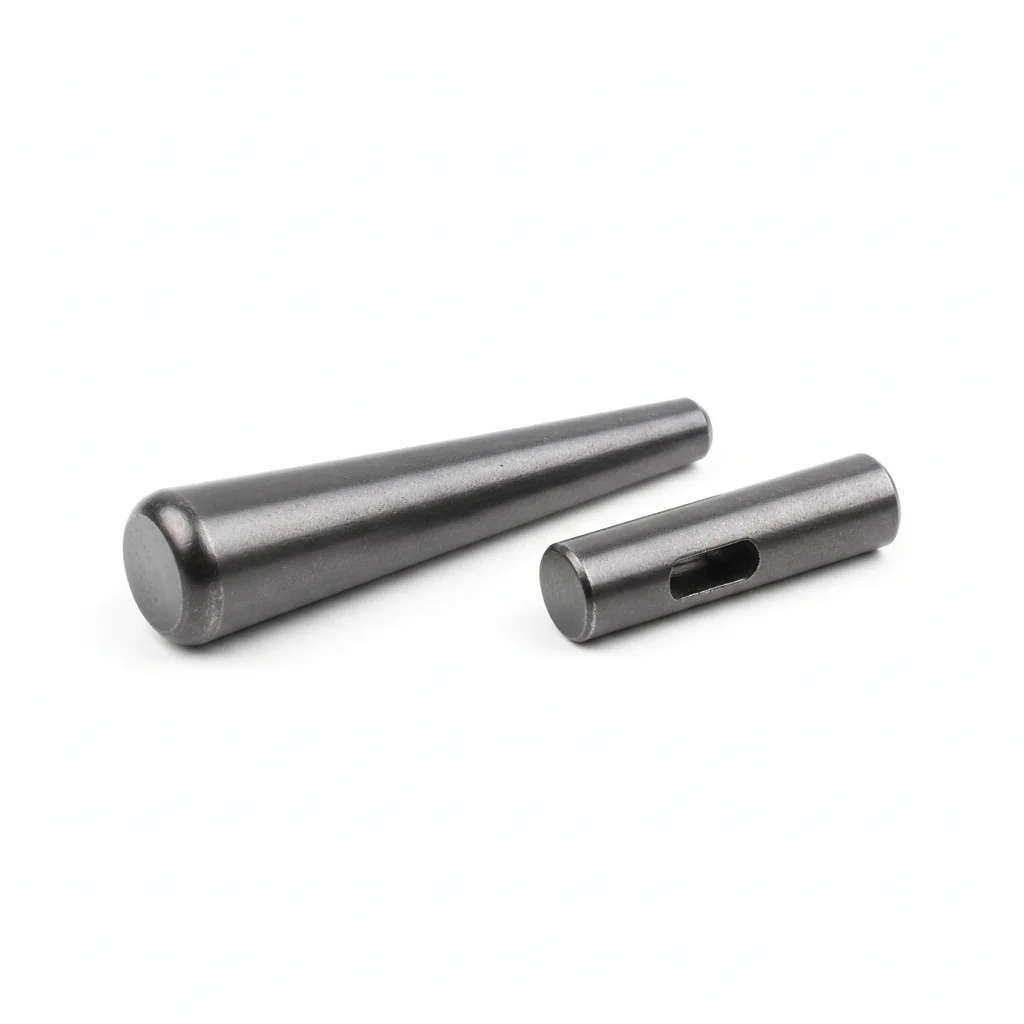
| Двухкомпонентный штифт зуба ковша | Болт мотора поворота | |
|---|---|---|
| Спецификация | Согласно модели оборудования | M16-M20 |
| Материал | 40CrMo с индукционной закалкой | 42CrMo |
| Класс | HRC50-55 | Класс 10.9 Dacromet |
| Покрытие | Горячее цинкование >=55um по ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20 °C до +80 °C | -20C to +80C |
| Вес | ~0.5 кг/шт. | ~0.5 kg/piece |
| MOQ | 100 шт. | 100 pcs |
| Упаковка | бумага VCI + картонная коробка | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зуб ковша | Основание мотора поворота |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединения на контактные поверхности. Позиционируйте крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затягивайте в звездообразном порядке. Момент затяжки 42 Nm +/-2 Nm с помощью откалиброванного ключа. Документируйте в журнале качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образца с помощью щупа.
- Нанесите метку краской для проверки момента затяжки. Сфотографируйте собранную конструкцию с 3 углов для пакета документации по качеству.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный ключ с моментом затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает более 5% площади поверхности или глубина ямок превышает 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Крупная горнодобыча
C4 Агрессивные условия в соответствии с ISO 12944-2
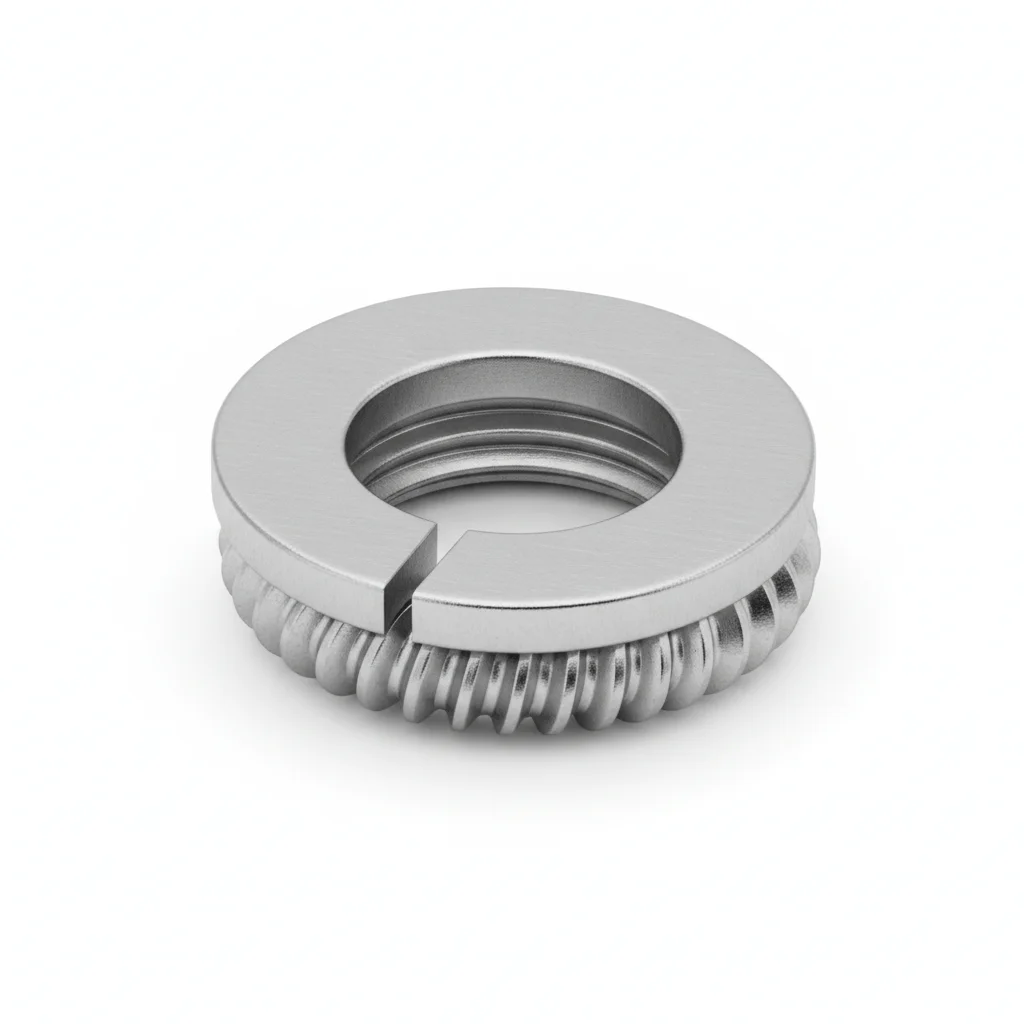
| Двухкомпонентный штифт зуба ковша | Клиновая стопорная шайба | |
|---|---|---|
| Спецификация | Увеличенный согласно модели | NL16-20 + Конический штифт |
| Материал | 42CrMo | Углеродистая сталь закаленная + Dacromet + 45# |
| Класс | HRC52-58 | Dacromet |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зуб экскаватора для крупной горнодобычи | Точное позиционирование и фиксация основания поворота |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозийный состав для соединения, рассчитанный на -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затягивайте в крестообразной последовательности. Проверьте 10% с помощью инструмента для верификации. Запишите с данными об окружающей среде.
- Испытайте на разрыв 5% случайной выборки до 80% от пробной нагрузки. Замените любые, не соответствующие порогу приемки.
- Нанесите защитное покрытие, устойчивое к атмосферным воздействиям. Установите пластина-свидетель (купон) для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный ключ с моментом затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает более 5% площади поверхности или глубина ямок превышает 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Горнодобыча/Экстремальные условия
C5-M Экстремальные в соответствии с ISO 12944-2
| Двухкомпонентный штифт зуба ковша | Клиновая стопорная шайба | |
|---|---|---|
| Спецификация | Увеличенный согласно модели | NL16-20 + Конический штифт |
| Материал | 42CrMo | Углеродистая сталь закаленная + Dacromet + 45# |
| Класс | HRC52-58 | Dacromet |
| Покрытие | Горячее цинкование >=55um per ISO 1461 | Горячее цинкование >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозийный состав, рассчитанный на -50 до 200C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затягивайте с помощью гидравлического натяжителя. PMI проверьте 10% образца. Документируйте для аудита соответствия.
- Проведите NDT тест 10% образца с помощью дефектоскопа. Замените любые с указаниями трещин.
- Нанесите защитное уплотнение по спецификации. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный ключ с моментом затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает более 5% площади поверхности или глубина ямок превышает 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные элементы независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Ссылки
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →