Крепёж для трактов и зубьев: предотвращение раскручивания и изломов
Каждая гусеничная пластина фиксируется 4 болтами. Песок между пластиной и цепью рельса вызывает абразивный износ, снижая трение и приводя к раскручиванию болтов и отсоединению пластины. Зубовые штифты выдерживают эксцентриситетные изгибающие нагрузки; изгиб более 1 мм затрудняет извлечение, заставляя применять газовую резку, которая повреждает основание зуба. Правильный класс материала, отделка поверхности и интервалы осмотра критически важны
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"На производственной линии эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты гусеничных пластин раскручиваются из-за абразивного проникновения
Корректирующие меры
Риск-02
Изгиб зубового штифта приводит к заклиниванию зуба и трудностям извлечения
Корректирующие меры
Риск-03
Изгиб зубового штифта приводит к заклиниванию зуба и трудностям извлечения
Корректирующие меры
Особенности условий эксплуатации
Критические точки осмотра крепежа для трактов и зубьев
Наиболее пренебрегаемое инженерное отличие заключается в том, что ослабленный болт гусеничной пластины не может быть просто перезатянут – его необходимо снять для проверки износа зубьев замка. Аналогично, согнутый зубовой штифт, который заклинивает, заставляет применять газовую резку, которая портит термообработку основания зуба. Эти цепочки отказов диктуют спецификации закупок
Что проверить
- 1Болты для гусеничных пластин: класс 10.9 со специальными зубьями замка; если ослаблены, снимите и проверьте износ зубьев перед перетяжкой
- 2Зубовые штифты: 40CrMo индукционно закаленные до HRC50-55; укажите в соответствии с моделью оборудования
- 3Отделка поверхности: горячее цинкование по ISO 1461 для коррозионной стойкости; проверяйте глубину пitting или площадь коррозии
- 4Техническое обслуживание: перезатяните любой крепеж ниже 80% указанного момента затяжки; полная разборка каждые 3 года; замените все критические крепежные элементы каждые 5 лет
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Износ зубьев замка болта | Изношенные зубья снижают коэффициент трения, вызывая раскручивание от вибрации | Проверяйте зубья замка при снятии болта; замените, если износ превышает допустимую глубину |
| Прямолинейность зубового штифта | Согнутый штифт заклинивает и требует газовой резки, повреждая основание зуба | Укажите допуск прямолинейности; используйте индукционно закаленные штифты с HRC50-55 |
| Удержание момента затяжки | Потеря ниже 80% указанного момента затяжки указывает на риск раскручивания | Перезатяните до указанного значения; если потеря сохраняется, замените крепеж |
| Поверхностная коррозия | Коррозия снижает долговечность при усталости | Замените, если коррозия превышает пределы по плану технического обслуживания |
Интервалы осмотра: каждые 250 рабочих часов или 6 месяцев. Документируйте результаты в CMMS с датой и ID инспектора
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Где фактически применяются 40Cr/42CrMo на линиях гусеницы и зубьев: подтвержденные данные против пробелов
Прежде чем сравнивать 40Cr и 42CrMo, определите, где эти марки фактически подтверждены источниками на данной машине — самая частая ошибка при заказе — переносить заявление о материале корпуса зуба на палец зуба.
| Позиция | Наличие подтверждения по 40Cr/42CrMo? | Основание для приемки | Как заказывать |
|---|---|---|---|
| Корпус коронки ковша (кованый) | Подтверждено — 40Cr/42CrMo — основной материал кованых зубьев (академический источник) | Марка по GB/T 3077-2015; изделие по GB/T 25628-2023 (смена издания 2023-09-07 — не ссылаться на старое издание) | Указывайте в запросе марку материала и класс прочности вместе, а не только марку |
| Палец зуба (горизонтальный/вертикальный) | Нет независимого источника (зарегистрированный пробел) — материал и твердость пальца не имеют публичного авторитетного значения | Отсутствует отдельный стандарт GB/JB/ASTM | Нестандартная деталь по чертежу — приемка по чертежу/спецификации OEM, никогда по предполагаемой твердости |
| Болт башмака гусеницы | Нет публичной авторитетной марки (пробел) — присвоение 40Cr/42CrMo болтам башмака гусеницы является допущением страницы, не подтвержденным базой знаний | Класс прочности оценивается по GB/T 3098.1-2010; размер-момент затяжки по модели машины — по таблицам руководства OEM | Заказывайте по модели машины + размеру + требованию к моменту затяжки, а не по марке материала |
| Болты соединения опорно-поворотного круга (группа болтов с наивысшим риском на машине) | Подтвержденный случай — 40Cr, класс 10.9, 36 болтов полностью разрушились через 1,128 h при соответствующих составе/твердости/металлографии; причина отнесена к дефектам сборки | Класс прочности по GB/T 3098.1-2010, материал по GB/T 3077-2015 | Соответствующий протокол по материалу не равен надежному соединению — включите в приемку процедуру сборки и требования к моменту затяжки |
| Опорно-поворотное кольцо (корпус подшипника) | Кольцо с цементацией из 50Mn/42CrMo (через Wikipedia, средняя достоверность) | Кольцо по JB/T 2300-2018 | Корпус подшипника — вне линейки поставки крепежа; не запрашивайте его как крепеж |
40Cr/42CrMo — основной материал кованого корпуса зуба; материал и твердость пальца зуба не имеют независимого подтверждения; для болтов башмака гусеницы отсутствует публичная марка материала — связка 40Cr/42CrMo в планах A/B и комбинация 42CrMoA→класс 12.9 являются рабочими допущениями, а не требованиями стандарта (12.9 — лишь один из классов прочности по GB/T 3098.1). Оценки порядка величин в этом блоке не используются.
Технический справочник отрасли
Как ценообразуется крепеж гусеничной линии: за машино-час, а не за штуку
Болты башмака гусеницы оцениваются не поштучно — линия ходовой части — это затраты, амортизируемые за машино-час, и запрос, складской запас и приемка должны ориентироваться именно на этот показатель.
- Ходовая часть может составлять до 20% цены новой машины и до 50% затрат на ее обслуживание (Caterpillar) — крепеж и пальцы гусеничной линии оцениваются исходя из стоимости ходовой части за машино-час; KPI — не цена за единицу изделия
- Запросы могут опираться на данные об износе: Caterpillar содержит сеть агентов Custom Track Service (CTS), которая измеряет износ ходовой части, выпускает отчеты и предлагает планы ремонта — формирование запаса по отчетам об износе эффективнее запаса по привычке
- Болты башмака гусеницы — нестандартные детали по чертежу, по своей природе привязанные к OEM или его авторизованному афтермаркету; риск альтернативной детали асимметричен — при ее отказе это профессиональное пятно пользователя, а не ответственность изготовителя альтернативной детали
Доля затрат, стоимость ходовой части за машино-час и CTS взяты из Undercarriage Management Guide компании Caterpillar (публикация OEM). Оценки порядка величин в этом блоке не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Средний | B · B · Крупная горнодобыча | C · План C · Горнодобыча/Экстремальные условия | |
|---|---|---|---|
| 1. БОЛТ ДЛЯ ГУСЕНИЧНОЙ ПЛАСТИНЫ | |||
| Спецификация | M16-M20 | M20-M24 | M20-M24 |
| Материал | 40Cr | 42CrMoA | 42CrMoA |
| Класс | Класс 10.9 | Класс 12.9 | Класс 12.9 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| 2. ЗУБОВОЙ ШТИФТ | |||
| Спецификация | В соответствии с моделью оборудования | В соответствии с моделью оборудования | В соответствии с моделью оборудования |
| Материал | 40CrMo индукционно закаленный | 42CrMo | 42CrMo |
| Класс | HRC50-55 | HRC52-58 | HRC52-58 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Выбор модели
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Оборудование среднего размера (стандарт C3 по ISO 12944-2) | План A · Средний: болт гусеничной плиты M16-M20 класса прочности 10.9 (40Cr) со специальными стопорными зубцами; палец зуба 40CrMo с индукционной закалкой HRC50-55 в зависимости от модели оборудования | ISO 898-1 (крепеж); SAE J813 (болты гусениц); стопорные зубцы сохраняют трение при абразивном внедрении (коэффициент трения падает с 0.3 до 0.1); момент затяжки для M20 прибл. 450-550 Nm; проверка момента каждые 250 часов работы |
| Крупное горное оборудование (суровые условия C4 по ISO 12944-2) | План B · Крупное горное: болт гусеничной плиты M20-M24 класса прочности 12.9 (42CrMoA); усиленный палец зуба 42CrMo HRC52-58 в зависимости от модели оборудования | ISO 898-1 (крепеж); класс прочности 12.9 выдерживает ударные нагрузки с пиком до 50 kN; HDG по ISO 1461 для коррозионной стойкости; повторная затяжка любого крепежа ниже 80% заданного момента |
| Горные/экстремальные условия -40°C до +80°C (экстремальные C5-M по ISO 12944-2) | План C · Горный/Экстремальный: болт гусеничной плиты M20-M24 класса прочности 12.9, 42CrMoA закаленный с твердым хромированием; усиленный палец зуба 42CrMo HRC52-58; плавающее масляное уплотнение | ISO 898-1 (крепеж); 42CrMoA закаленный + твердое хромирование + плавающее масляное уплотнение для максимальной защиты; нагнетание смазки каждые 50 часов снижает частоту отказов на изгиб на 80%; выявление погнутого пальца прокаткой по плоской плите, заменить если зазор >0.5mm |
A · Средний
C3 стандарт по ISO 12944-2
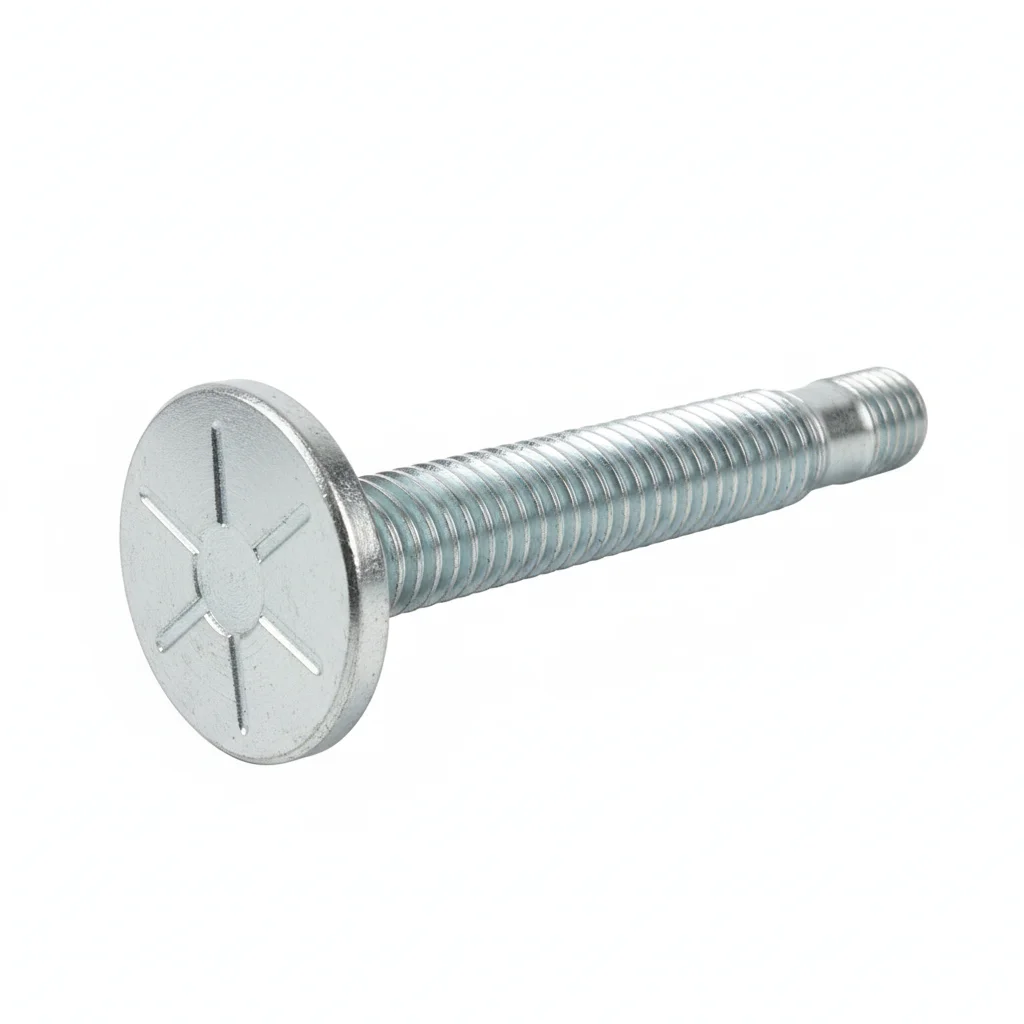
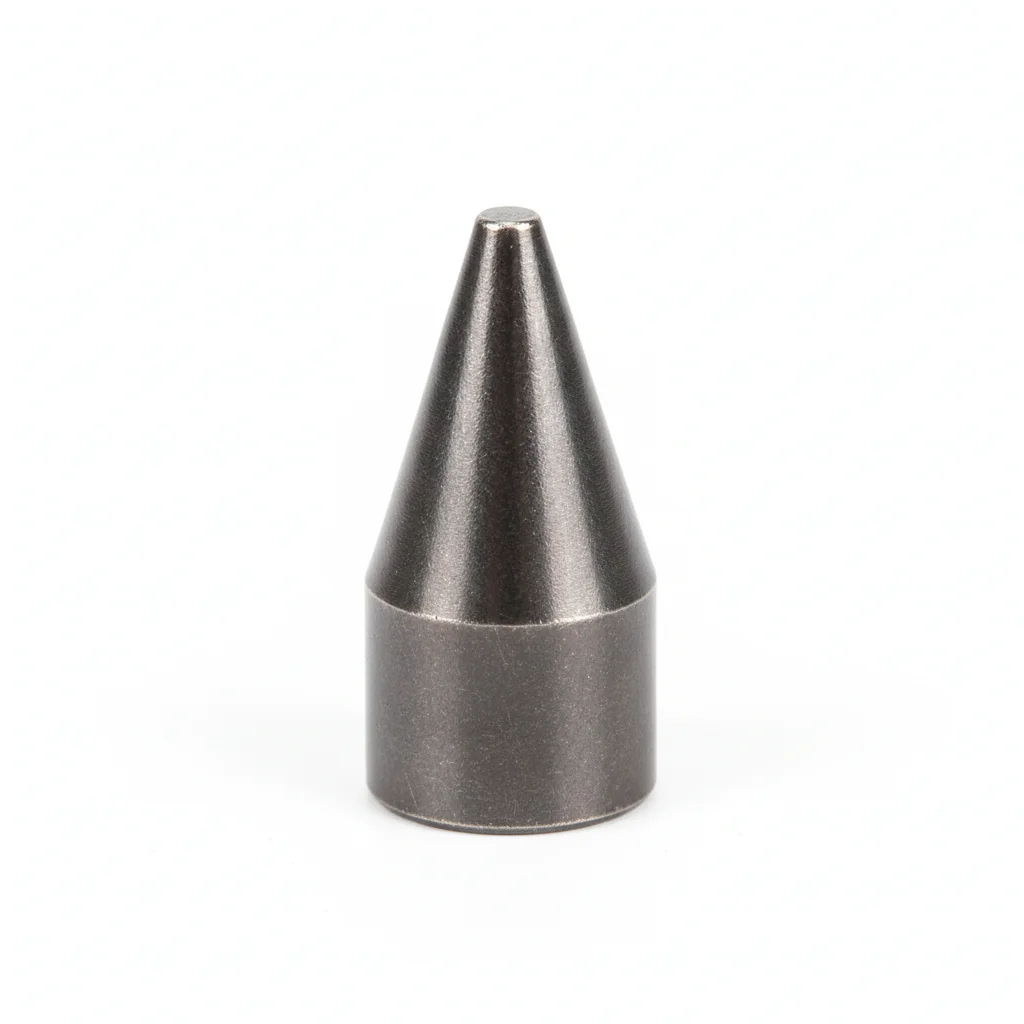
| Болт для гусеничной пластины | Зубовой штифт | |
|---|---|---|
| Спецификация | M16-M20 | В соответствии с моделью оборудования |
| Материал | 40Cr | 40CrMo индукционно закаленный |
| Класс | Класс 10.9 | HRC50-55 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация гусеничной пластины | Фиксация зуба |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав на контактные поверхности. Установите крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните в звездообразном порядке. Момент затяжки 42 Нм +/-2 Нм с помощью калиброванного ключа. Документируйте в журнале контроля качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образцов с помощью щупа.
- Нанесите отметку краской для контроля момента затяжки. Фотографируйте готовую сборку с 3 ракурсов для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный ключ для момента затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Крупная горнодобыча
C4 агрессивный по ISO 12944-2
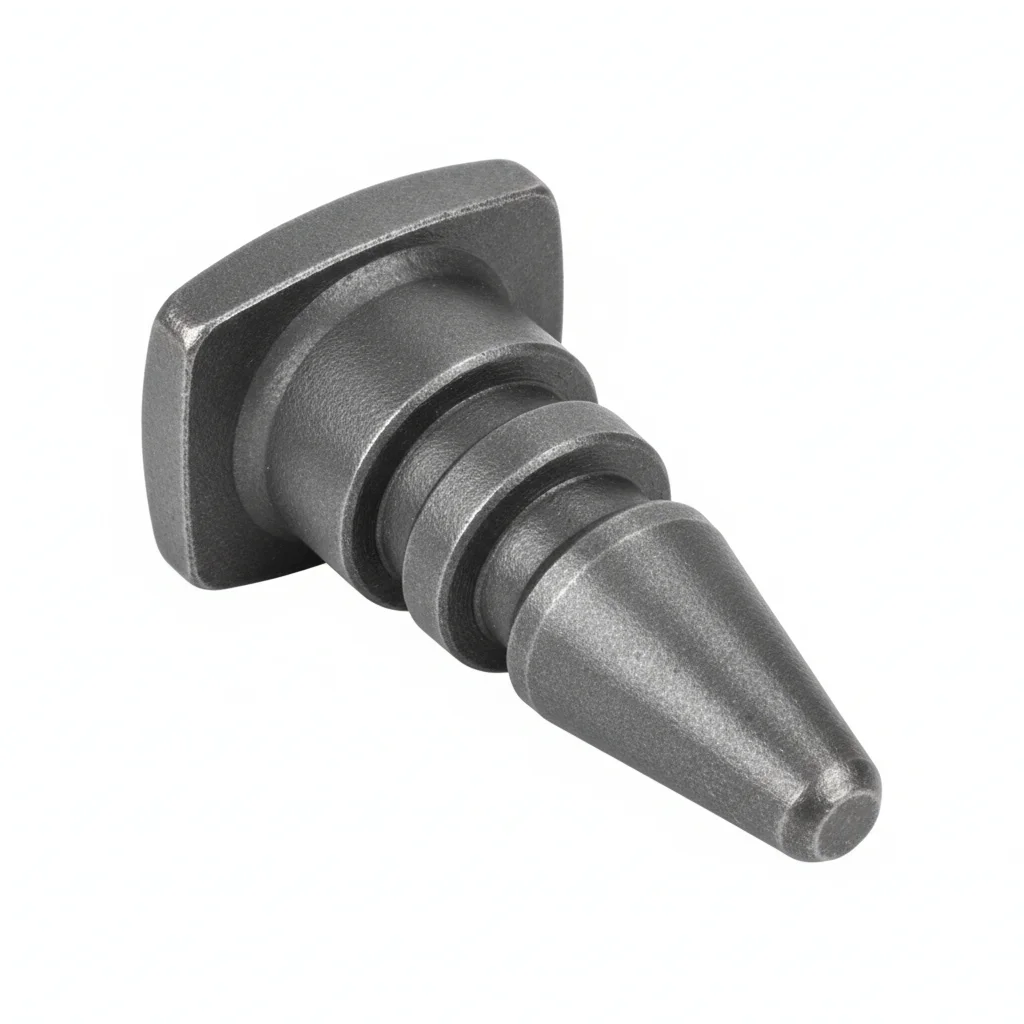
| Болт для гусеничной пластины | Тяжелый зубовой штифт | |
|---|---|---|
| Спецификация | M20-M24 | В соответствии с моделью оборудования |
| Материал | 42CrMoA | 42CrMo |
| Класс | Класс 12.9 | HRC52-58 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Горнодобычная большая экскаваторная гусеница | Большой зуб экскаватора для горнодобычи |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав для соединений, рассчитанный на -20 до 150С. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Проверьте 10% с помощью инструмента верификации. Запишите с экологическими данными.
- Проведите испытание на вырыв 5% случайных образцов до 80% пробной нагрузки. Замените любые ниже порога принятия.
- Нанесите защитное покрытие, устойчивое к погодным условиям. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный ключ для момента затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Горнодобыча/Экстремальные условия
C5-M экстремальный по ISO 12944-2
| Болт для гусеничной пластины | Тяжелый зубовой штифт | |
|---|---|---|
| Спецификация | M20-M24 | В соответствии с моделью оборудования |
| Материал | 42CrMoA | 42CrMo |
| Класс | Класс 12.9 | HRC52-58 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия/Максимальная защита | Экстремальные условия/Максимальная защита |
Порядок монтажа
- Обезжирьте метилэтилкетоном (MEK). Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав, рассчитанный на -50 до 200С. Используйте шайбы с оболочкой PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затяните с помощью гидравлического натяжителя. Проверьте 10% образцов с помощью PMI. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образцов с помощью красителя-проникателя. Замените любые с признаками трещин.
- Нанесите защитное уплотнение по спецификации. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя до расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный ключ для момента затяжки +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной пitting >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Вопросы и ответы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →