Штифты дольки редуктора и усиленные шайбы: сравнение материала и твердости
В колесных редукторах строительной техники износ штифта дольки может вызвать микронное смещение корпуса, приводящее к точечной коррозии зубцов. Усиленные плоские шайбы под большим моментом затяжки могут деформироваться при недостаточной твердости, вызывая потерю предварительного натяга. Сравните 45# сталь и 42CrMo, HV300 и HV350, а также конические штифты и пружинные шплинты для средних и крупных горнодобывающих приложений
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупках
"На производственном этаже это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Износ штифта дольки вызывает микронное смещение корпуса
Корректирующие меры
Риск-02
Стандартные плоские шайбы деформируются при крутящем моменте 600 Н·м+
Корректирующие меры
Риск-03
Ползучесть и релаксация крепежа при высоких температурах
Корректирующие меры
Особенности условий эксплуатации
Критические проверки выбора штифтов дольки и усиленных шайб
Самое упускаемое из виду инженерное различие — взаимодействие между зазором штифта дольки и твердостью шайбы при циклическом нагреве и большом крутящем моменте. Небольшое увеличение зазора может вызвать смещение шестерен, а недостаточная твердость шайбы приводит к потере предварительного натяга
Что проверить
- 1Материал штифта дольки: 45# сталь закаленная до HRC45-50 устойчива к износу от микросмещений; пружинный шплинт (65Mn) компенсирует тепловое расширение в алюминиевых корпусах
- 2Твердость шайбы: HV300 (45# сталь) для болтов M20-M30; HV350 (42CrMo) для болтов M30-M42 под большим крутящим моментом
- 3Отделка поверхности: горячее цинкование по ISO 1461 для коррозионной стойкости в среде C3-C5; проверяйте толщину покрытия на резьбах
- 4Интервал проверки: каждые 250 часов эксплуатации или 6 месяцев; перезатяните, если момент ниже 80% от указанного
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Зазор штифта дольки после 5000ч | Зазор, превышающий 0 | Укажите рассверливание до штифта увеличенного размера, если зазор превышает предел; включите в руководство по обслуживанию |
| Твердость шайбы vs. Крутящий момент болта | Недостаточная твердость приводит к пластической деформации и потере предварительного натяга | Укажите HV300 для M20-M30, HV350 для M30-M42; проверяйте сертификат твердости |
| Несоответствие теплового расширения | Алюминиевый корпус (КТР 23) vs стальной штифт (КТР 12) вызывает износ от микросмещений при температурных циклах | Используйте пружинный шплинт (65Mn) для алюминиевых корпусов для компенсации дифференциального расширения |
| Целостность покрытия на резьбах | Горячее цинкование на резьбах может трескаться при большом крутящем моменте, снижая коррозионную защиту | Укажите нарезку резьбы после покрытия или использование антифрикционной пасты; проверяйте толщину покрытия по ISO 1461 |
Все значения крутящего момента и пределы твердости основаны на стандартной инженерной практике; уточняйте у производителя для конкретных применений
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Начальный момент лишь притягивает: недостающая треть оборота
Для болтов крышки редуктора с усиленными шайбами: показание момента, достигшее значения по чертежу, не означает, что преднатяг обеспечен. При изменении фрикционного состояния показание уходит — именно поэтому OEM применяют двухстадийный метод «момент плюс доворот», чтобы показание отслеживало фактический преднатяг.
- 1При сборке: нанесите противозадирную пасту на резьбу и опорные поверхности шайб и держите резьбу чистой — если фрикционное состояние опорных поверхностей неконтролируемо, показание момента отрывается от фактического преднатяга; достижение целевого значения не означает, что соединение затянуто
- 2Начальный момент лишь притягивает детали: достижение начального значения только вводит болт в контакт — удерживающее усилие при этом еще не создается
- 3Удерживающее усилие дает дополнительная треть оборота: стадия доворота компенсирует разброс трения и выравнивает преднатяг (тот же метод применяется для болтов сегментов ведущей звездочки)
- 4Соединение, которое притянуто, но не удержано, ослабляется под ударными нагрузками; работа болта меняется с растяжения на срез с изгибом, а усталостные трещины зарождаются у корня резьбы
- 5Три шага перехвата: нанести противозадирную пасту → после начального момента довернуть каждый болт еще на 1/3 оборота → на новых или переустановленных соединениях через 50-100 часов работы проверить и при необходимости подтянуть
Правила о том, что начальный момент лишь притягивает соединение, что доворот +1/3 оборота создает удерживающее усилие, что на резьбу и опорные поверхности шайб наносится противозадирная паста, а также повторная проверка через 50-100 ч после новой установки, взяты из Undercarriage Management Guide компании Caterpillar (публикация OEM); правило для звездочки (сначала начальный момент на всех гайках, затем по 1/3 оборота на каждой) — из того же источника. В этом слоте оценки порядка величины не используются.
Технический справочник отрасли
Уровни момента затяжки болтов крышки и торцевой крышки: подбор по классу машины
Для болтов крышки редуктора и торцевой крышки нет единого стандарта для ссылки — подбирайте размер и момент по классу машины, используя уровни момента OEM для усиленных болтов торцевой крышки на той же машине: начиная с M16 и выше класс M20 встречается часто, и диапазон растет с уровнем.
| Класс машины | Размер | Момент | Момент сборки |
|---|---|---|---|
| Класс D5N (малый) | M16 | 270±40 N·m | Равномерно предварительно притянуть оба болта перед затяжкой; нанести противозадирную пасту на резьбу и опорные поверхности шайб |
| Класс D6R (средний) | M20 | 540±70 N·m | То же, что выше |
| Класс D8/D9 (крупный) | 7/8 in | 750±90 N·m | То же, что выше |
| Проверка после сборки | — | Минимальный зазор торцевой крышки 0.13 mm; при недоборе прошлифовать крышку | Это требование минимального зазора при сборке торцевой крышки; проверять при каждой сборке |
Уровни момента и минимальный зазор торцевой крышки 0.13 mm взяты из таблицы размер-момент помашинно в Undercarriage Management Guide компании Caterpillar (публикация OEM); крышки редукторов рассматриваются как тот же класс крышечных соединений для справки, каждая машина обслуживается по своему руководству. В этом слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Средняя нагрузка | B · B · Крупная горнодобыча | C · План C · Горнодобыча/Экстремальные условия | |
|---|---|---|---|
| 1. КОНИЧЕСКИЙ ШТИФТ | |||
| Спецификация | φ10-16 мм, конусность 1:50 | φ12-20 мм | φ12-20 мм |
| Материал | 45# Сталь закаленная | 65Mn | 65Mn |
| Класс | HRC45-50 | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| 2. ЗАКАЛЕННАЯ ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M20-M30 | M30-M42 | M30-M42 |
| Материал | 45# Сталь | 42CrMo | 42CrMo |
| Класс | HV300 | HV350 | HV350 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Средняя нагрузка, C3 по ISO 12944-2 с HDG ≥55 µm; рабочая температура −20°C до +80°C | Вариант A · конический штифт 45# + HV300: конический штифт φ10-16mm конусность 1:50 (сталь 45# закаленная, HRC45-50) + закаленная плоская шайба M20-M30 (сталь 45#, HV300) | ISO 8734 (цилиндрический штифт); DIN 6340 (закаленная шайба) |
| Тяжелые горные условия, суровые условия C4 по ISO 12944-2 | Вариант B · пружинный штифт + утолщенная HV350: пружинный штифт φ12-20mm (65Mn) + утолщенная плоская шайба M30-M42 (42CrMo, HV350) | ISO 8734 (цилиндрический штифт); DIN 6340 (закаленная шайба); ISO 12944-2 C4 |
| Фреттинг-износ цилиндрического штифта в алюминиевых корпусах: изменение температуры корпуса от −20°C до +80°C вызывает смещение корпуса на микронном уровне и изменение зацепления шестерен | Предусмотрите зазор на тепловое расширение или используйте пружинные штифты (прорезные пружинные штифты компенсируют тепловое расширение корпуса); при каждом капитальном ремонте через 5000h штифт не должен люфтить >0.01mm при нажатии пальцем; разверните изношенные отверстия под штифты и установите штифт увеличенного размера (+0.1mm шаг) | КТР алюминиевого корпуса ≈23×10^-6/°C против КТР стального штифта ≈12×10^-6/°C → фреттинг-износ → зазор увеличивается с 0.005mm до 0.02mm → шум возрастает с 80dB до 90dB → питтинг зубьев |
| Стандартные плоские шайбы сминаются при моменте затяжки 600Nm+: болты M36-M42 на крупногабаритном оборудовании затягиваются с моментом 1500-3000Nm | Для высоконагруженных болтов необходимо использовать закаленные плоские шайбы (класс HV300, твердость HRC35-45, выдерживают в 3 раза большее поверхностное давление, чем шайбы из углеродистой стали); утолщенные плоские шайбы (в 1.5-2 раза толще стандартных) обеспечивают большую опорную площадь; после монтажа визуально осмотрите шайбу — при деформации немедленно замените и переустановите | Поверхностное давление под головкой болта превышает 1000MPa; стандартные шайбы HV100 (твердость HRC28-35) деформируются → контакт становится кольцевым линейным → фактическая площадь контакта снижается до 20% → предварительная затяжка непрерывно падает, пока болт не начнет проворачиваться от руки |
| Ползучесть и релаксация крепежа при высоких температурах: условия выше 200°C (горячие узлы, например двигатели) | Используйте жаропрочные сплавы, такие как Inconel 718, или нанесите покрытие PTFE для снижения коэффициента трения с целью компенсации ползучести, или добавьте тарельчатые пружины для компенсации потери предварительной затяжки | Материалы крепежа подвержены ползучести при >200°C: предварительная затяжка падает более чем на 30% в течение 12 часов → отказ соединения |
A · Средняя нагрузка
C3 Стандарт по ISO 12944-2
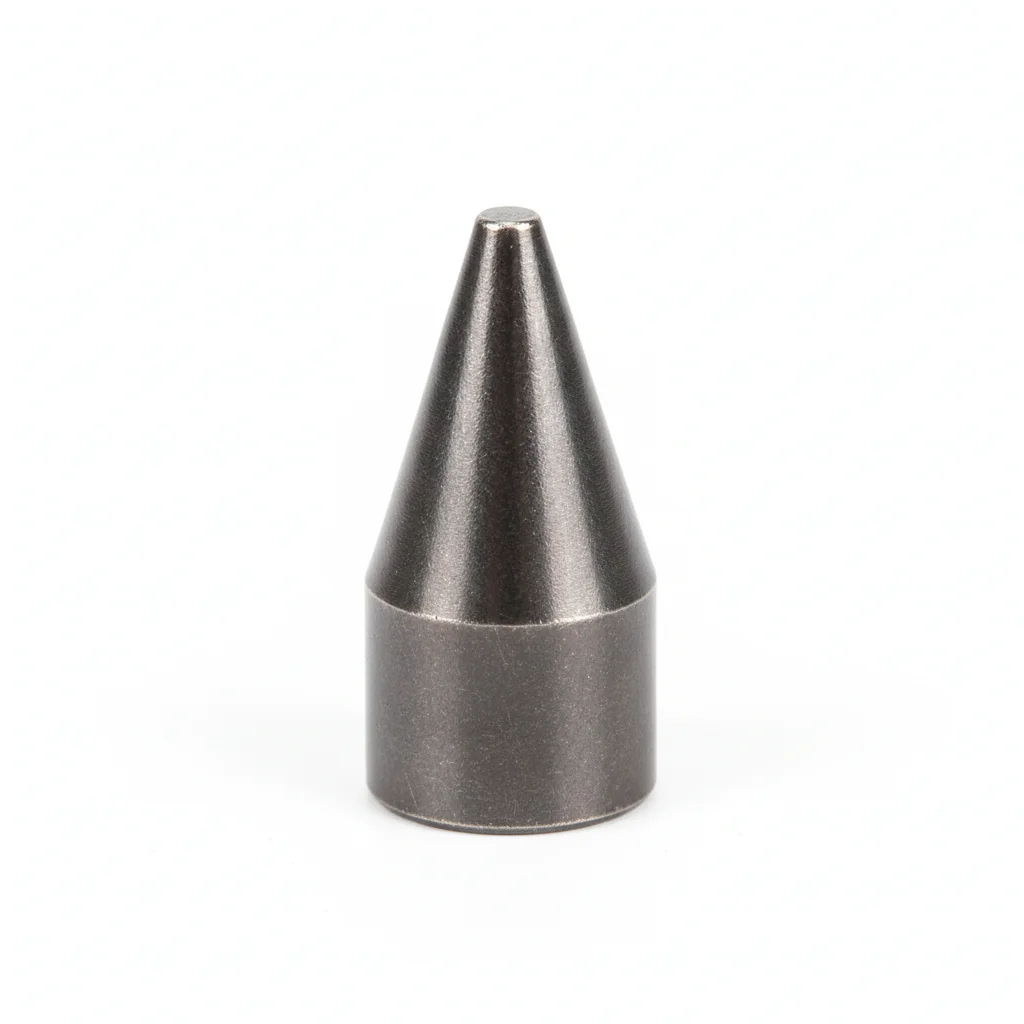
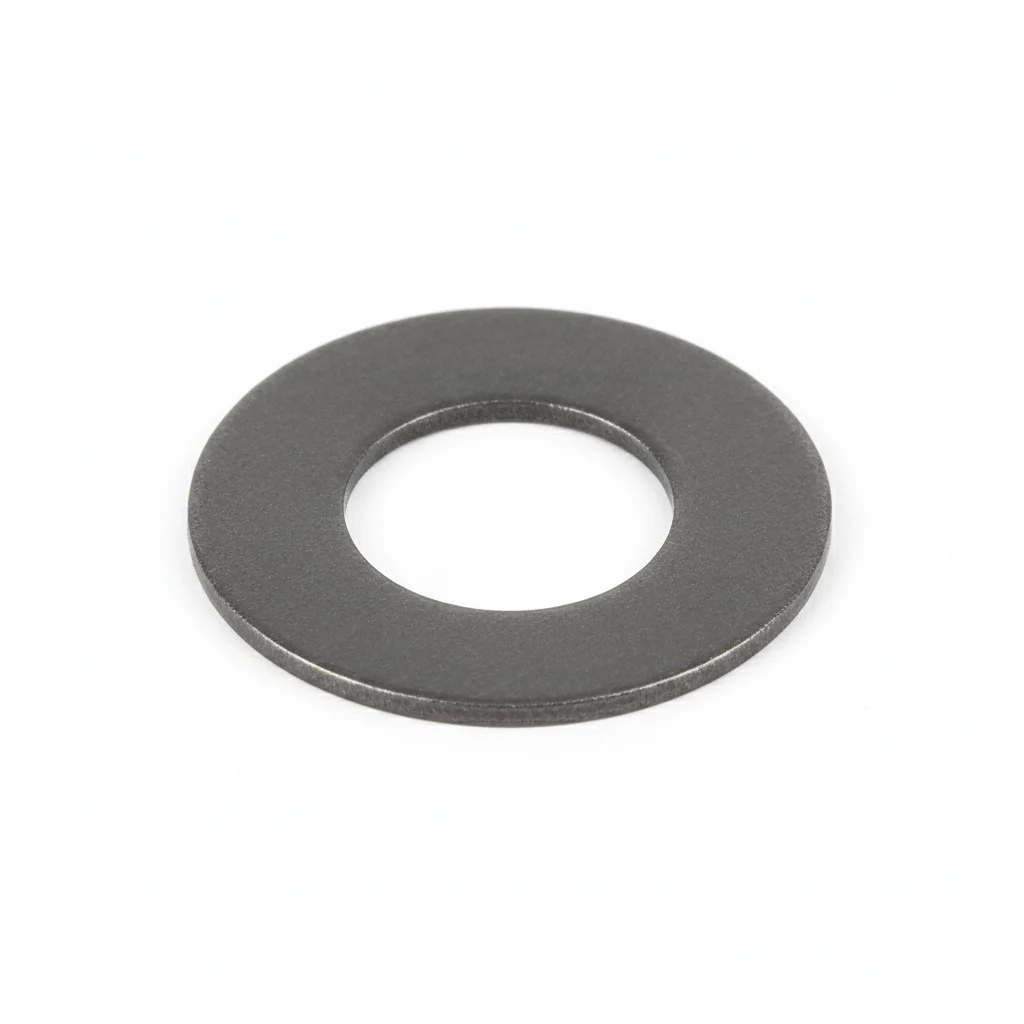
| Конический штифт | Закаленная плоская шайба | |
|---|---|---|
| Спецификация | φ10-16 мм, конусность 1:50 | M20-M30 |
| Материал | 45# Сталь закаленная | 45# Сталь |
| Класс | HRC45-50 | HV300 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Выравнивание корпуса | Усиленные болты |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительную пасту на контактные поверхности. Установите крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните в звездообразном порядке. Момент затяжки 42 Н·м +/-2 Н·м калиброванным ключом. Занесите в журнал контроля качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% образца щупом — максимально допустимый зазор 0.1 мм.
- Нанесите герметик-метку на головку болта, шайбу и гайку. Сфотографируйте готовую сборку под 3 углами для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Занесите все значения крутящего момента в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно выполнить посадку соединения. Коррозия начинается на поверхностях контакта в течение 6-12 месяцев. Разрушение соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Перезатяните любой крепеж, у которого момент ниже 80% от указанного. Замените крепежные элементы с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критически важные крепежные элементы независимо от состояния. Занесите все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Крупная горнодобыча
C4 Агрессивная среда по ISO 12944-2
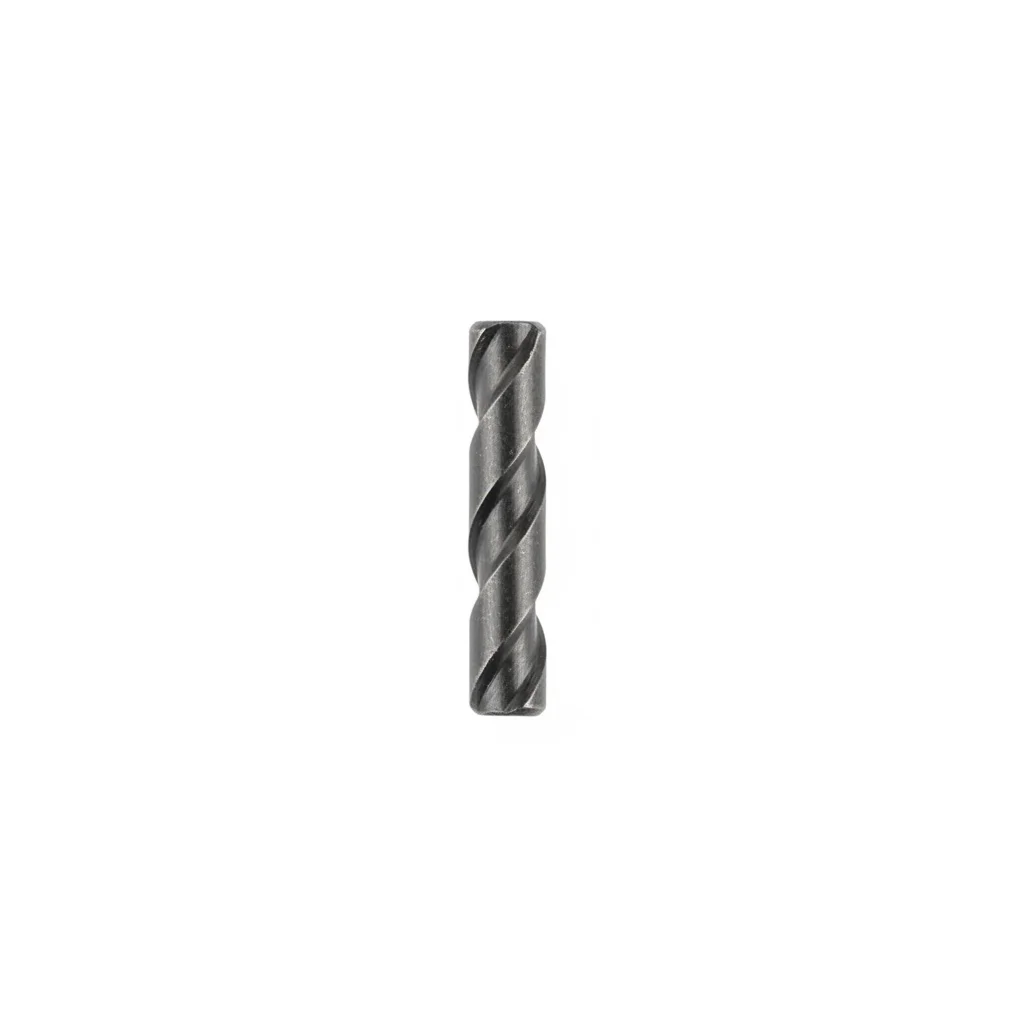
| Пружинный шплинт | Утолщенная плоская шайба | |
|---|---|---|
| Спецификация | φ12-20 мм | M30-M42 |
| Материал | 65Mn | 42CrMo |
| Класс | — | HV350 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Компенсация теплового расширения алюминиевого корпуса | Сверхтяжелые болты |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм профилометром.
- Нанесите антикоррозионную соединительную пасту с температурным диапазоном эксплуатации -20 до 150°C. Используйте шайбы с ПТФЭ покрытием там, где это указано.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Момент затяжки до целевого значения. Проверьте 10% инструментом для проверки. Занесите с данными об окружающей среде.
- Проведите тест на вырыв 5% случайной выборки до 80% пробной нагрузки. Замените любой крепеж, не соответствующий пороговому значению. Занесите результаты испытаний.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите пластины-свидетели коррозии для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Занесите все значения крутящего момента в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно выполнить посадку соединения. Коррозия начинается на поверхностях контакта в течение 6-12 месяцев. Разрушение соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Перезатяните любой крепеж, у которого момент ниже 80% от указанного. Замените крепежные элементы с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критически важные крепежные элементы независимо от состояния. Занесите все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Горнодобыча/Экстремальные условия
C5-M Экстремальная по ISO 12944-2
| Пружинный шплинт | Утолщенная плоская шайба | |
|---|---|---|
| Спецификация | φ12-20 мм | M30-M42 |
| Материал | 65Mn | 42CrMo |
| Класс | — | HV350 |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирьте MEK растворителем. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав с температурным диапазоном -50 до 200°C. Используйте шайбы с ПТФЭ покрытием.
- Проверьте выравнивание в пределах 0.3 мм. Затяните гидравлическим натяжителем до целевого предварительного натяга. Проверьте 10% выборки с помощью PMI. Занесите для аудита соответствия.
- Проведите неразрушающий контроль (НК) 10% выборки с помощью цветной дефектоскопии. Замените любой элемент с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянные инструменты для мониторинга состояния. Подайте отчет о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Занесите все значения крутящего момента в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно выполнить посадку соединения. Коррозия начинается на поверхностях контакта в течение 6-12 месяцев. Разрушение соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Перезатяните любой крепеж, у которого момент ниже 80% от указанного. Замените крепежные элементы с коррозией, затрагивающей >5% площади поверхности или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критически важные крепежные элементы независимо от состояния. Занесите все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Нормативные документы
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →