
Мостовые и туннельные крепёжные изделия: сравнение материалов для контроля предварительного натяжения
В соединениях трения усадка предварительного натяжения вызывает скольжение поверхности трения и разрушение соединения. Сравнение Q235B (класс 8.8), 40Cr (класс 10.9) и 40CrNiMoA (класс 12.9) для малых до экстрабольших мостов. Основные проверки: контроль момента затяжки, предотвращение откручивания и критерии замены в соответствии с JTG D64
Аудит рисков // Инженерная диагностика
Руководство по ошибкам в закупках
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Скольжение поверхности трения высокопрочных болтов в стальных конструкциях
Корректирующие меры
Риск-02
Динамическая релаксация и усадка предварительного натяжения
Корректирующие меры
Риск-03
Откручивание болтов соединителей среза стальной мостовой палубы при тяжелой усталости
Корректирующие меры
Особенности условий эксплуатации
Контрольные точки усадки предварительного натяжения для выбора мостовых болтов
Усадка предварительного натяжения из-за вибрации и температурных циклов является основным режимом отказа. Коэффициент трения для сопротивления скольжению может упасть с 0.45 до 0.30, вызывая скольжение соединения при 70% расчетной нагрузки. Класс материала и обработка поверхности напрямую влияют на скорость усадки
Что проверить
- 1Q235B класс 8. Жесткость соединения снижается на 30%
- 240Cr класс 10.9 болты: предел прочности на растяжение ≥1040MPa, подходит для больших пролетов с сейсмостойкостью 7-8; предварительное натяжение контролируемое до ±3% с гидравлическим натяжителем
- 340CrNiMoA класс 12.9 болты: вакуумно-дегазированные для усталостной прочности, разработаны для экстрабольших мостов и морских сред (C5-M)
- 4Обработка поверхности трения: JTG D64 требует установки болтов в течение 2 часов после обработки взрывом; при превышении времени требуется повторная обработка для поддержания коэффициента скольжения
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Скорость усадки предварительного натяжения в год | Определяет интервал осмотра и частоту замены | Максимально допустимая потеря натяжения: 15% в плане обслуживания |
| Коэффициент трения поверхности трения | Расчетное значение 0.45; снижение до 0.30 вызывает скольжение при 70% нагрузки | Обработка поверхности взрывом и установка в течение 2 часов в соответствии с JTG D64 |
| Уровень антикоррозионной защиты | Среды от C3 до C5-M | Выбирать покрытие в соответствии с категорией коррозионной агрессивности ISO 12944-2 |
| Метод контроля момента затяжки | — | Использовать гидравлический натяжитель для класса 10.9 и выше |
Данные основаны на содержании страницы. Проценты усадки предварительного натяжения и значения коэффициента трения взяты из предоставленных описаний рисков
Уровень доказательности: источник: только страница
Технический справочник отрасли
Цепочка отказов фрикционного соединения мост-тоннель: от проскальзывания поверхностей до разрушения болта
Фрикционное соединение передает нагрузку за счет трения между накладками. При падении трения высокопрочный болт вынужден выполнять несвойственную ему работу: воспринимать срез, на который он не был рассчитан. Каждое звено этой цепочки имеет точку перехвата.
- 1Краска, ржавчина или масло, оставленные на фрикционной поверхности — или свежая ржавчина после дробеструйной обработки, простоявшая слишком долго, — в первую очередь подрывают саму основу фрикционного соединения: коэффициент проскальзывания падает ниже расчетного значения
- 2Трения недостаточно → соединение проскальзывает до достижения расчетной нагрузки → высокопрочный болт воспринимает непредусмотренный срез, при этом напряжения концентрируются в стержне и у кромки отверстия
- 3Накладываются условия эксплуатации мост-тоннель: инфильтрация сохраняет влажность в тоннелях, поднастильные полости работают во влажном или переменно-влажном режиме, противогололедные соли, соляной туман и кислотные дожди поставляют хлориды и сульфиды в соединение, при этом продолжаются циклы от транспорта, ветра и сейсмики
- 4Высокое напряжение плюс коррозионная среда → коррозионное растрескивание под напряжением, или коррозия совместно с циклической нагрузкой → коррозионная усталость; КРН (SCC) занимает первое место в спектре потерь, а коррозионная усталость снижает ресурс далеко ниже обычного предела, часто с незначительными признаками перед разрушением
- 5Точки перехвата: проверка фрикционных поверхностей до монтажа, затяжка тарированным моментом или с контролем среза торцевого элемента для точности преднатяга, стопорящие элементы — один мост может насчитывать масштаб в миллионы болтов (мост Чаотяньмэнь: 1.827 млн болтов M30 главный пояс фермы / M24 связи)
Количество высокопрочных болтов моста Чаотяньмэнь (1.827 млн комплектов, M30 главный пояс фермы / M24 связи) является оценкой порядка величины по данным открытых публикаций.
Технический справочник отрасли
Высокопрочные фрикционные болты для мост-тоннель: расположение, размер, преднатяг и риски — краткий обзор
Подбор фрикционного соединения — это не столько выбор самого прочного болта, сколько согласование расположения с размером, класса с методом преднатяга, а условий эксплуатации со стопорением и реагированием на риски — применяйте единый набор параметров для каждого соединения.
| Расположение соединения | Типовой размер и класс | Метод преднатяга | Стопорение | Ключевой риск |
|---|---|---|---|---|
| Стыки стальных ферм / коробчатых балок / комбинированных балок (главная ферма, башни, опоры) | M16-M30, классы 8.8S/10.9S | Затяжка моментом или с контролем среза торцевого элемента для точного преднатяга | Nord-Lock / анаэробный фиксатор резьбы | Чувствительность к КРН/водороду — повышайте класс защиты при высокой влажности или наличии хлоридов |
| Продольные ребра U-образного сечения и диафрагмы ортотропной плиты проезжей части (тяжелая усталость) | 10.9S (в пределах базового диапазона M16-M30, по проекту) | Преднатяг тарированным моментом для точности | Стопорные шайбы (типа Nord-Lock) / фиксатор резьбы | Спад преднатяга и фреттинг при тяжелой усталости → усталостные трещины у кромки отверстия |
| Стальная крепь тоннелей | M16-M30, классы 8.8S/10.9S | Затяжка моментом или с контролем среза торцевого элемента | Nord-Lock / фиксатор резьбы | Постоянная инфильтрация сохраняет влажность в тоннелях — риск КРН |
GB/T 1231-2024 (комплекты высокопрочных болтов с шестигранной головкой) и GB/T 3632 (комплекты высокопрочных болтов с контролем среза торцевого элемента) являются действующими открытыми стандартами для комплектования полных сборок при запросах и приемке. В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Болты U-ребер ортотропной плиты: цепь усталостного ослабления при интенсивном движении
На ортотропной стальной плите U-ребра и диафрагмы соединяются высокопрочными болтами, и каждый проход тяжелого грузовика — это еще один импульс напряжений. Ослабление — не одиночный удар, а цепь, накапливающаяся год за годом, и у каждого звена есть контрольная точка, способная ее прервать.
- 1Тяжелые грузовики проходят многократно, и каждый проход создает еще один импульс напряжений в узле U-ребро — диафрагма
- 2Циклическая нагрузка вызывает фреттинг поверхностей стыка, предварительное натяжение высокопрочных болтов постепенно падает — жесткость узла снижается и траектория передачи нагрузки смещается
- 3Коррозия (просачивание воды через плиту, противогололедные соли, солевой туман) совместно с циклической нагрузкой → коррозионная усталость, при этом долговечность значительно ниже обычного предела
- 4Болты с недостаточным предварительным натяжением начинают воспринимать дополнительный сдвиг, и у кромки болтового отверстия зарождаются усталостные трещины
- 5Трещины прорастают сквозь лист плиты, дорожное покрытие растрескивается и пропускает дождевую воду, болты и стенки отверстий корродируют дальше — окно замены наступает до истечения проектного срока службы
- 6Точки перехвата: 10.9S плюс стопорные шайбы/фиксатор резьбы в ответственных узлах; регламентный выборочный контроль момента затяжки с дотяжкой при превышении критерия; вскрытие покрытия при превышении допустимого раскрытия трещин для осмотра болтов
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Закупка высокопрочных болтов для фрикционных соединений: сначала зафиксируйте четыре линии приемки
Фрикционное соединение наполовину выигрывается монтажом и наполовину — закупкой: зафиксируйте класс, документы, фрикционную поверхность и схему натяжения/стопорения уже на стадии запроса, и входному контролю будет с чем сверять.
- Подберите класс и размер: 8.8S/10.9S (GB) или A325/A490 (ASTM), обычно M16-M30; запрашивайте полной сборкой по GB/T 1231-2024 для шестигранных головок или по GB/T 3632 для торсионно-срезных комплектов — болт, гайка и шайба поставляются совместно
- Документы — жесткий барьер: заводские сертификаты + протоколы механических испытаний + сертификация третьей стороны — для мостового/тоннельного проекта они являются условиями допуска, отсутствие любого из них означает отказ в заключении контракта; закупка ведется в масштабе проекта (заказ уровня Чаотяньмэнь — 1.827 млн болтов), поэтому обязательна прослеживаемость партий
- Внесите фрикционную поверхность в техническое соглашение: дробеструйная обработка, предмонтажный контроль, повторная обработка заржавевших поверхностей, окраска фрикционной поверхности запрещена; шероховатость и монтажное окно — по проектным нормам согласно чертежам
- Зафиксируйте натяжение и стопорение на этапе заказа: затяжка по моменту или торсионно-срезной метод для точного предварительного натяжения, Nord-Lock / анаэробный фиксатор резьбы для стопорения
Количество высокопрочных болтов моста Чаотяньмэнь (1.827 млн комплектов) является оценкой порядка величины по открытым публикациям. GB/T 1231-2024 и GB/T 3632 — действующие открытые стандарты для запроса и приемки комплектами.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · стандартный крепёж из 45# | B · План B · Высокопрочные крепёжные изделия 40Cr | C · План C · Экстремальные крепёжные изделия 40CrNiMoA | |
|---|---|---|---|
| 1. ВЫСОКОПРОЧНЫЙ БОЛТ | |||
| Спецификация | M20×200, 45# горячее цинкование, класс 8.8 | M27×250, 40Cr закаленная и отпущенная, класс 10.9 | M36×350, 40CrNiMoA вакуумно-дегазированная, класс 12.9 |
| Материал | 45# | 40Cr | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Класс 12.9 |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| 2. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M24×300, 45# горячее цинкование, класс 8.8 | M30×400, 40Cr закаленная и отпущенная, класс 10.9 | M42×500, 40CrNiMoA вакуумно-дегазированная, класс 12.9 |
| Материал | 45# | 40Cr | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Класс 12.9 |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| 3. СОЕДИНИТЕЛЬНАЯ ПЛАСТИНА | |||
| Спецификация | 200×150×12мм, Q235B горячее цинкование | 300×200×20мм, Q345B термообработанная | 400×250×30мм, 316L цельнокованная |
| Материал | Q235B | Q345B | 316L |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| 4. ШАЙБА ПРОТИВ ОТКРУЧИВАНИЯ | |||
| Спецификация | Шайба клиновая Nordlock | Отверстие под предварительное натяжение зарезервировано, предварительная нагрузка регулируема в пределах ±3% | Чип RFID, записывает время установки и предварительное натяжение |
| Материал | — | — | EPDM Резина |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения прихватывания | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к соляному туману 1000ч | Система гидравлического синхронного натяжения, точность ±1% |
| Материал | — | Полиуретан | — |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
Вариант A · стандартный крепёж из 45#
Для мостов с малыми и средними пролётами при расчётной сейсмичности ≤6 баллов применяются крепёжные изделия из 45# с горячим цинкованием класса прочности 8.8; поверхности трения должны быть подвергнуты пескоструйной обработке с монтажом в течение 4 часов; расчётный срок службы 20-30 лет.
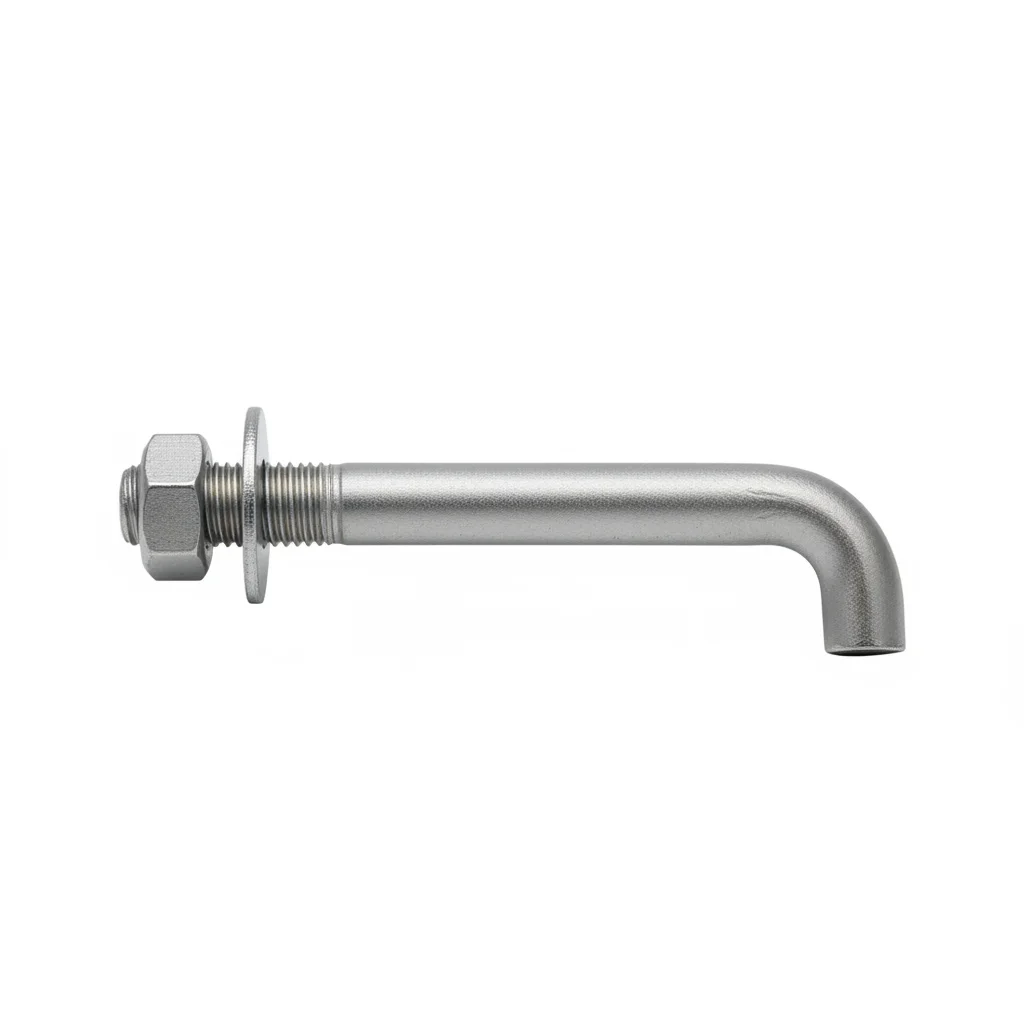
| Высокопрочный болт | Анкерный болт | Соединительная пластина | Шайба против откручивания | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | M20×200, 45# горячее цинкование, класс 8.8 | M24×300, 45# горячее цинкование, класс 8.8 | 200×150×12мм, Q235B горячее цинкование | Шайба клиновая Nordlock | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения прихватывания |
| Материал | 45# | 45# | Q235B | — | — |
| Класс | Класс 8.8 | Класс 8.8 | — | — | — |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 8.8 | Класс 8.8 | Q235B горячее цинкование | Шайба против откручивания | Наносится на резьбу для предотвращения прихватывания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1мм на 100мм.
- Нанести состав на контактные поверхности. Установить крепёж с шайбой Бельвилл под головкой и гайкой.
- Проверить выравнивание в пределах 0.5мм. Затягивать по звездообразной схеме. Момент затяжки 42 Нм +/-2 Нм с использованием калиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепёжные изделия на правильную установку. Измерить 5% выборки с помощью щупа.
- Нанести герметик для контроля момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепёжных изделий для условий эксплуатации | Крепёжное изделие выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепёжных изделий в соответствии со спецификацией. Использовать калиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепёжных изделий | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой болт с моментом ниже 80% от указанного. Заменить болты с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические болты независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Высокопрочные крепёжные изделия 40Cr
Суровый C4 в соответствии с ISO 12944-2
| Высокопрочный болт | Высокопрочный анкерный болт | Усиленная соединительная пластина | Интерфейс гидравлического натяжителя | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | M27×250, 40Cr закаленная и отпущенная, класс 10.9 | M30×400, 40Cr закаленная и отпущенная, класс 10.9 | 300×200×20мм, Q345B термообработанная | Отверстие под предварительное натяжение зарезервировано, предварительная нагрузка регулируема в пределах ±3% | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к соляному туману 1000ч |
| Материал | 40Cr | 40Cr | Q345B | — | Полиуретан |
| Класс | Класс 10.9 | Класс 10.9 | — | — | — |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 10.9 | Класс 10.9 | Q345B термообработанная | Предварительное натяжение контролируемое до ±3% | Стойкость к соляному туману 1000ч |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2мкм.
- Нанести антикоррозионный состав для соединений, рассчитанный на -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в соответствии со спецификацией. Затягивать в крестообразной последовательности. Проверить 10% с помощью контрольного инструмента. Документировать с данными об окружающей среде.
- Растягивающий тест 5% случайной выборки до 80% от пробной нагрузки. Заменить любые ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить образец-свидетель коррозии для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепёжных изделий для условий эксплуатации | Крепёжное изделие выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепёжных изделий в соответствии со спецификацией. Использовать калиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепёжных изделий | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой болт с моментом ниже 80% от указанного. Заменить болты с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические болты независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Экстремальные крепёжные изделия 40CrNiMoA
Экстремальный C5-M в соответствии с ISO 12944-2
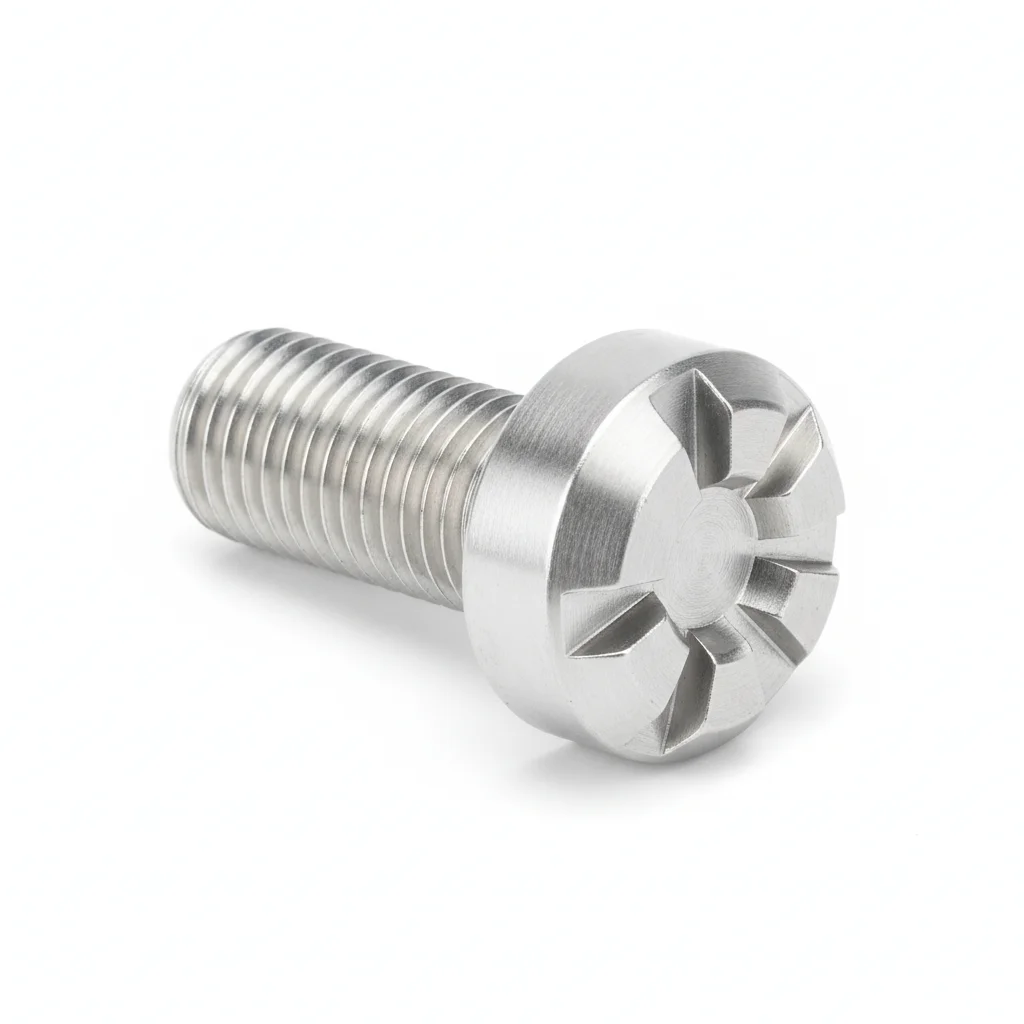
| Болт из специального сплава | Анкерный болт из специального сплава | Соединительная пластина | Смарт-метка мониторинга | Специализированные монтажные инструменты | |
|---|---|---|---|---|---|
| Спецификация | M36×350, 40CrNiMoA вакуумно-дегазированная, класс 12.9 | M42×500, 40CrNiMoA вакуумно-дегазированная, класс 12.9 | 400×250×30мм, 316L цельнокованная | Чип RFID, записывает время установки и предварительное натяжение | Система гидравлического синхронного натяжения, точность ±1% |
| Материал | 40Cr | 40Cr | 316L | EPDM Резина | — |
| Класс | Класс 12.9 | Класс 12.9 | — | — | — |
| Покрытие | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 | HDG >=55 мкм в соответствии с ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Неприменимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 12.9 | Класс 12.9 | 316L цельнокованная | Записывает время установки и предварительное натяжение | Точность ±1% |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозионный состав, рассчитанный на -50 до 200C. Использовать шайбы с оболочкой PTFE.
- Проверить выравнивание в пределах 0.3мм. Затягивать гидравлическим натяжителем. PMI проверка 10% выборки. Документировать для аудита соответствия.
- NDT тест 10% выборки с помощью проникающего красителя. Заменить любые с обнаружением трещин.
- Нанести защитный герметик в соответствии со спецификацией. Установить постоянные средства мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепёжных изделий для условий эксплуатации | Крепёжное изделие выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепёжных изделий в соответствии со спецификацией. Использовать калиброванный моментный ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепёжных изделий | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой болт с моментом ниже 80% от указанного. Заменить болты с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические болты независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение для крепёжных изделий в зависимости от класса моста?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Мосты с малыми и средними пролетами, сейсмическая интенсивность укрепления ≤6 баллов | План A: стандартный крепеж из стали 45# (наименьшая стоимость) | 45# горячее цинкование, класс прочности 8.8, расчетный срок службы 20-30 лет; фрикционные поверхности подвергнуты дробеструйной обработке со стопорной шайбой Nordlock wedge-locking washer |
| Мосты с большими пролетами, сейсмическая интенсивность укрепления 7-8 баллов | План B крепеж повышенной прочности из стали 40Cr (высокая несущая способность, длительный срок службы) | 40Cr закалка с отпуском, класс прочности 10.9, предел прочности при растяжении ≥1040MPa; предварительное натяжение контролируется с точностью ±3% с помощью гидравлического натяжителя |
| Сверхбольшие мосты, сейсмическая интенсивность укрепления ≥9 баллов или морская среда | План C крепеж экстремального класса из стали 40CrNiMoA (безопасный и надежный) | 40CrNiMoA вакуумная дегазация, класс прочности 12.9, отличная усталостная прочность; C5-M Extreme по ISO 12944-2 |
| Фрикционная поверхность после дробеструйной обработки | Установить болты в течение 2 часов после дробеструйной обработки по JTG D64, в противном случае повторно обработать поверхность | Коэффициент проскальзывания снижается с расчетного значения 0.45 до 0.30; проскальзывание соединения происходит при 70% от расчетной нагрузки |
| Высокопрочные болты стальных конструкций с релаксацией предварительного натяжения | Ежегодная проверка момента затяжки на 5% соединений; полная повторная затяжка соединений с релаксацией >15% | Максимально допустимая потеря натяжения 15% согласно плану технического обслуживания; повторная затяжка восстанавливает предварительное натяжение |
Ссылочные стандарты
Техническая основа и справочные стандарты
Механические свойства крепёжных изделий - Болты, винты и шпильки
Технические specifications для строительства мостов и водопропускных трубSpecification для сейсмического проектирования автомобильных мостов
Высокопрочные болты для стальных конструкцийВысокопрочные болты с увеличенной шестигранной головкой для стальных конструкций
Specification приемки стальных конструкцийSpecification для сейсмического проектирования городских мостов
Предварительно напряженные высокопрочные болтыСтандартные технические условия для конструкционных болтов, из сплавной стали, термообработанных, с минимальным пределом прочности на растяжение 150 ksi
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Болтовые соединения мостовСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Опорные болтыПохожая тема
Предварительная анкеровкаЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →