
Сравнение материалов муфт для инъектирования: Q235B, Q345B и нержавеющая сталь 304
Для соединений при инъектировании в городских мостах и тоннелях выберите правильный материал и марку муфты на основе давления инъектирования (низкое ≤1МПа, среднее 1-3МПа, высокое >3МПа), коррозионной агрессивности среды (C3, C4, C5-M по ISO 12944-2) и требуемого срока службы. Эта страница сравнивает три стандартных решения: оцинкованный Q235B горячего цинкования, закаленный и отпущенный 40Cr и нержавеющую сталь 304 с ключевыми различиями в несущей способности, коррозионной стойкости и требованиях к монтажу
Особенности условий эксплуатации
Ключевые различия в подборе материала муфт для инъектирования
Выбор неправильного материала муфты для давления и условий эксплуатации может привести к преждевременному разрушению. Три стандартных варианта различаются по пределу текучести, коррозионной стойкости и номинальному давлению. Ниже приведены критические контрольные точки для закупки и монтажа
Что проверить
- 1Муфты Q235B (с горячим цинкованием) подходят для низкого давления ≤1МПа и среды C3
- 2Муфты 40Cr (закаленные и отпущенные) выдерживают среднее давление 1-3МПа и среду C4; обязательно наличие сертификата термической обработки.
- 3Муфты из нержавеющей стали 304 требуются для высокого давления >3МПа или морской среды (C5-M); подтвердите марку материала и квалификацию сварочного процесса
- 4Полнота заполнения гильзы инъекционным раствором ≥95% по JGJ 355-2015 критически важна для всех типов муфт; неполное заполнение снижает прочность на разрыв ниже расчетного значения
- 5Материал уплотнительного кольца должен соответствовать номинальному давлению: EPDM для ≤1
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Диапазон давления инъектирования | Превышение номинального давления муфты вызывает утечку или разрыв | Максимальное давление инъектирования в проектной документации; выбор муфты с номинальным давлением ≥1.5× рабочего давления |
| Категория коррозионной агрессивности среды | Коррозия уменьшает толщину стенки и несущую способность | Категория коррозионной агрессивности по ISO 12944-2 (C3, C4, C5-M); соответствие покрытия или материала |
| Материал муфты и термическая обработка | Несоответствие прочности приводит к разрушению соединения под нагрузкой | Марка материала (Q235B, 40Cr, 304) и термическая обработка (закалка и отпуск для 40Cr) с сертификатом завода-изготовителя |
| Испытание полноты заполнения гильзы инъекционным раствором | Пустоты снижают адгезионную прочность на 30-50% | Критерии приемки: полнота заполнения инъекционным раствором ≥95% по JGJ 355; метод испытания и частота отбора проб |
| Материал уплотнительного кольца и номинальное давление | Разрушение уплотнения вызывает утечку инъекционного раствора и неполное заполнение | Материал уплотнения (EPDM, FKM, PTFE) и номинальное давление ≥1.5× максимального давления инъектирования |
Все варианты муфт требуют сертификатов материалов и соответствия применимым стандартам (ISO 898-1, GB/T 3098.1). Оценки срока службы предполагают правильный монтаж и обслуживание
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупках
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Неполное заполнение инъекционного раствора в гильзе, приводящее к разрушению соединения
Корректирующие меры
Риск-02
Неправильная градация материала, приводящая к несоответствию коррозионной стойкости и прочности
Корректирующие меры
Риск-03
Недостаточная текучесть инъекционного раствора при низких температурах, приводящая к образованию пустот у дна гильзы
Корректирующие меры
Технический справочник отрасли
Инъекционные муфты и анкеры: подбор материала под водную среду
Давление инъектирования решает, удержит ли муфта; как долго она удержит — решает вода, в которой она находится. Разделите площадку на четыре категории среды и подбирайте материал и защиту по категориям — это дешевле и гораздо более управляемо, чем переводить весь заказ на нержавеющую сталь.
| Категория среды | Типовые детали | Материал и защита | Ключевой отказ |
|---|---|---|---|
| Обычная атмосфера · городские мосты и тоннели | Анкерные болты, инъекционные гильзы и корпуса муфт | Углеродистая сталь (класса Q235/Q345), горячее цинкование + герметизирующее покрытие | Коррозия начинается в местах повреждения покрытия, но допустима в пределах межосмотрового интервала |
| Противогололедные соли · зоны зимней обработки | Вспомогательные элементы мостов, открытые участки муфт | Предпочтительна нержавеющая сталь; для деталей из углеродистой стали — двойная защита: горячее цинкование + эпоксидное покрытие | Хлориды в сочетании с циклами увлажнения-высушивания в первую очередь исчерпывают одиночный оцинкованный слой |
| Приморский солевой туман · зона заплеска (морские мосты) | Морские инъекционные анкеры и муфты | Обязательно нержавеющая сталь A4-80/316 или дуплекс 2205 — предел текучести дуплекса 2205 примерно вдвое выше, чем у 316 | Питтинг стали 304 при длительном контакте с морской водой; донные питтинги становятся очагами усталостных трещин |
| Высокоминерализованные грунтовые воды (сульфат/хлорид, зоны водопроявлений в тоннелях) | Анкерные болты и заинъектированные участки | 304L/316L или эпоксидное покрытие; инъектирование на полную длину пассивирует в щелочной среде и отсекает кислород и воду | В минерализованной воде доминирует коррозионное растрескивание под напряжением (SCC); кислая вода (pH<5) корродирует быстрее |
Утверждение, что предел текучести Duplex 2205 примерно вдвое выше, чем у 316, является оценкой порядка величины.
Технический справочник отрасли
Цепочка растрескивания клина: от ухода цементации до брака при натяжении
Клин выглядит мелкой деталью, но именно он держит всю нагрузку. Когда цементация или обработка профиля зубьев уходит за допуск, отбраковка происходит в самый момент натяжения — гораздо тише, чем ожидается.
- 1Уход цементации/термообработки: поверхность клина слишком твердая при недостаточно вязкой сердцевине — градиент толщины цементованного слоя неуправляем
- 2При натяжении клин хрупко растрескивается; если при этом нарушена обработка профиля зубьев, сначала формируются концентраторы напряжений и ускоряют трещину
- 3Треснувший клин теряет зацепление с прядью — прядь проскальзывает и вытягивается под натяжением
- 4Отказ анкера распространяется по соединению; межпартионные испытания твердости, контроль коэффициента эффективности статической анкеровки и типовые усталостные испытания должны были выявить это до отгрузки
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Анкеры для инъектирования и муфты: шесть линий входного контроля
Анкеры и муфты — скрытые работы: после установки невидимы. Шесть линий контроля на входном контроле отодвигают доработку и замену на этап до отгрузки.
- Заводские сертификаты — жесткий барьер: сверяйте марку и химический состав по GB/T 3077 для 40Cr/42CrMo и по GB/T 1220 для нержавеющей стали — любую партию без сертификата браковать
- Испытание твердости по партиям: для цементованных клиньев отслеживайте градиент глубины слоя — слишком твердый слой на мягкой сердцевине как раз и создает условия для изломов при натяжении
- Коэффициент эффективности анкерного закрепления статический по партиям: прямое доказательство достижения анкером проектной эффективности
- Типовые испытания на усталость: анкеры — ответственные детали, поэтому протокол типовых испытаний поставляется вместе с грузом — дооформить на площадке afterwards невозможно
- Сертификация третьей стороной и прослеживаемость: класс, партия и процесс термообработки полностью прослеживаемы; несертифицированные спец-изделия не допускаются
- Детали из нержавеющей стали должны быть пассивированы до отгрузки: кислотное травление с пассивацией или электрополировка восстанавливает пассивную пленку, чтобы питтинг не начался при транспортировке
GB/T 3077 и GB/T 1220 — действующие открытые стандарты, на которые ссылаются при сверке марки и химического состава по заводским сертификатам. Оценочные порядки величин в данном слоте не используются.
Технический справочник отрасли
Стандарты на анкеры и муфты: сверьте номер, прежде чем запрашивать протоколы
Анкеры, муфты и материалы подчиняются разным стандартам. Знайте, какой за что отвечает, и вы не запросите неверный протокол.
Перечисленные стандарты — действующие открытые стандарты (GB/T 14370, TB/T 3193-2016, ETAG 013, GB/T 3077, GB/T 1220) для запроса корректных протоколов в системе норм проекта; они не заменяют предусмотренные контрактом проектные условия приемки. Оценочные порядки величин в данном слоте не используются.
Технический справочник отрасли
Инъектирование на всю длину: пассивация плюс перекрытие доступа кислорода
Инъектирование — это не только скрепление, но и защита от коррозии. Если это понимать, становится ясно, почему полнота заполнения раствором является первым барьером, определяющим срок службы муфты.
Раствор, обволакивающий анкер или муфту, пассивирует поверхность стали в щелочной среде, одновременно перекрывая доступ кислорода и воды, — что делает инъектирование на всю длину первым рубежом защиты в тоннелях, где сильноминерализованные подземные воды (сульфат/хлорид) делают коррозионное растрескивание под напряжением (SCC) доминирующим механизмом отказа. Пустота, оставленная неполным инъектированием, доставляет коррозионную среду непосредственно к поверхности стали; в кислой воде (pH<5) обычные анкеры корродируют очень быстро, и даже оцинкованные методом горячего погружения или диффузионно оцинкованные анкеры лишь отодвигают момент исчерпания цинкового слоя. Таким образом, качество раствора — это вопрос коррозии, а не только прочности.
В данном слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Стандартная муфта для инъектирования Q235B | B · Вариант B · Усиленная муфта для инъектирования 40Cr | C · Вариант C · Экстремальная муфта для инъектирования из нержавеющей стали 304 | |
|---|---|---|---|
| 1. АНКЕРНОЕ КРЕПЛЕНИЕ ДЛЯ ИНЪЕКТИРОВАНИЯ | |||
| Спецификация | Нагрузка ≤500кН, Q235B кованый + горячее цинкование | Нагрузка ≤2000кН, 40Cr закаленный и отпущенный | Нагрузка ≤5000кН, 304 нержавеющая сталь кованая |
| Материал | Q235B | 40Cr | Нержавеющая сталь 304 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 2. МУФТА | |||
| Спецификация | M30×200, Q235B с горячим цинкованием | M42×250, 40Cr закаленный и отпущенный | M56×300, 304 нержавеющая сталь прецизионно обработанная |
| Материал | Q235B | 40Cr | Нержавеющая сталь 304 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 3. ТРУБА ДЛЯ ИНЪЕКТИРОВАНИЯ | |||
| Спецификация | φ20×2мм, Q235B с горячим цинкованием | φ25×3мм, Q345B нормализованный | φ32×4мм, 304 нержавеющая сталь сварная |
| Материал | Q235B | Q345B | Нержавеющая сталь 304 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 4. УПЛОТНИТЕЛЬНОЕ КОЛЬЦО | |||
| Спецификация | EPDM резина, номинальное давление 1.5MPa | Материал FKM, номинальное давление 4МПа | PTFE, номинальное давление 10МПа |
| Материал | EPDM-резина | EPDM-резина | EPDM-резина |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 5. ЗАГЛУШКА | |||
| Спецификация | M30, Q235B с горячим цинкованием | M42, Q345B кованый | Чип RFID, фиксирует время установки и историю осмотров |
| Материал | Q235B | Q345B | EPDM-резина |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
Вариант A · Стандартная муфта для инъектирования Q235B
Стандарт C3 по ISO 12944-2
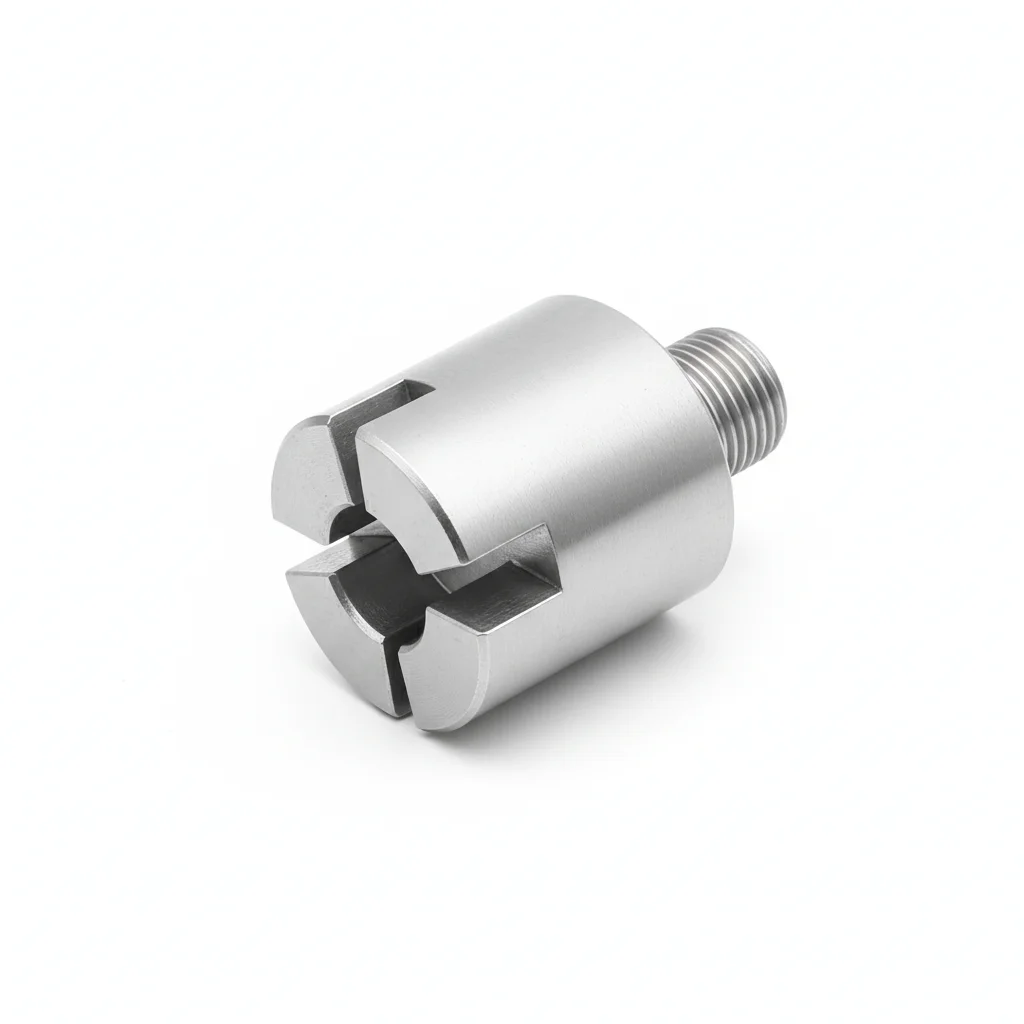
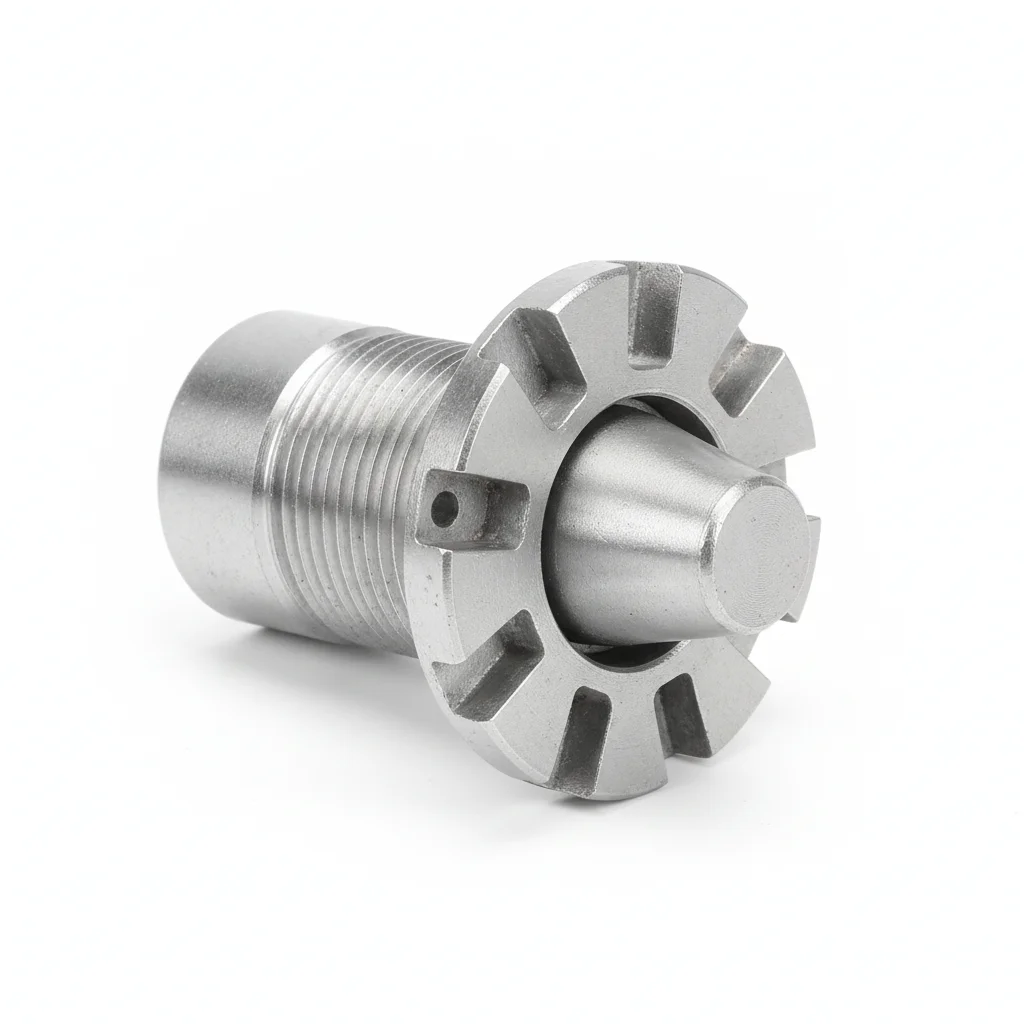
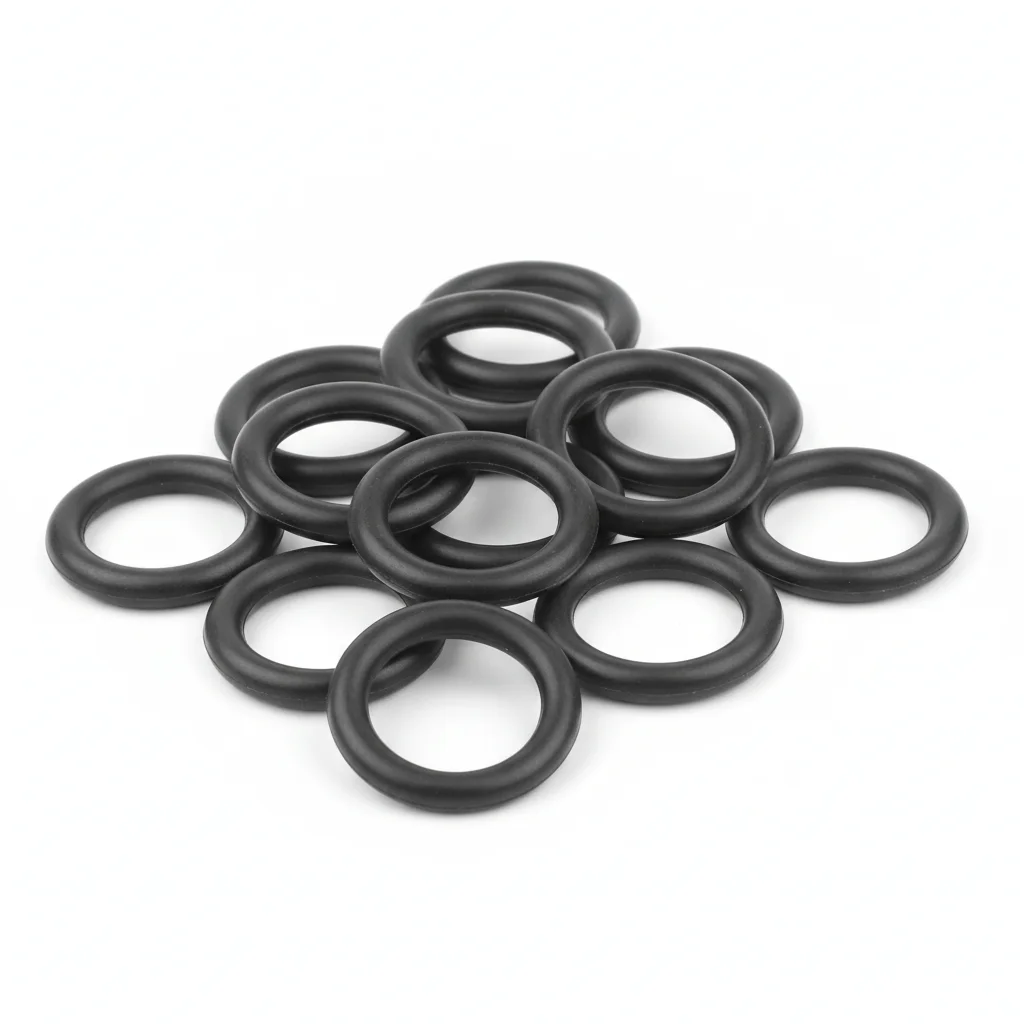
| Анкерное крепление для инъектирования | Муфта | Труба для инъектирования | Уплотнительное кольцо | Заглушка | |
|---|---|---|---|---|---|
| Спецификация | Нагрузка ≤500кН, Q235B кованый + горячее цинкование | M30×200, Q235B с горячим цинкованием | φ20×2мм, Q235B с горячим цинкованием | EPDM резина, номинальное давление 1.5MPa | M30, Q235B с горячим цинкованием |
| Материал | Q235B | Q235B | Q235B | EPDM-резина | Q235B |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q235B кованый + горячее цинкование | Q235B с горячим цинкованием | Q235B с горячим цинкованием | Номинальное давление 1.5MPa | Q235B с горячим цинкованием |
Порядок монтажа
- Очистите поверхности с изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1mm на 100mm.
- Нанесите герметик на контактные поверхности. Установите крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить соосность в пределах 0.5мм. Затянуть в звездообразном порядке. Момент затяжки 42 Nm +/-2 Nm с использованием калиброванного ключа. Задокументировать в журнале контроля качества.
- Осмотрите все крепежные элементы на предмет правильного прилегания. Измерьте 5% выборки с помощью щупа.
- Нанесите контрольную краску момента затяжки. Сфотографируйте готовую сборку с 3 ракурсов для пакета документации по качеству.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте марку крепежа на соответствие спецификации. Используйте калиброванный моментный ключ с погрешностью ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Перезатянуть любой крепёж ниже 80% от указанного момента затяжки. Заменить крепёж с коррозией, поражающей более 5% площади поверхности, или глубиной питтинга более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимальная допустимая потеря натяжения: 15%.
Вариант B · Усиленная муфта для инъектирования 40Cr
Агрессивная среда C4 по ISO 12944-2
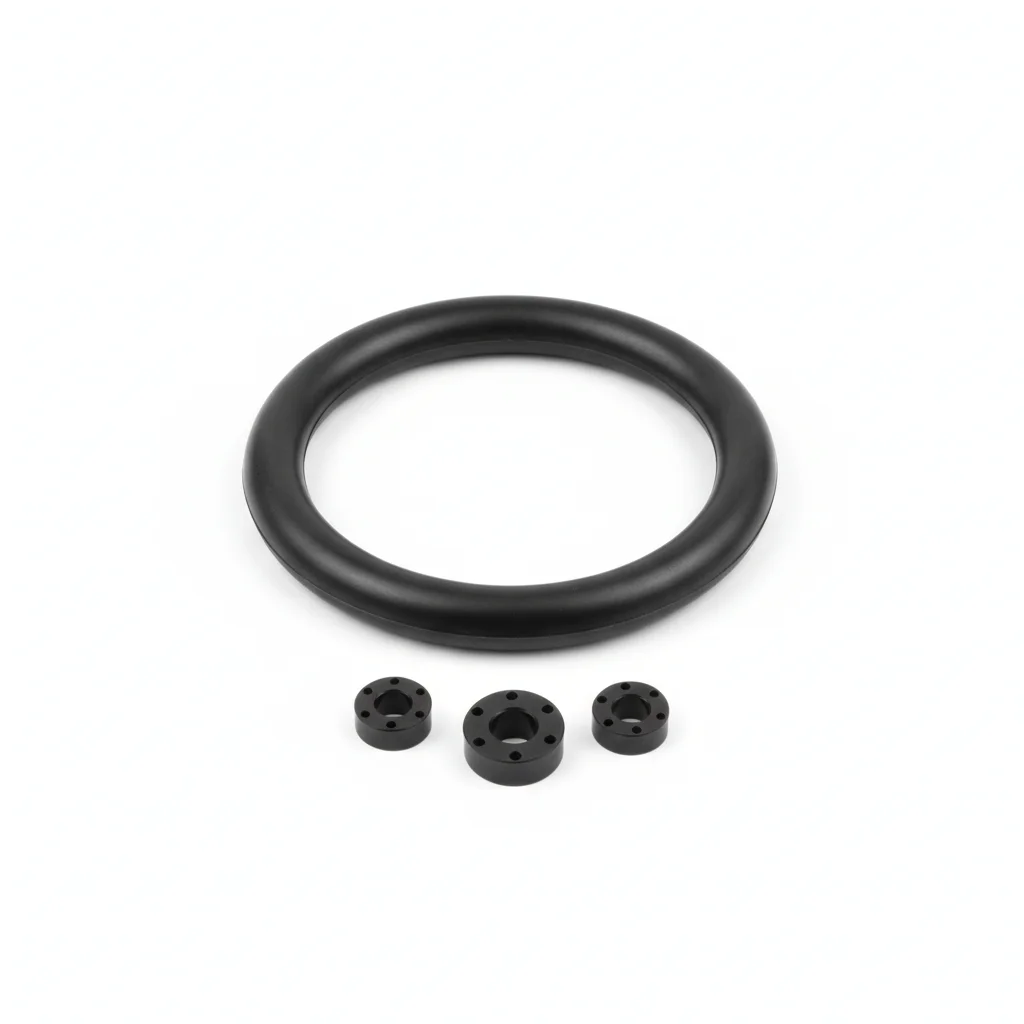
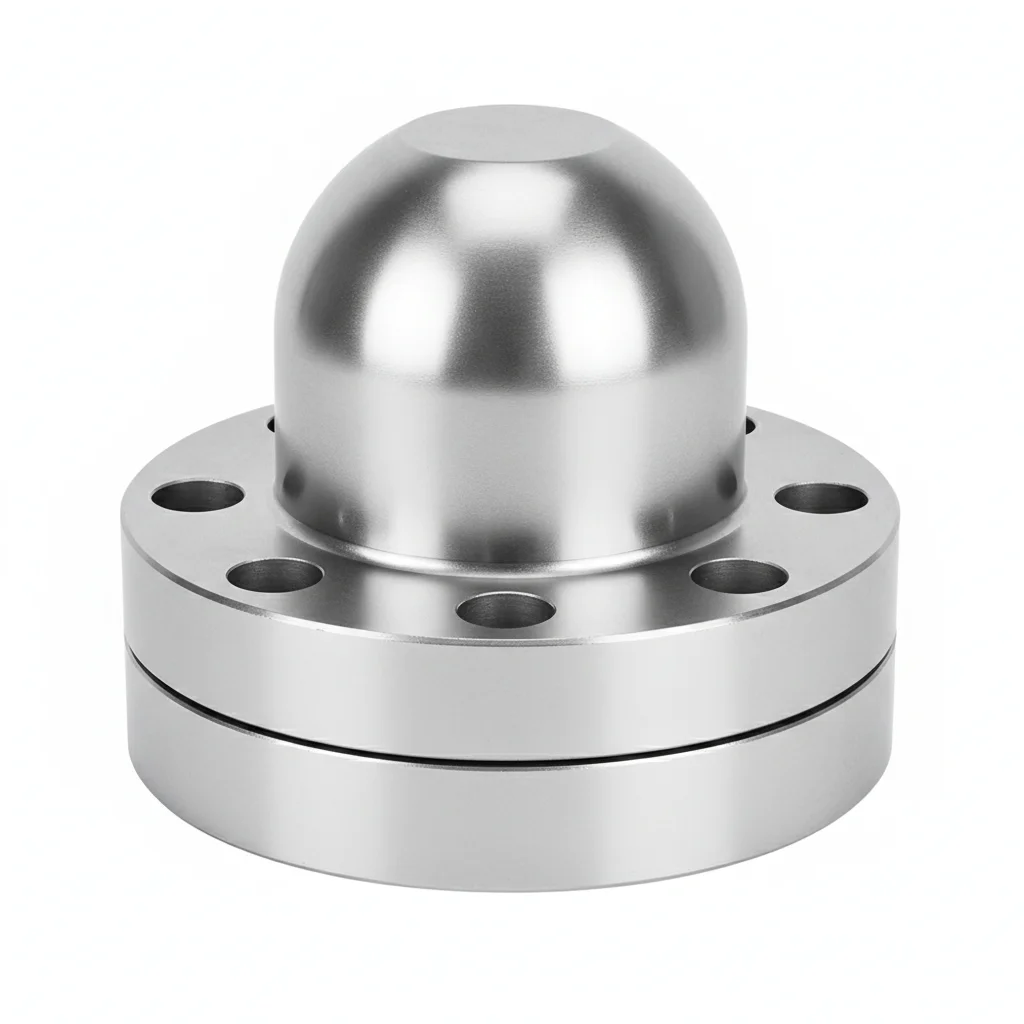
| Высокопрочное анкерное крепление для инъектирования | Высокопрочная муфта | Усиленная труба для инъектирования | Уплотнительное кольцо из фторкаучука | Фланцевая заглушка | |
|---|---|---|---|---|---|
| Спецификация | Нагрузка ≤2000кН, 40Cr закаленный и отпущенный | M42×250, 40Cr закаленный и отпущенный | φ25×3мм, Q345B нормализованный | Материал FKM, номинальное давление 4МПа | M42, Q345B кованый |
| Материал | 40Cr | 40Cr | Q345B | EPDM-резина | Q345B |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 40Cr закаленный и отпущенный | 40Cr закаленный и отпущенный | Q345B нормализованный | Номинальное давление 4МПа | Q345B кованый |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионный герметик для температуры от -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните по крестообразной схеме. Проверьте 10% с помощью поверочного инструмента. Залогируйте с данными об окружающей среде.
- Проведите испытание на вырыв 5% случайной выборки до 80% от пробной нагрузки. Замените любые элементы, не прошедшие порог приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон контроля коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте марку крепежа на соответствие спецификации. Используйте калиброванный моментный ключ с погрешностью ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит первым). Перетянуть любой крепёж, если момент затяжки ниже 80% от указанного. Заменить крепёж, если коррозия поражает >5% площади поверхности или глубина язв >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить весь критический крепёж независимо от состояния. Документировать все находки в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Вариант C · Экстремальная муфта для инъектирования из нержавеющей стали 304
Экстремальная среда C5-M по ISO 12944-2
| Анкерное крепление для инъектирования | Муфта | Труба для инъектирования | Уплотнительное кольцо | Смарт-метка мониторинга | |
|---|---|---|---|---|---|
| Спецификация | Нагрузка ≤5000кН, 304 нержавеющая сталь кованая | M56×300, 304 нержавеющая сталь прецизионно обработанная | φ32×4мм, 304 нержавеющая сталь сварная | PTFE, номинальное давление 10МПа | Чип RFID, фиксирует время установки и историю осмотров |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 | EPDM-резина | EPDM-резина |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | Не применимо (полимер) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 304 нержавеющая сталь кованая | 304 нержавеющая сталь прецизионно обработанная | 304 нержавеющая сталь сварная | Номинальное давление 10МПа | Фиксирует время установки и историю осмотров |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозионный герметик для температуры от -50 до 200°C. Используйте шайбы в оболочке PTFE.
- Проверить выравнивание в пределах 0.3mm. Затянуть с помощью гидравлического натяжителя. Проверить PMI на 10% образце. Документировать для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки методом цветной дефектоскопии. Замените любые элементы с указаниями на трещины.
- Нанесите защитный герметик по спецификации. Установите постоянную аппаратуру для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте марку крепежа на соответствие спецификации. Используйте калиброванный моментный ключ с погрешностью ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетянуть любой крепёж с моментом затяжки ниже 80% от нормативного. Заменить крепёжные изделия с коррозией, затрагивающей >5% площади поверхности, или с глубиной ямочной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепёжные изделия независимо от состояния. Задокументировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение с муфтой на основе давления инъектирования?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемое решение | Ключевое основание |
| Низкое давление (≤1MPa), обычное нагнетание раствора | Вариант A: стандартный нагнетательный соединитель Q235B (соединитель M30×200 горячее цинкование, нагнетательная труба φ20×2mm, уплотнительное кольцо EPDM рассчитано на 1.5MPa) | Наименьшая стоимость; C3 по ISO 12944-2; горячее цинкование ≥55µm по ISO 1461; сертификаты на материал по ISO 898-1 и GB/T 3098.1; несущая способность ≤500kN |
| Среднее давление (1-3MPa), нагнетание раствора для ответственных мостов | Вариант B: усиленный нагнетательный соединитель 40Cr (соединитель M42×250 закалка с отпуском, нагнетательная труба φ25×3mm Q345B нормализованная, уплотнительное кольцо FKM рассчитано на 4MPa) | На 50% выше стойкость к давлению, чем у Q235B; C4 суровые условия по ISO 12944-2; термообработка закалка с отпуском с заводским сертификатом; расчетный срок службы 25-40 лет |
| Высокое давление (>3MPa) или морская среда (C5-M) | Вариант C: нагнетательный соединитель экстремального исполнения из нержавеющей стали 304 (соединитель M56×300 прецизионная механическая обработка, нагнетательная труба φ32×4mm сварная, уплотнительное кольцо PTFE рассчитано на 10MPa) | C5-M экстремальная морская среда по ISO 12944-2; отличная коррозионная стойкость для морских мостов; расчетный срок службы 40-60 лет; несущая способность ≤5000kN |
| Все типы соединителей: контроль полноты заполнения раствором | Обеспечить полноту заполнения раствором ≥95% по JGJ 355-2015; ультразвуковой контроль и метод выдергивания предварительно заложенной проволоки обязательны при приемке | Пустоты 10-20% снижают прочность стыка на растяжение с проектной >1.1fyk до <0.8fyk (потеря сцепления арматуры с раствором 30-50%) |
| Морская среда или среда с высокой влажностью: коррозия и согласование по прочности | Выбор нержавеющей стали 316L или дуплексной нержавеющей стали по категории коррозионной активности (C5 или CX по ISO 12944-2); согласование высокопрочного материала (предел текучести ≥550MPa) с прочностью раствора на сжатие ≥80MPa; проверка герметичности опрессовкой при расчетном давлении (напр., 35MPa) | Обычные соединители из углеродистой стали корродируют со скоростью 0.2-0.5mm/year; уменьшение толщины стенки >15% в течение 3 лет снижает стойкость к давлению более чем на >30% |
Ссылочные стандарты
Техническая основа и нормативные стандарты
Положения по сейсмостойкому проектированию автомобильных мостов
Технические условия строительства автомобильных мостов и трубопроводовАнкеры, зажимы и муфты для арматурных стержней предварительного напряжения
Гильзовое соединение арматуры методом инъектированияПоложения по проектированию автомобильных вантовых мостов
Инъекционная муфтаБолты с шестигранной головкой высокой прочности для стальных конструкций
Код Американского института бетонаСтандартная спецификация на бесшовные, сварные и сильно холоднокатаные трубы из аустенитной нержавеющей стали
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Болтовые соединения мостовСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Предварительно напряженное анкерное креплениеПохожая тема
Система анкеровки вантового мостаЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →