
Сравнение материалов болтов сегментов щита для условий фильтрации в тоннелях
Фильтрационная вода в тоннелях ускоряет коррозию и ослабление предварительной затяжки в болтах сегментов. Сравните варианты Q235B (класс 8.8), 40Cr (класс 10.9) и 40CrNiMoA (класс 12.9). Критерии выбора включают глубину заложения, напор воды, условия коррозии и требуемый срок службы. Укажите горячее цинкование по ISO 1461 и контроль момента затяжки для предотвращения ослабления
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Коррозия болтов сегментов щита в фильтрационной воде тоннелей
Корректирующие меры
Риск-02
Ослабление предварительной затяжки, приводящее к смещению сегментов и протечкам
Корректирующие меры
Риск-03
Риск водородного охрупчивания и разрушения высокопрочных болтов
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в выборе материалов для сегментных болтов
Выбор между болтами Q235B, 40Cr и 40CrNiMoA влияет на коррозионную стойкость, удержание предварительной затяжки и риск водородного охрупчивания в условиях фильтрации в тоннелях. Следующая таблица выделяет критические контрольные точки для закупок и контроля
Что проверить
- 1Болт из 45# с горячим цинкованием: подходит для типовых тоннелей метро (глубина заложения ≤20 м), расчётный срок службы 50-100 лет, однако цинковое покрытие в кислых просачивающихся водах расходуется ускоренно — требуется регулярный осмотр.
- 2Болты класса 10.9 из 40Cr обеспечивают более высокий предел прочности для нагруженных тоннелей, но требуют контроля водородного охрупчивания во влажных и кислых условиях
- 3Болты класса 12.9 из 40CrNiMoA обеспечивают максимальную прочность и усталостную прочность для морских тоннелей, но кадмированное покрытие должно соответствовать экологическим нормам
- 4Проверять толщину покрытия и адгезию для предотвращения преждевременной коррозии
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Марка материала и класс прочности | Определяет несущую способность и восприимчивость к водородному охрупчиванию; класс 10.9 и выше требуют контролируемой среды | Укажите марку материала (45#/40Cr/40CrNiMoA) и класс прочности (8.8/10.9/12.9) |
| Тип покрытия и толщина | Недостаточная толщина приводит к ранней ржавчине | Требовать ГЦ по ISO 1461 с минимальной местной толщиной 55 мкм; запросить сертификат покрытия |
| Предварительная затяжка и спецификация момента затяжки | Неправильный момент затяжки приводит к потере предварительной затяжки или поломке болта; перезатянуть, если момент ниже 80% от указанного | Определить монтажный момент затяжки и интервалы перетяжки (например, каждые 6 месяцев или 250 часов работы) |
| Риск водородного охрупчивания для высокопрочных болтов | Болты класса 10.9 и 12.9 во влажных кислых условиях могут разрушиться ниже расчетной нагрузки | Для класса ≥10.9 указать испытание на водородное охрупчивание по ISO 15330 или использовать процесс нанесения покрытия с пониженным содержанием водорода |
Реальный срок службы зависит от специфических условий на объекте. Требуются регулярные осмотры и обслуживание
Уровень доказательности: источник-только-страница
Технический справочник отрасли
Сравнение уровней материалов сегментных болтов
Сегментные болты выбирают не только по прочности — инфильтрационная вода, хлориды и сильноминерализованные грунтовые воды определяют, какой уровень фактически выживет. Соответствие уровня условиям эксплуатации важнее слепого повышения класса прочности.
| Уровень | Условия эксплуатации | Материал и класс прочности | Защита и предварительный натяг | Ключевые риски |
|---|---|---|---|---|
| Обычное метро · мелкое заложение | Длительное замачивание в инфильтрационной воде; углеродистая сталь — норма в пределах межосмотрового интервала | Grade 8.8S carbon steel, M16-M30 | Hot-dip galvanizing + sealing coat; torque-method preload | Очень высокая скорость коррозии в кислой инфильтрационной воде (pH<5); чувствительность к SCC/водородному охрупчиванию |
| Тяжелые условия · глубокое заложение, высокое давление воды | Вибрация и термоциклирование; сохранение предварительного натяга наиболее критично | Grade 10.9S (40Cr/42CrMo), M16-M30 | Zinc-aluminum coating (Dacromet/Geomet) instead of electroplating; torque or torque-shear preload | Водородный предел: электролитическое цинкование без обезводороживания запрещено для классов выше 10.9 |
| Морской переход · высокохлоридный солевой туман | Хлориды + сильноминерализованные грунтовые воды, постоянное увлажнение | Stainless A4-80/316 or duplex 2205 | Pickling passivation / electropolishing to restore the passive film; non-metallic washers isolating dissimilar metals | 304 не предназначена для длительного погружения / силовых траекторий с высокой концентрацией хлоридов — питтинг в резьбе становится очагом усталостных трещин |
Предел текучести Duplex 2205 примерно вдвое выше, чем у 316, — оценочное значение по порядку величины.
Технический справочник отрасли
Цикл «замачивание — падение натяга — течь» сегментных болтов
Как только стык сегментов начинает сочиться, болт оказывается замоченным в грунтовой воде. Цикл начинается на стыке и самоускоряется — осматривайте и защищайте в той же последовательности.
- 1Стык сегментов сочится → грунтовые воды стекают по стыку → болт длительно замочен во влажной сильноминерализованной (сульфат/хлорид) инфильтрационной воде
- 2В сильноминерализованной воде коррозионное растрескивание под напряжением (SCC) — доминирующий механизм отказа; в кислой воде (pH<5) углеродистая сталь корродирует очень быстро → сечение резьбы уменьшается
- 3Уменьшение сечения плюс вибрация и термоциклирование → предварительный натяг падает → стыки сегментов раскрываются → течь усиливается
- 4Больше инфильтрации → больше грунтовой воды на болте → коррозия ускоряется и цикл усиливается; болт находится в ручной нише, поэтому обычно сквозная коррозия наступает до ее обнаружения
В данном блоке оценочные значения по порядку величины не используются.
Технический справочник отрасли
Сегментные болты класса 10.9: четыре закупочных критерия по водородному охрупчиванию
Когда сегментные болты переходят в класс 10.9 и выше, водородное охрупчивание перестает быть примечанием и становится красной линией. Проверьте эти четыре критерия до отгрузки заказа.
- Поглощение на производстве: болты класса 10.9 и выше поглощают водород при травлении и гальванике; без тщательной выдержки (дегидрогенизационного отжига) после травления может последовать замедленное разрушение через недели–месяцы (отраслевой консенсус для высокотвердых высокопрочных болтов)
- Технологическая красная линия: для класса выше 10.9 электролитическое цинкование без дегидрогенизации запрещено — вместо него применяйте цинк-алюминиевое покрытие (Dacromet/Geomet), чтобы исключить наводороживание
- Поглощение в эксплуатации: коррозия от инфильтрации воды в тоннеле сама выделяет водород; влажная слабокислая среда в сочетании с высокими напряжениями делает замедленное разрушение тихим и непредсказуемым
- Входной контроль: заводские сертификаты, протоколы механических испытаний и сертификация третьей стороны — обязательные требования; класс прочности, партия и процесс нанесения покрытия должны быть прослеживаемы; несертифицированные изделия не допускаются
Окно замедленного разрушения от недель до месяцев является оценкой порядка величины.
Технический справочник отрасли
Стандарты на сегментные болты: от сплава до испытаний
При заказе и приемке сегментных болтов сплав, класс прочности и испытания регламентируются разными стандартами — разберитесь, какой за что отвечает, прежде чем запрашивать протоколы.
Перечисленные стандарты являются действующими публичными стандартами — GB/T 1231-2024 (заменяет старую серию 1228-1231-2006), GB/T 3632, GB/T 3098.1/3098.6, GB/T 3077, ISO 898-1/ISO 3506, GB/T 228/229 — для подбора и приемки в рамках соответствующей системы; они не заменяют специфические для проекта приемочные условия договора. В данном блоке оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · стандартный тюбинговый болт из 45# | B · План B · Высокопрочные сегментные болты 40Cr | C · План C · Экстремальные сегментные болты 40CrNiMoA | |
|---|---|---|---|
| 1. КОЛЬЦЕВОЙ БОЛТ | |||
| Спецификация | M24×200, 45# горячее цинкование, класс 8.8 | M30×250, 40Cr закалка и отпуск, класс 10.9 | M36×300, 40CrNiMoA вакуумно-дегазированная, класс 12.9 |
| Материал | 45# | 40Cr | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Класс 12.9 |
| Покрытие | горячее цинкование, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| 2. ПРОДОЛЬНЫЙ БОЛТ | |||
| Спецификация | M20×150, 45# горячее цинкование, класс 8.8 | M27×200, 40Cr закалка и отпуск, класс 10.9 | M30×250, 40CrNiMoA вакуумно-дегазированная, класс 12.9 |
| Материал | 45# | 40Cr | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Класс 12.9 |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| 3. ГАЙКА | |||
| Спецификация | M24/M20, класс 8, покрытие Дакромет | M30/M27, класс 10, фосфатированная | M36/M30, класс 12, кадмированная |
| Класс | Класс 8 | Класс 10 | Класс 12 |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| 4. ШАЙБА | |||
| Спецификация | φ24/φ20, Q235B горячее цинкование | φ30/φ27, 40Cr термообработанная | φ36/φ30, 316L кованая |
| Материал | Q235B | 40Cr | 316L |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения прихватывания | Эпоксидный цинконаполненный грунт + полиуретановая эмаль, устойчивость к солевому туману 1000ч | RFID-чип, записывает время монтажа и предварительную затяжку |
| Материал | — | Полиуретан | — |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
Вариант A · стандартный тюбинговый болт из 45#
Стандартная среда C3 по ISO 12944-2
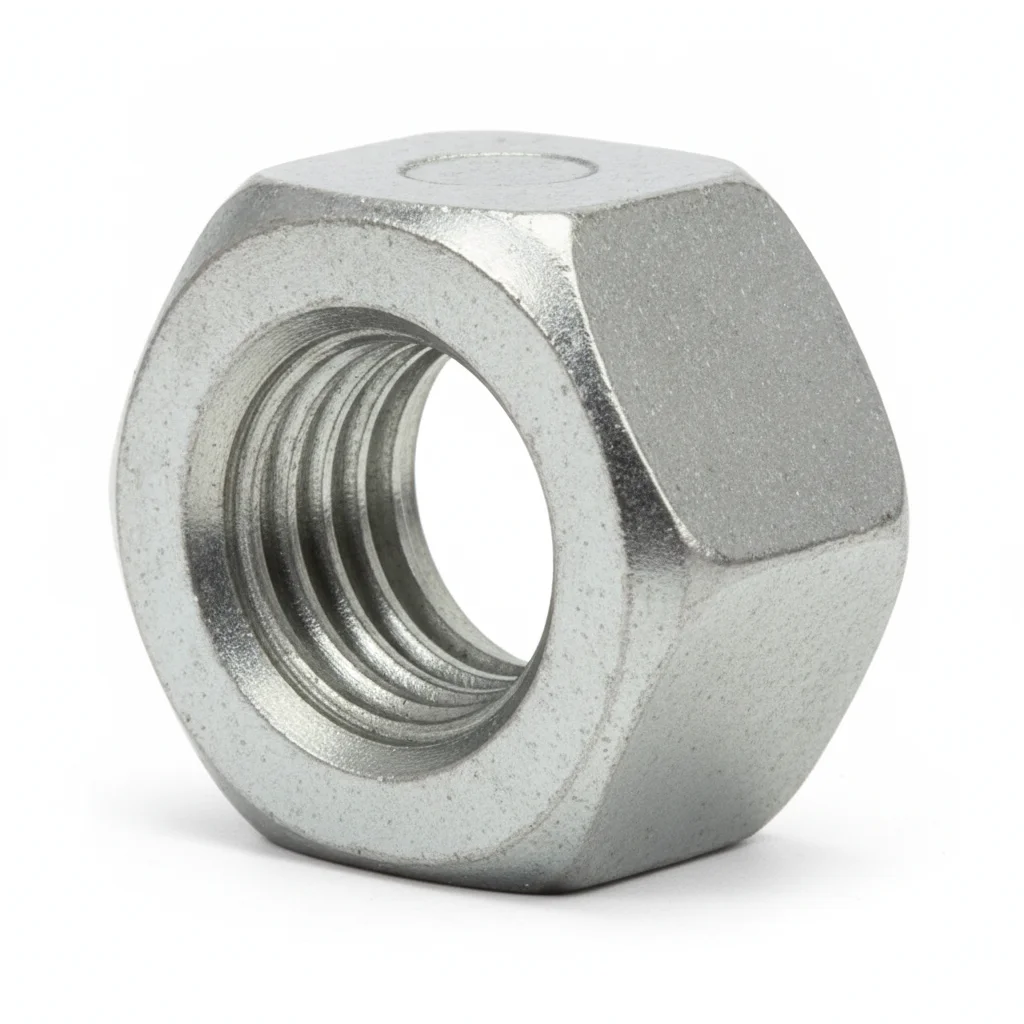

| Кольцевой болт | Продольный болт | Гайка | Шайба | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | M24×200, 45# горячее цинкование, класс 8.8 | M20×150, 45# горячее цинкование, класс 8.8 | M24/M20, класс 8, покрытие Дакромет | φ24/φ20, Q235B горячее цинкование | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения прихватывания |
| Материал | 45# | 45# | — | Q235B | — |
| Класс | Класс 8.8 | Класс 8.8 | Класс 8 | — | — |
| Покрытие | горячее цинкование, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 8.8 | Класс 8.8 | Класс 8, покрытие Дакромет | Q235B горячее цинкование | Наносится на резьбу для предотвращения прихватывания |
Порядок монтажа
- Шаг 1: Очистить все контактные поверхности изопропиловым спиртом (99.9% чистоты). Проверить плоскостность поверхности в пределах 0.1 мм на 100 мм.
- Равномерно нанесите литиевую смазку NLGI-2 на резьбовую часть болта из 45# с горячим цинкованием — это исключит заклинивание при монтаже и смажет резьбу.
- Шаг 3: Проверить соосность в пределах допуска 0.5 мм. Затянуть крепеж с моментом 42 Н·м +/-2 Н·м с помощью откалиброванного динамометрического ключа. Задокументировать в еженедельном журнале контроля качества.
- Шаг 4: Проверить правильность посадки всех элементов крепежа. Измерить 5% выборки с помощью щупа (максимальный зазор 0.1 мм). Задокументировать в еженедельном журнале контроля качества.
- Шаг 5: Нанести маркировку лаком-индикатором момента затяжки. Сфотографировать готовую сборку с 3 ракурсов для документации контроля качества. Задокументировать в еженедельном журнале контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный динамометрический ключ (точность +/-3%). Документировать все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Контаминация поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев. Перезатянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: заменить весь критически важный крепеж. Документировать все значения в системе управления активами.
План B · Высокопрочные сегментные болты 40Cr
Жесткая среда C4 по ISO 12944-2
| Высокопрочный кольцевой болт | Высокопрочный продольный болт | Высокопрочная гайка | Усиленная шайба | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | M30×250, 40Cr закалка и отпуск, класс 10.9 | M27×200, 40Cr закалка и отпуск, класс 10.9 | M30/M27, класс 10, фосфатированная | φ30/φ27, 40Cr термообработанная | Эпоксидный цинконаполненный грунт + полиуретановая эмаль, устойчивость к солевому туману 1000ч |
| Материал | 40Cr | 40Cr | — | 40Cr | Полиуретан |
| Класс | Класс 10.9 | Класс 10.9 | Класс 10 | — | — |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 10.9 | Класс 10.9 | Класс 10, фосфатированная | 40Cr термообработанная | Устойчивость к солевому туману 1000ч |
Порядок монтажа
- Шаг 1: Обезжирить все поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм с помощью профилометра.
- Шаг 2: Нанести антикоррозионный состав, рассчитанный на рабочую температуру. Использовать шайбы с покрытием PTFE там, где указано.
- Шаг 3: Проверить соосность. Затянуть с моментом 42 Н·м с помощью откалиброванного ключа. Проверить 10% выборки с помощью независимого инструмента для контроля момента затяжки. Задокументировать с данными о воздействии окружающей среды.
- Шаг 4: Провести испытание на отрыв на 5% случайной выборки до 80% пробной нагрузки. Заменить любой крепеж, не прошедший порог. Задокументировать с данными о воздействии окружающей среды.
- Шаг 5: Нанести защитное покрытие на все открытые поверхности. Установить датчик мониторинга окружающей среды вблизи критических соединений. Задокументировать с данными о воздействии окружающей среды.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный динамометрический ключ (точность +/-3%). Документировать все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Контаминация поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев. Перезатянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: заменить весь критически важный крепеж. Документировать все значения в системе управления активами.
План C · Экстремальные сегментные болты 40CrNiMoA
Жесткая среда C4 по ISO 12944-2
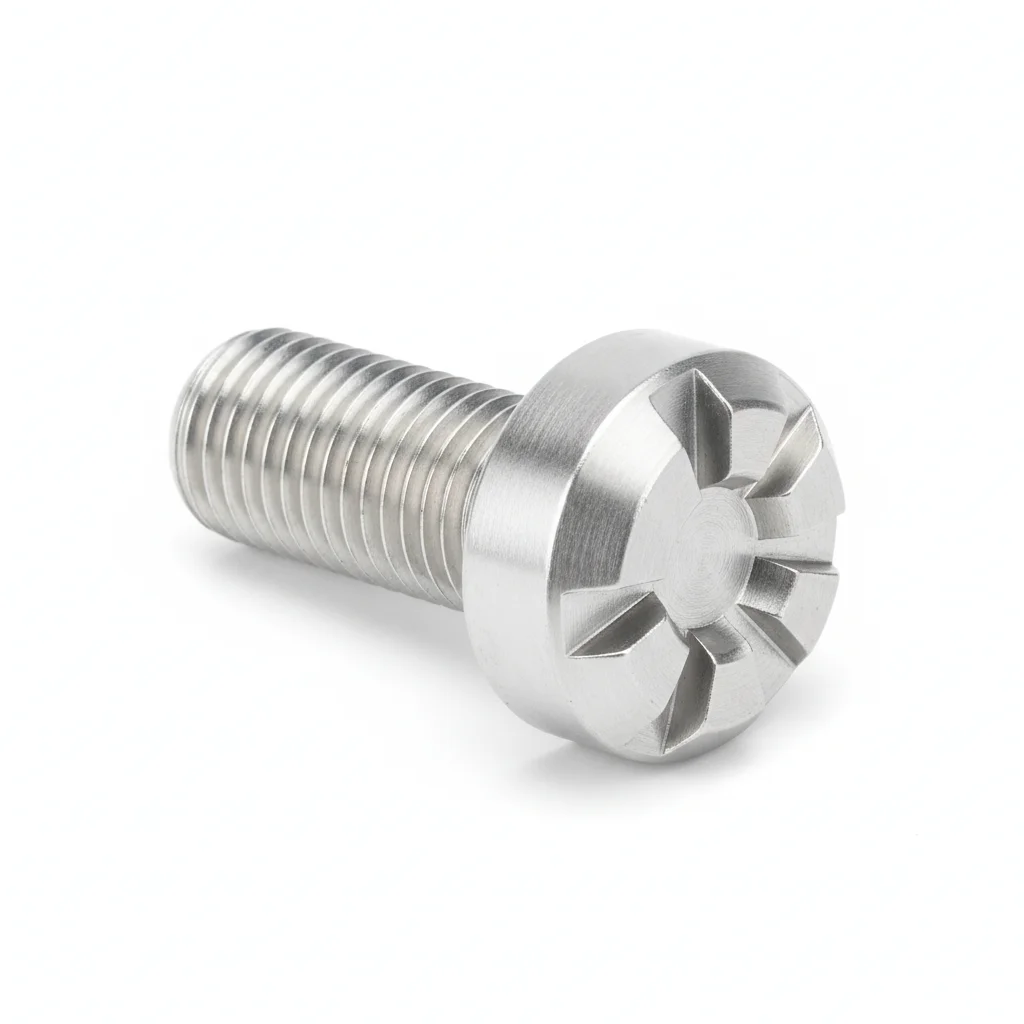
| Кольцевой болт из специального сплава | Продольный болт из специального сплава | Гайка из специального сплава | Шайба | Смарт-метка мониторинга | |
|---|---|---|---|---|---|
| Спецификация | M36×300, 40CrNiMoA вакуумно-дегазированная, класс 12.9 | M30×250, 40CrNiMoA вакуумно-дегазированная, класс 12.9 | M36/M30, класс 12, кадмированная | φ36/φ30, 316L кованая | RFID-чип, записывает время монтажа и предварительную затяжку |
| Материал | 40Cr | 40Cr | — | 316L | — |
| Класс | Класс 12.9 | Класс 12.9 | Класс 12 | — | — |
| Покрытие | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 | ГЦ, ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 12.9 | Класс 12.9 | Класс 12, кадмированная | 316L кованая | Записывает время монтажа и предварительную затяжку |
Порядок монтажа
- Шаг 1: Обезжирить все поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм с помощью профилометра.
- Шаг 2: Нанести антикоррозионный состав, рассчитанный на рабочую температуру. Использовать шайбы с покрытием PTFE там, где указано.
- Шаг 3: Проверить соосность. Затянуть с моментом 42 Н·м с помощью откалиброванного ключа. Проверить 10% выборки с помощью независимого инструмента для контроля момента затяжки. Задокументировать для ежемесячного обзора соответствия нормативам.
- Шаг 4: Провести испытание на отрыв на 5% случайной выборки до 80% пробной нагрузки. Заменить любой крепеж, не прошедший порог. Задокументировать для ежемесячного обзора соответствия нормативам.
- Шаг 5: Нанести защитное покрытие на все открытые поверхности. Установить датчик мониторинга окружающей среды вблизи критических соединений. Задокументировать для ежемесячного обзора соответствия нормативам.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный динамометрический ключ (точность +/-3%). Документировать все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Контаминация поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев. Перезатянуть любой крепеж с моментом ниже 80% от указанного. Заменить крепеж с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: заменить весь критически важный крепеж. Документировать все значения в системе управления активами.
Руководство по выбору
Как выбрать план сегментных болтов в зависимости от класса тоннеля?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Обычный тоннель метрополитена, глубина заложения ≤20m | Вариант A: стандартные сегментные болты из стали 45# — кольцевой болт M24×200 и продольный болт M20×150 горячеоцинкованные класса прочности 8.8, гайка класса 8 с покрытием Dacromet, шайба из стали Q235B горячеоцинкованная | Горячее цинкование по ISO 1461; водонепроницаемость по GB 50108 класс P8 (отсутствие протечек при давлении воды 0.8MPa); расчетный срок службы 50-100 лет |
| Тоннель с тяжелой транспортной нагрузкой, глубина заложения 20-40m, высокое давление воды | Вариант B: высокопрочные сегментные болты из стали 40Cr — кольцевой болт M30×250 и продольный болт M27×200 закаленные с отпуском класса прочности 10.9 (прочность на растяжение ≥1040MPa), гайка класса 10 фосфатированная, усиленная термообработанная шайба из стали 40Cr | Прочность на растяжение ≥1040MPa; суровая среда C4 с высоким давлением воды по ISO 12944-2; класс прочности ≥10.9 в условиях высокой влажности (>80%RH) и слабокислой среды (pH 5-8) требует контроля водородного охрупчивания — порог снижается до 30% от прочности на растяжение, медианный срок до разрушения <5 лет; предусмотреть испытания по ISO 15330 или применять сплав 17-4PH с предварительным натягом ниже 40% от прочности на растяжение |
| Морской тоннель, глубина заложения >40m, экстремально высокое давление воды, сверхдлительный срок службы | Вариант C: сегментные болты экстремального исполнения из стали 40CrNiMoA — кольцевой болт M36×300 и продольный болт M30×250 вакуум-дегазированные класса прочности 12.9, гайка класса 12 кадмированная, цельная кованая шайба из стали 316L | Класс 12.9 обеспечивает наивысшую прочность и усталостную стойкость при воздействии хлоридов по ISO 12944-2 C4 с хлоридами; кадмиевое покрытие должно соответствовать экологическим нормам; шайба из стали 316L устойчива к коррозии от просачивания |
| Приемка покрытия и контроль коррозии | Принимать горячее цинкование по GB/T 13912: для резьбовых крепежных изделий диаметром свыше 6mm, центрифугированных — локально ≥40µm, среднее ≥50µm; нецентрифугированных при толщине стали свыше 6mm — локально ≥70µm, среднее ≥85µm по классу контракта; также проверять ≥55µm по ISO 1461; покрытие Dacromet со стойкостью к соляному туману 720h увеличивает срок службы в 3-5 раз по сравнению с оцинкованным | Коррозия от просачивания со скоростью 0.05-0.1mm/год уменьшает поперечное сечение резьбы на 20-30% за 10 лет — прочность на растяжение падает с 1040MPa до 700-800MPa, а коэффициент запаса с 2.0 до 1.3; водонепроницаемость по GB 50108 класс P8 |
| Сохранение предварительного натяга и критерии замены | Применять стопорную конструкцию с постоянным предварительным натягом и компенсацией релаксации напряжений; периодически подтягивать до 105% от целевого крутящего момента; заменять болты с трещинами или пластической деформацией, глубиной коррозии более 1mm или потерей сечения более 10%, падением предварительного натяга более 30%, не устраняемым подтяжкой, или при достижении 80% расчетного срока службы | Вибрация и температурные циклы (-10°C до 40°C) вызывают потерю предварительного натяга на 25-35%, раскрытие стыков сегментов на 0.5-1mm, вероятность протечек возрастает на 20%, срок службы конструкции снижается до 60% от проектного значения |
Ссылочные стандарты
Техническая основа и референтные стандарты
Механические свойства крепежных изделий — Болты, винты и шпильки
Технические условия по строительству мостов и путепроводов на автомобильных дорогахТехнический стандарт по контролю качества сегментов щитовых тоннелей городского рельсового транспорта
Приемка щитовой проходкиВысокопрочные болты с большой шестигранной головкой для стальных конструкций
Болты для автомобильных тоннелейНормы проектирования сейсмостойкости автомобильных мостов
Болты высокого давления и температурыСтандартная спецификация на конструкционные болты, из сплавной стали, термообработанные, с минимальным пределом прочности при растяжении 150 кси
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Болтовые соединения мостовСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Крепеж для мостов и тоннелейПохожая тема
Болты для опорЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →