Высокопрочные стопорные шайбы для ветрогенераторов
Ветрогенераторы создают на болтовые соединения экстремальные знакопеременные нагрузки и вибрацию. Обычные пружинные шайбы теряют предварительное натяжение в испытаниях на поперечную вибрацию. Клиновые стопорные шайбы обеспечивают надежную фиксацию для критических фланцев и подшипников; конические пружинные шайбы обеспечивают эластичную компенсацию теплового расширения; зубчатые шайбы подходят для общих соединений. Выбор основывается на критичности соединения, температуре и доступе для обслуживания
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"На производственной линии эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Обычные пружинные шайбы практически не обладают эффектом стопорения при вибрации ветрогенератора
Корректирующие меры
Риск-02
Релаксация напряжений тарельчатых пружинных шайб при высокой температуре
Корректирующие меры
Риск-03
«Перетяжка» из-за неправильного выбора стопорной шайбы
Корректирующие меры
Особенности условий эксплуатации
Чек-лист выбора стопорной шайбы для соединений ветрогенераторов
Основной режим разрушения болтовых соединений ветрогенераторов – раскручивание под действием знакопеременных нагрузок. Стопорные шайбы должны выбираться на основе критичности соединения, температуры и частоты вибрации. Обычные пружинные шайбы неэффективны при вибрации. Клиновые стопорные шайбы требуют повышенного момента отвинчивания, что может затруднить обслуживание
Что проверить
- 1Критические соединения (фланец башни, подшипник поворота/изменения шага, главный вал): Используйте клиновые стопорные шайбы (углеродистая сталь, закалённая + Dacromet) для предотвращения раскручивания под знакопеременными нагрузками
- 2Важные соединения внутри гондолы (кронштейны, вспомогательное оборудование): Конические пружинные шайбы (65Mn) в сочетании с самоконтрящимися гайками с нейлоновой вставкой обеспечивают надежное стопорение при рабочих частотах вибрации
- 3Общие соединения (кабельные лотки, жалюзи): Зубчатые стопорные шайбы (пружинная сталь) достаточны для статических или слабонагруженных вибрацией применений
- 4Морские ветряные электростанции: Используйте клиновые стопорные шайбы из 316L или тарельчатые пружинные шайбы из Инконеля 718 для обеспечения коррозионной стойкости и работоспособности при высоких температурах
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Критичность соединения | Критические соединения требуют активного стопорения; для общих соединений достаточно базового антиотвинтывания | Определить категорию соединения по VDI 2230-1: критическое (фланец башни, подшипник), важное (внутри гондолы), общее (аксессуары) |
| Частота и амплитуда вибрации | Обычные пружинные шайбы разрушаются при вибрации; клиновые стопорные шайбы сохраняют предварительное натяжение | Запросить данные испытания Юнкера (DIN 65151) для стопорной шайбы в ожидаемом спектре вибрации |
| Рабочий диапазон температур | Тарельчатые пружинные шайбы теряют упругость при высокой температуре; Инконель 718 сохраняет свойства при высоких температурах | Выбрать материал на основе максимальной рабочей температуры |
| Коррозионная среда | Покрытие Dacromet обеспечивает стандартную защиту; 316L для экстремальных морских условий | Выбрать покрытие по ISO 12944-2: C3 стандартное, C4 суровое, C5-M экстремальное |
| Доступность для обслуживания | Клиновые стопорные шайбы требуют повышенного момента отвинчивания; могут быть непрактичны для соединений с частыми осмотрами | Для соединений, требующих периодической дотяжки, вместо клиновых использовать конические пружинные шайбы с самоконтрящимися гайками |
Все данные о производительности стопорных шайб основаны на стандартных условиях испытаний. Фактическая производительность в полевых условиях может варьироваться в зависимости от монтажного момента, шероховатости поверхности и класса прочности болта. Всегда проверяйте отчеты испытаний от поставщика.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Четыре факта для выбора стопорных шайб ветроустановки
Стопорные шайбы в ветроустановках — не универсальные детали: имеют значение вибрация, фреттинг, соответствие размеров и материалы для морских условий.
Технический справочник отрасли
Цепочка водородного охрупчивания: от травления до замедленного разрушения
Для крепежа класса прочности 10.9 водородное охрупчивание наиболее опасно — оно приводит к разрушению под высокой предварительной затяжкой, а защита закладывается на этапе нанесения покрытия.
- 1Если болт или шайба проходит горячее цинкование, на этапе травления происходит наводороживание
- 2В эксплуатации под высокой предварительной затяжкой атомы водорода скапливаются в концентраторах напряжений
- 3Замедленное разрушение: хрупкий излом без предупреждения
- 4Профилактика: для крепежа ветроустановок горячее цинкование не применяют и используют неэлектролитические покрытия Dacromet/Delta (без наводороживания); если гальваническое покрытие необходимо, проводить обезводороживание при 200°C в течение 4 h и более
Технический справочник отрасли
Стопорные шайбы — расходник на 20 лет: новый комплект при каждой перетяжке
Стопорные шайбы учитываются как расходники: непрерывные повторные заказы в течение 20 лет, закупка синхронно с циклами перетяжки.
- Тип: клиновые стопорные шайбы (типа Nord-Lock), фланцевые размеры, легированная сталь — один комплект расходуется при каждой перетяжке
- Объем: 800–1200 высокопрочных болтов на одну наземную турбину 3–6 MW (ориентировочная величина) — на ответственных фланцах при каждой перетяжке заменяется полное кольцо
- Ритм: расходники рассчитаны на 20 лет — стопорные шайбы заменяются при каждой перетяжке, уплотнения — каждые 3–5 лет
- Морские условия: мелкие детали в коррозионностойком исполнении имеют высокую цену за единицу (2205/316L) — закладывайте бюджет на расходники на весь цикл, а не поштучно
Количество 800–1200 болтов на турбину является ориентировочной величиной.
Технический справочник отрасли
Четыре вида отказов, которые должно предотвращать стопорение
Стопорение — это не выбор бренда: определите, от какого вида отказа вы защищаетесь, затем выбирайте форму шайбы.
| Вид отказа | Механизм / проявление | Мера противодействия |
|---|---|---|
| Релаксация осадкой | Падение предварительного натяга на 10–15% за первые 100 h после монтажа (ориентировочная оценка) | Перетяжка через 72–100 h после монтажа (рекомендуемо) |
| Самоотвинчивание от вибрации | Поперечная вибрация отвинчивает гайку (механизм Юнкера) | Клиновые стопорные шайбы вместо обычных пружинных шайб |
| Фреттинг-износ | Микропроскальзывание на поверхности фланца → раковины → концентрация напряжений | Контроль шероховатости фланца плюс подбор стопорной шайбы |
| Водородное охрупчивание | Наводороживание при травлении → замедленное хрупкое разрушение под высокой предварительной затяжкой | Без горячего цинкования; применять Dacromet/Delta; обезводороживание 200°C × 4 h и более |
Релаксация осадкой 10–15% — ориентировочная оценка; срок перетяжки — рекомендуемое значение.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Решение A · Клиновая стопорная шайба для критических соединений | B · Решение B · Коническая пружинная шайба для важных соединений | C · Решение C · Стандартное решение для общих соединений | |
|---|---|---|---|
| 1. КЛИНОВАЯ СТОПОРНАЯ ШАЙБА | |||
| Спецификация | M8-M48 | M8-M30 | NL8-NL48 |
| Материал | Углеродистая сталь, закалённая + Dacromet | 65Mn | 316L |
| Класс | Dacromet | Dacromet | Электрополированная |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 2. ТАРЕЛЬЧАТАЯ ПРУЖИННАЯ ШАЙБА | |||
| Спецификация | M8-M48 DIN 2093 | M8-M30 | M8-M48 |
| Материал | 50CrVA | Углеродистая сталь + нейлоновая вставка | Инконель 718 |
| Класс | Dacromet | Класс 8 | Термостойкая 600°C |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 3. ДИНАМОМЕТРИЧЕСКИЙ КЛЮЧ | |||
| Спецификация | Услуга калибровки | M8-M20 | M8-M20 |
| Материал | / | Пружинная сталь | 316L |
| Класс | / | Dacromet | — |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Критические соединения (фланец башни, подшипник рыскания/тангажа, главный вал) | Решение A: клиновая стопорная шайба (M8-M48, углеродистая сталь закаленная + Dacromet) с тарельчатой пружинной шайбой (50CrVA) для высокотемпературных узлов / узлов с тепловым расширением | Испытание на поперечную вибрацию по Junker: потеря преднатяга <10% после 1000 циклов, лучший метод механической контровки |
| Ответственные вибрирующие соединения (внутри гондолы, лестницы/вспомогательные кронштейны) | Решение B: коническая пружинная шайба (65Mn, M8-M30) + гайка самоконтрящаяся с нейлоновым вкладышем (Grade 8) + зубчатая стопорная шайба (пружинная сталь) | C4 (ISO 12944-2); надежная контровка при умеренных частотах вибрации |
| Общие/статические соединения (кабельные лотки, жалюзи, ненесущая арматура) | Решение C: стандартно — достаточно зубчатой стопорной шайбы или пружинной шайбы + гайки с нейлоном; для морского исполнения — клиновой замок 316L (электрополированный) + тарельчатая пружина Inconel 718 (600°C) | C5-M (ISO 12944-2); позитивная контровка не требуется для статических/маловибрационных узлов |
| Релаксация напряжений при высокой температуре (>150°C зоны, напр. зона редуктора) | Заменить материал тарельчатой пружины на 50CrVA (до 300°C) или Inconel 718 (600°C+); рассчитать преднатяг по VDI 2230; удерживать прогиб в пределах 75% от рекомендуемого диапазона; проверять усилие в критических узлах каждые 5 лет | Тарельчатая пружина (60Si2Mn) релаксирует ~15-20% за 500 ч при 200°C; локальная температура в гондоле достигает 100-150°C |
| Риск избыточной контровки / контроль затрат | Дифференцированная контровка по критичности узла — не применять клиновой замок в узлах, где он не требуется (момент отвинчивания в 2 раза выше момента затяжки); для узлов с частым контролем применять вместо него коническую пружинную шайбу + гайку с нейлоном | Момент отвинчивания клинового замка в 2 раза выше момента затяжки, может вынудить обслуживающий персонал разрушать болт; стоимость клинового замка в 15-20 раз выше пружинной шайбы |
Решение A · Клиновая стопорная шайба для критических соединений
Стандарт C3 по ISO 12944-2
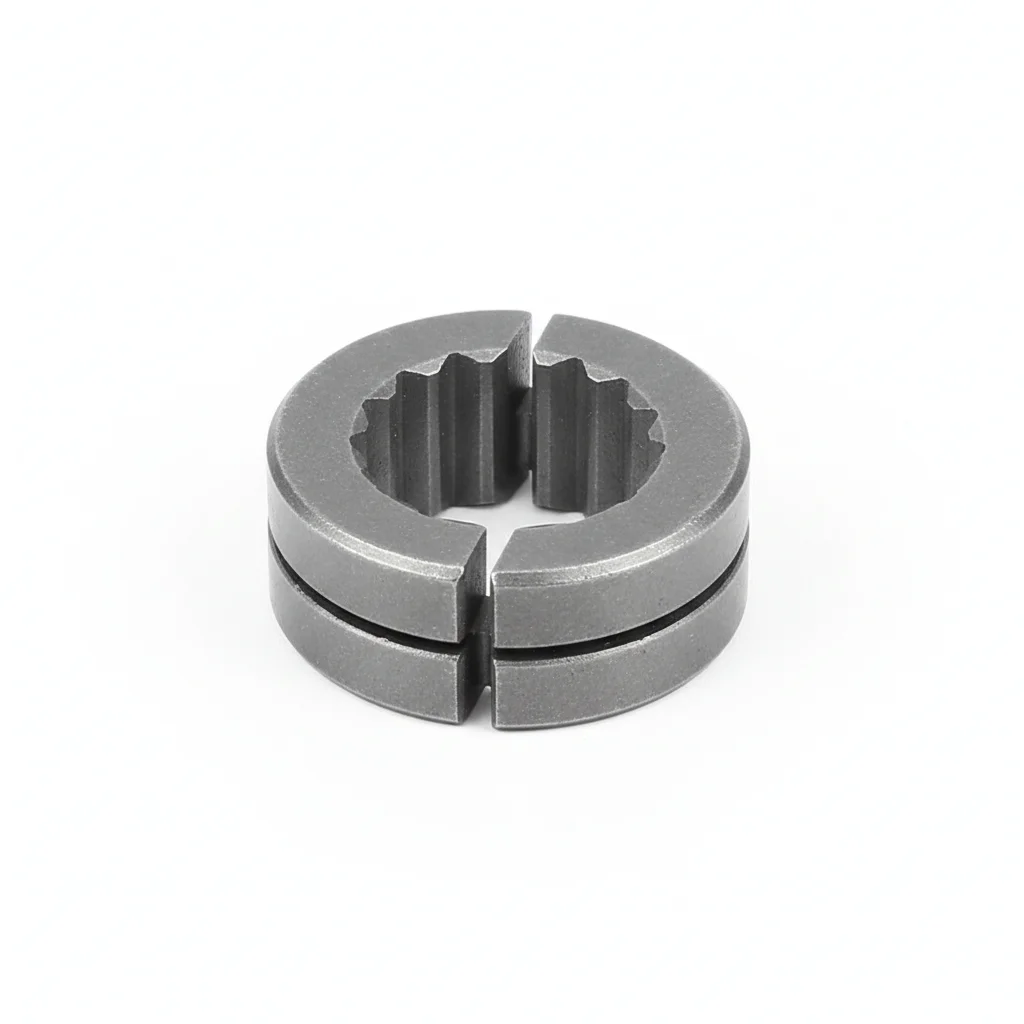
| Клиновая стопорная шайба | Тарельчатая пружинная шайба | Динамометрический ключ | |
|---|---|---|---|
| Спецификация | M8-M48 | M8-M48 DIN 2093 | Услуга калибровки |
| Материал | Углеродистая сталь, закалённая + Dacromet | 50CrVA | / |
| Класс | Dacromet | Dacromet | / |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Критические соединения: фланец башни, подшипник поворота/изменения шага, главный вал | Эластичная компенсация для соединений при высокой температуре/тепловом расширении | Монтажная оснастка |
Порядок монтажа
- Обезжирить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность (0.1 мм на 100 мм).
- Нанести контактную смазку на поверхности контакта. Установить крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверить соосность (0.5 мм). Затянуть по звездообразной схеме. Момент затяжки 42 Нм ±2 Нм динамометрическим ключом. Записать в журнал ОТК.
- Проверить правильность посадки всех крепежей. Проверить 5% образцов щупом.
- Нанести метку момент-пастой. Сфотографировать собранную конструкцию с 3 ракурсов для документации ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа согласно спецификации. Использовать откалиброванный динамометрический ключ ±3%. Зфиксировать все значения. |
| Пропуск подготовки поверхности перед монтажом крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Дотянуть все крепежи, у которых момент составляет менее 80% от спецификационного. Заменять крепеж, коррозия которого затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Фиксировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Решение B · Коническая пружинная шайба для важных соединений
Суровый C4 по ISO 12944-2
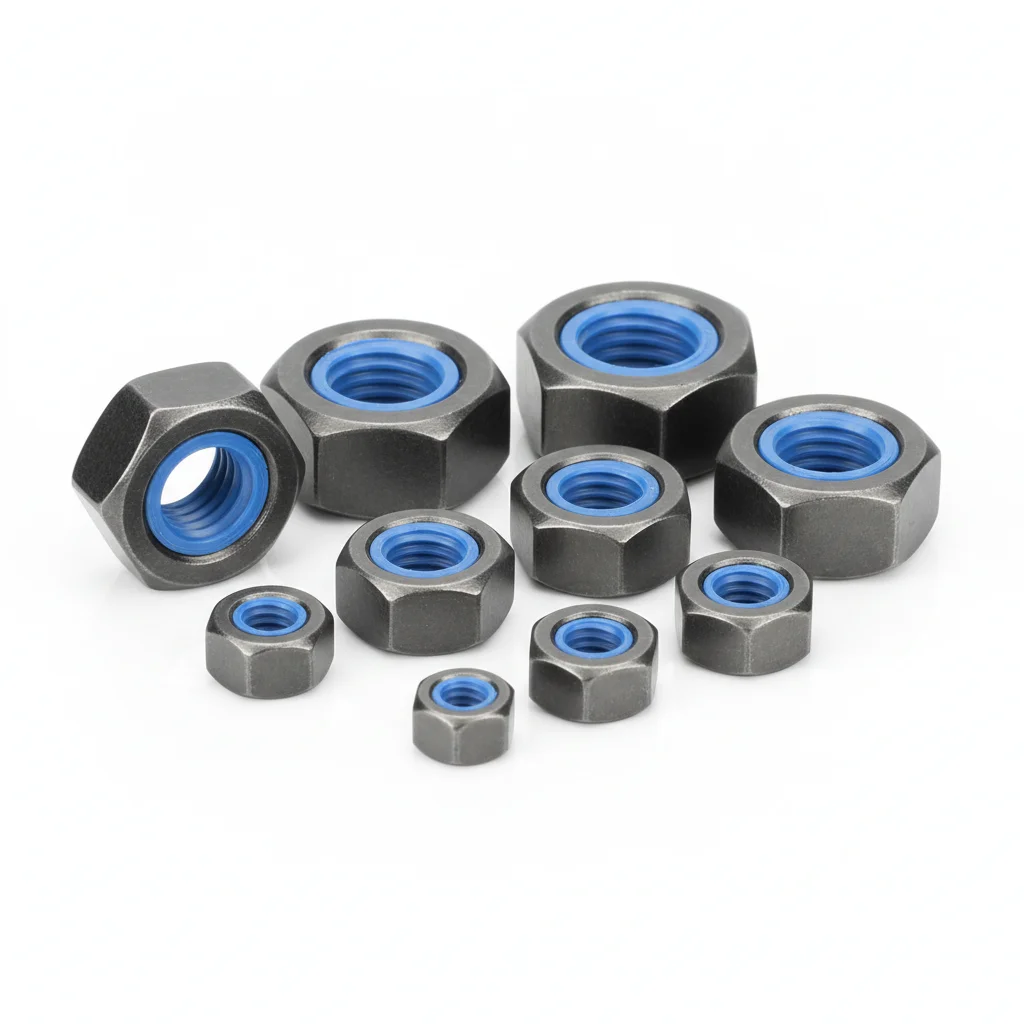
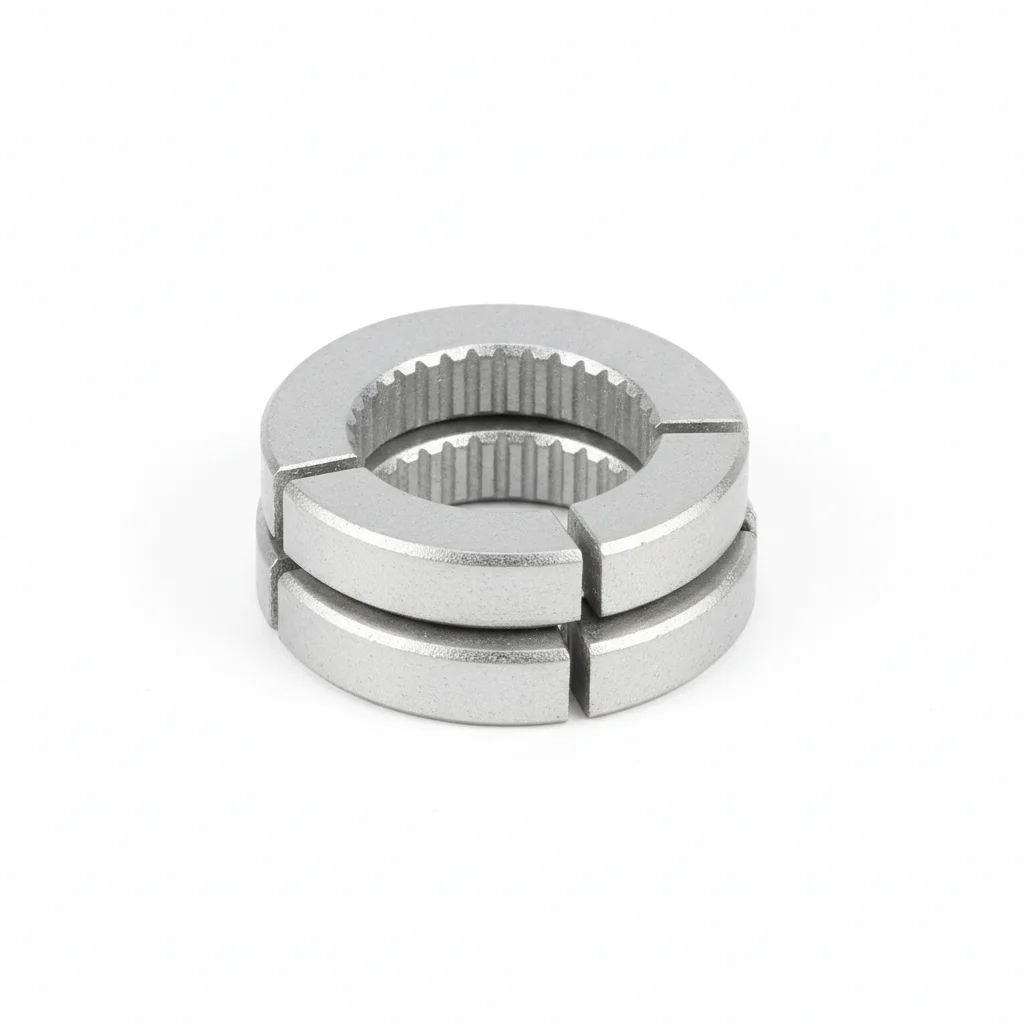
| Коническая пружинная шайба | Самоконтрящаяся гайка с нейлоновой вставкой | Зубчатая стопорная шайба | |
|---|---|---|---|
| Спецификация | M8-M30 | M8-M30 | M8-M20 |
| Материал | 65Mn | Углеродистая сталь + нейлоновая вставка | Пружинная сталь |
| Класс | Dacromet | Класс 8 | Dacromet |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Важные соединения внутри гондолы | Использование совместно с пружинной шайбой | Стопорение для общих соединений |
Порядок монтажа
- Обезжирить поверхности ацетоном. Проверить шероховатость поверхности Ra <3.2 мкм.
- Применяйте антикоррозионный состав для швов, рассчитанный на температуры от -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверить соосность согласно спецификации. Затянуть по крестообразной схеме. Проверить 10% инструментом. Записать с указанием условий среды.
- Провести испытание на разрыв 5% случайных образцов до 80% пробной нагрузки. Заменить все, не прошедшие порог приемки.
- Нанести защитное покрытие от атмосферных воздействий. Установить контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа согласно спецификации. Использовать откалиброванный динамометрический ключ ±3%. Зафиксировать все значения. |
| Пропуск подготовки поверхности перед монтажом крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Дотянуть все крепежи, у которых момент составляет менее 80% от спецификационного. Заменять крепеж, коррозия которого затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Фиксировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Решение C · Стандартное решение для общих соединений
Экстремальный C5-M по ISO 12944-2
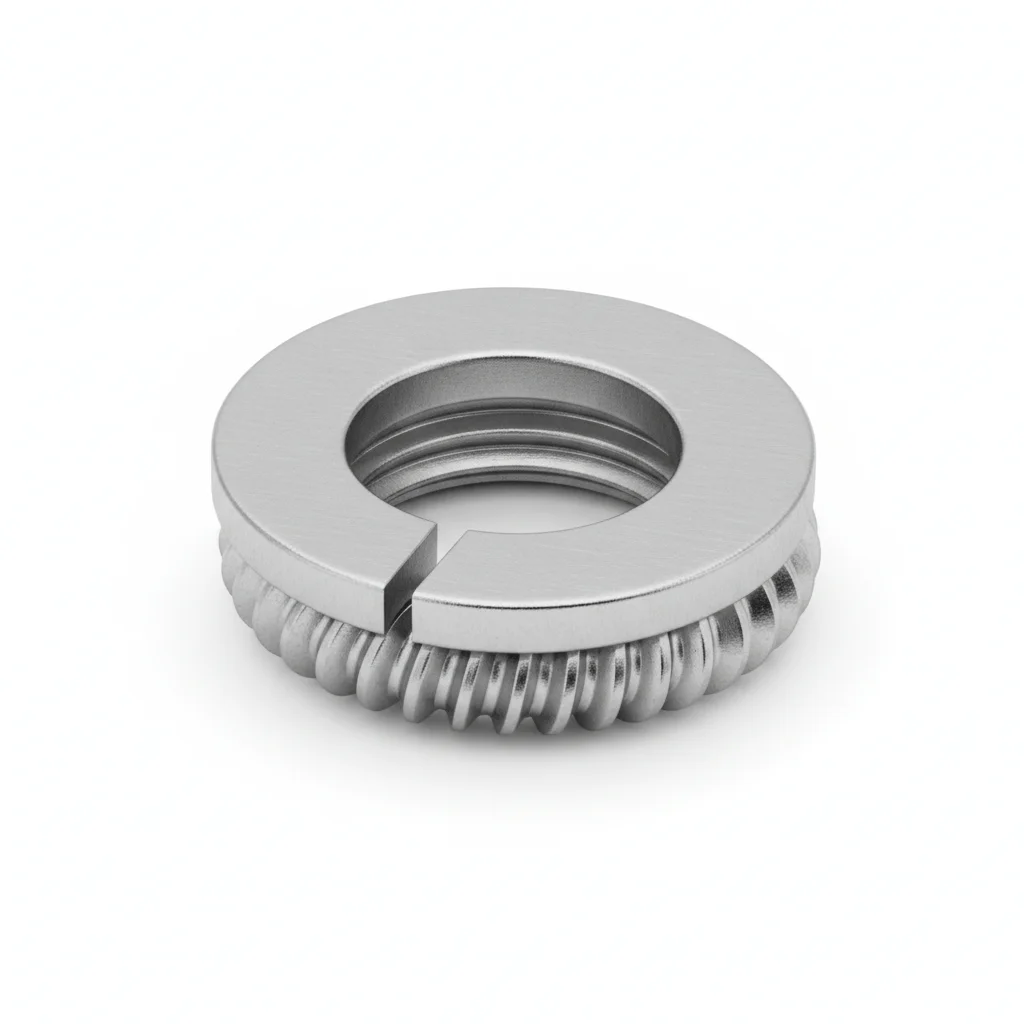
| Клиновая стопорная шайба | Тарельчатая пружинная шайба | Зубчатая стопорная шайба | |
|---|---|---|---|
| Спецификация | NL8-NL48 | M8-M48 | M8-M20 |
| Материал | 316L | Инконель 718 | 316L |
| Класс | Электрополированная | Термостойкая 600°C | — |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Системное стопорение для морских ветряных электростанций | Высокотемпературные соединения | Общие соединения на морских объектах |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Наносить антикоррозионный состав морского класса, рассчитанный от -50 до 200C. Использовать PTFE-оболочечные шайбы.
- Проверить соосность (0.3 мм). Затянуть гидравлическим натяжителем. Проверить PMI 10% образцов. Документировать для аудита.
- Провести неразрушающий контроль (НК) 10% образцов капиллярным методом. Заменить все с признаками трещин.
- Нанести защитный герметик согласно спецификации. Установить систему постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование некорректного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа согласно спецификации. Использовать откалиброванный динамометрический ключ ±3%. Зафиксировать все значения. |
| Пропуск подготовки поверхности перед монтажом крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6–12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Дотянуть все крепежи, у которых момент составляет менее 80% от спецификационного. Заменять крепеж, коррозия которого затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежей вне зависимости от состояния. Фиксировать все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Использованные стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Вопросы и ответы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →