منع فشل برغي الكتلة اللامركزية في غربلة الحبوب
في معالجة الحبوب، تتعرض براغي الكتلة اللامركزية في آلة الغربلة لأحمال شد متناوبة. إذا ارتخى برغي M10 بدرجة 8.8، يمكن أن تتطاير الكتلة اللامركزية بسرعة 50-70 م/ث، أي ما يعادل رصاصة. تشرح هذه الصفحة سلسلة الفشل وكيفية تحديد البراغي بقفل ثلاثي أو رباعي لمنع الحوادث
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء المشتريات
"على خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء برغي الكتلة اللامركزية في آلة الغربلة تحت حمل شد متناوب ← تطاير الكتلة اللامركزية ← حادث مميت
إجراءات التصحيح
الخطر-02
ارتخاء برغي صمام النبض تحت تأثير نبضات الهواء عالية الضغط ← تلف كيس الفلتر + تجاوز الانبعاثات + غرامات بيئية
إجراءات التصحيح
الخطر-03
براغي شريط تثبيت قماش الفلتر لا تلبي متطلبات درجة الغذاء ← تسرب أيونات المعادن ← تلوث الحبوب ← استدعاء المنتج
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حرجة لسلامة برغي الكتلة اللامركزية
الخطر الأكثر إهمالًا في غربلة الحبوب هو برغي الكتلة اللامركزية. تحت 960-1450 دورة/دقيقة، يمكن أن تصل قوة الطرد المركزي إلى عدة آلاف من النيوتن، مما يسبب ارتخاء البرغي. يمكن أن تخترق الكتلة اللامركزية المتطايرة غلاف الغربلة وتسبب إصابة مميتة. حدد براغي بدرجة 8.8 أو أعلى، وصامولة قفل من النايلون، وحلقة زنبركية، ولاصق قفل الخيوط
ما يجب التحقق منه
- 1برغي الكتلة اللامركزية: M10 بدرجة 8.8 كحد أدنى، مع قفل ثلاثي (صامولة نايلون + حلقة زنبركية + لاصق) لمنع الارتخاء تحت الحمل المتناوب
- 2برغي صمام النبض: M8 بدرجة 8.8، يتدهور الحمل المسبق >40% بعد 100,000 نبضة؛ استخدم لاصق قفل للحفاظ على عزم الربط
- 3برغي تثبيت قماش الفلتر: M6 من الفولاذ المقاوم للصدأ 316L، بجودة غذائية وفقًا لإدارة الغذاء والدواء الأمريكية أو EU 1935/2004، لتجنب تسرب أيونات النيكل إلى الحبوب
- 4استبدل إذا كان التآكل >5% من مساحة السطح
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة البرغي وطريقة القفل | الدرجة غير الكافية أو القفل غير الكافي يؤدي إلى الارتخاء وحوادث مميتة محتملة | درجة 8.8 أو أعلى + صامولة قفل من النايلون + حلقة زنبركية + لاصق قفل الخيوط (قفل ثلاثي) |
| مادة التلامس مع الأغذية | الفولاذ المقاوم للصدأ غير المخصص للأغذية يمكن أن يتسرب منه النيكل إلى الحبوب، مما يسبب استدعاء المنتج | فولاذ مقاوم للصدأ 316L مع تخميل أو تلميع كهربائي، مطابق لإدارة الغذاء والدواء الأمريكية أو EU 1935/2004 |
| الحفاظ على الحمل المسبق لبرغي صمام النبض | يتدهور الحمل المسبق >40% بعد 100,000 نبضة، مما يسبب انزياح الصمام وتلف قماش الفلتر | استخدم لاصق قفل وحدد فترة إعادة الشد وفقًا لخطة الصيانة |
| مقاومة التآكل | التآكل يضعف البراغي ويلوث المنتج | جلفنة بالغمس الساخن >=55µm وفقًا لـ ISO 1461 للفولاذ الكربوني؛ 316L للنظافة العالية |
يجب تأكيد جميع قيم عزم الربط وفترات الفحص مع الشركة المصنعة للمعدات. قد تتطلب الظروف البيئية فحوصات أكثر تكرارًا
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
مثبتات ملامسة الأغذية: ثلاث قواعد قبول صارمة
قماش الترشيح والغرابيل وشرائح تثبيتها تلامس الحبوب مباشرة — أدرج هذه القواعد الثلاث في مواصفة القبول؛ فهي أدق من عبارة شفهية مثل "غذائي الدرجة".
جميع المواصفات في هذه الخانة متطلبات إلزامية؛ لا تُستخدم أرقام تقديرية للمرتبة.
المرجع الفني للقطاع
براغي الصمام النبضي: عزم الربط والإحكام والفحص تحت تأثير الصدمات النبضية
تتعرض براغي الصمام النبضي في مجمّع الغبار النبضي لصدمات نبضات هوائية عالية التردد — طابق ظروف التشغيل وعزم الربط والإحكام والفحص وفق هذا الجدول دفعة واحدة.
| البند | المواصفة | الأساس / ملاحظة |
|---|---|---|
| نظام النبض | 0.4–0.6 MPa (صمام نبضي منخفض الضغط 0.2–0.3 MPa)، فترات 10–60 s | نبضات الهواء المضغوط هي مصدر الصدمات عالية التردد |
| المقاس والإحكام | M8 درجة 8.8؛ صامولة إحكام بحشوة نايلون + لاصق إحكام اللولب | الدرجة 8.8 حسب GB/T 3098.1 |
| عزم الشد | 23–26 N·m (75–80% من العزم الأقصى 33 N·m) | عزم اليد لا يتجاوز 2–3 N·m — غير كافٍ إطلاقاً |
| تدهور التحميل المسبق | >40% بعد حوالي 100,000 نبضة (تقدير هندسي) | التدهور يزيح الصمام ← انحراف الحقن ← أكياس تتعرض لنفخ مفرط أو انسداد ← انبعاثات خارج المواصفة |
| الفحص | إعادة الشد كل ربع سنة | مقترن بقطع الإحكام؛ لا تعتمد أبداً على عزم الشد الابتدائي وحده |
ضغط النبضة وفتراتها تتبع بيانات عينات مجمّع الغبار من سلسلة DMC؛ عزم M8 والعزم الأقصى يتبعان جدول العزوم في GB/T 3098.1؛ انخفاض التحميل المسبق بنسبة >40% بعد حوالي 100,000 نبضة هو تقدير مرتبة.
المرجع الفني للقطاع
من الحمل المتناوب إلى تطاير الكتلة اللامركزية: سلسلة الارتخاء
مثال: براغي تثبيت الكتلة اللامركزية في آلة الغربلة — قوة الطرد المركزي تعكس اتجاهها كل دورة، لذا تتحمل البراغي شداً متناوباً وليس حملاً ثابتاً. تسلسل السلسلة:
- 1يدير المحرك الكتلة بسرعة 960–1450 rpm؛ تصل قوة الطرد المركزي إلى عدة آلاف من النيوتن وتغيّر اتجاهها كل دورة — تتحمل براغي M10–M12 حمل شد متناوب
- 2عندما يكون عزم التركيب أقل من المواصفة، يطرق الحمل المتناوب الوصلة فترتخي خلال ساعات
- 3بمجرد فقدان التحميل المسبق، ترتخي الكتلة اللامركزية بأكملها
- 4يمكن للكتلة اللامركزية المتطايرة أن تخترق الهيكل وتسبب إصابات للأشخاص
- 5الاعتراض: درجة 8.8 أو أعلى + صامولة إحكام بحشوة نايلون + حلقة زنبركية؛ شد برغي M10 درجة 8.8 بمفتاح عزم إلى 46–57 N·m (اعتمد 50 N·m)؛ كل أسبوع بعد التوقف، اطرق الرأس بمطرقة — الصوت المكتوم يعني أنه مرتخٍ
عبارة "يرتخي خلال ساعات" وصف نوعي بدون رقم منفصل، لذا لا ينطبق عليها تعليق مرتبة؛ عزم M10 يتبع جدول العزوم في GB/T 3098.1.
المرجع الفني للقطاع
مجموعات البراغي الثلاث في غرفة الحبوب: وتيرة الفحص ومعاييره
يعمل كل من الغربال ومجمع الغبار النبضي ومكبس الترشيح وفق وتيرة فحص خاصة به — تعلم الإيقاع حسب الموقع بدلاً من انتظار أن يُعلن العطل عن نفسه.
- براغي الكتلة اللامركزية للغربال: كل أسبوع بعد الإيقاف، اطرق بمطرقة — الصوت المكتوم يعني وجود ارتخاء؛ أعد الشد حسب المواصفة فوراً
- براغي الصمام النبضي: أعد الشد كل ثلاثة أشهر؛ افحص أجزاء القفل (صامولة قفل بحشوة نايلون + لاصق قفل اللولب) في الوقت نفسه — لا تعتمد أبداً على عزم الشد الابتدائي وحده
- براغي لوح تثبيت قماش الترشيح: افحص الصدأ والرواسب في كل مرة يتم فيها تغيير القماش — استبدل فوراً عند ظهور الصدأ؛ لا تقم بالتجليخ إطلاقاً (السطح الخشن يحجز المزيد من البقايا)
- الإحكام: اقرن خط ألواح التثبيت بحشيات EPDM/PTFE غذائية الدرجة (مقاومة للزيت والحرارة)، تُطلب مع براغي ألواح التثبيت معاً
لا تُستخدم أرقام تقديرية للمقادير.
المرجع الفني للقطاع
الغربلة وجمع الغبار والترشيح: الحد الفاصل بين القطعة والتجميع الكامل
الخطأ الأكثر شيوعاً عند شراء المثبتات لخط معالجة الحبوب هو تسعير الآلة الكاملة على أنها مثبت — حدد الحد الفاصل أولاً.
ضمن النطاق (قطع صغيرة): براغي الكتلة اللامركزية للغربال (درجة 8.8 أو أعلى + صامولة قفل بحشوة نايلون + حلقة زنبركية)، براغي الصمام النبضي (درجة 8.8 + أجزاء القفل + لاصق قفل اللولب)، براغي لوح تثبيت قماش الترشيح (ستانلس 304، M6–M8)، وحشيات EPDM/PTFE غذائية الدرجة. خارج النطاق: التجميعات الكاملة — الغرابيل ومجمعات الغبار النبضية ومكابس الترشيح — الموردة كحزم من قبل OEM؛ القطع الصغيرة فقط هي التي تمر عبر مشتريات المثبتات. يمكن طلب التعديلات وقطع الغيار مباشرة من جانب المستخدم (أقسام المعدات في مستودعات الحبوب والمطاحن ومصانع الأعلاف)؛ وعند الطلب لمصنع أغذية، أدرج شهادة اختبار المصنع للـ 304 في بند القبول.
لا تتطلب أي أرقام تعليقات توضيحية للمقادير.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · ورشة المعالجة العامة | B · الخطة ب · ورشة التجهيز للتصدير | C · الخطة ج · أغذية الأطفال/تصدير راقٍ | |
|---|---|---|---|
| 1. برغي الكتلة اللامركزية | |||
| المواصفة | M10×40mm | M10×45mm | M10×45mm |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ كربوني + داكروميت | 316L فولاذ مقاوم للصدأ |
| الدرجة | درجة 8.8 | درجة 10.9 | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. برغي صمام النبض | |||
| المواصفة | M8×30mm | M8×35mm | M8×35mm |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ مقاوم للصدأ 304 | 316L فولاذ مقاوم للصدأ |
| الدرجة | درجة 8.8 | A2-70 | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 3. برغي شريط التثبيت | |||
| المواصفة | M6×20mm | M6×25mm | M6×25mm |
| المادة | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316L + تخميل | 316L فولاذ مقاوم للصدأ + تلميع كهربائي Ra≤0.8μm |
| الدرجة | A2-70 | A4-70 | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
كيف تختار حل التثبيت بناءً على معايير المعالجة؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| معالجة الحبوب المحلية، بدون متطلبات تصدير — ورشة عامة (الكتلة اللامركزية لآلة الغربلة بسرعة 960-1450 rpm؛ صمام نبضي بضغط 0.4-0.6 MPa) | الخطة A — فولاذ كربوني درجة 8.8 (مجلفن بالغمس الساخن) + قفل مزدوج؛ مسمار الكتلة اللامركزية بقفل ثلاثي (صامولة قفل نايلون + حلقة زنبركية + لاصق قفل اللولب)؛ مسمار لوح التثبيت 304 (A2-70) | ISO 3506-1; ISO 12944-2 (C3); ISO 1461 جلفنة بالغمس الساخن >=55µm |
| ورشة معالجة للتصدير، تتطلب شهادة غذائية — مسامير ألواح التثبيت الملامسة للغذاء في حبوب حمضية ضعيفة (pH 4-5-6.5) | الخطة B — قفل رباعي درجة 10.9 + لوح تثبيت غذائي 316L (A4-70) مع تخميل + شهادة مادة لكل دفعة (تقرير اختبار من طرف ثالث + وثائق التتبع) | EU 1935/2004; ISO 3506-1; ISO 12944-2 (C4) |
| أغذية الرضع / شهادة الاتحاد الأوروبي للمنتجات العضوية — أعلى معيار للنظافة الغذائية | الخطة C — كامل النطاق 316L مصقول كهربائياً (Ra≤0.8µm) + إعلان مطابقة مزدوج FDA 21 CFR + EU 1935/2004 + تقرير اختبار | FDA 21 CFR 175.300; EU 1935/2004; ISO 12944-2 (C5-M) |
| مسامير ألواح التثبيت الملامسة للغذاء — يحتوي 304 العادي على حوالي 8-10.5% نيكل؛ الحبوب ضعيفة الحموضة (pH 4-5-6.5) يمكن أن ترشح أيونات النيكل؛ كشف تصدير الاتحاد الأوروبي عن نيكل زائد → رفض الدفعة بأكملها أو إتلافها | يتطلب درجة غذائية: إعلان مطابقة (FDA 21 CFR 175.300 أو EU 1935/2004) + تخميل السطح + تتبع لكل دفعة + بدون حواف حادة؛ يفضل 316L؛ تقرير اختبار من طرف ثالث لكل دفعة لترشيح النيكل/الكروم/المنغنيز | FDA 21 CFR 175.300; EU 1935/2004 |
الخطة أ · ورشة المعالجة العامة
معيار C3 وفقًا للمعيار ISO 12944-2
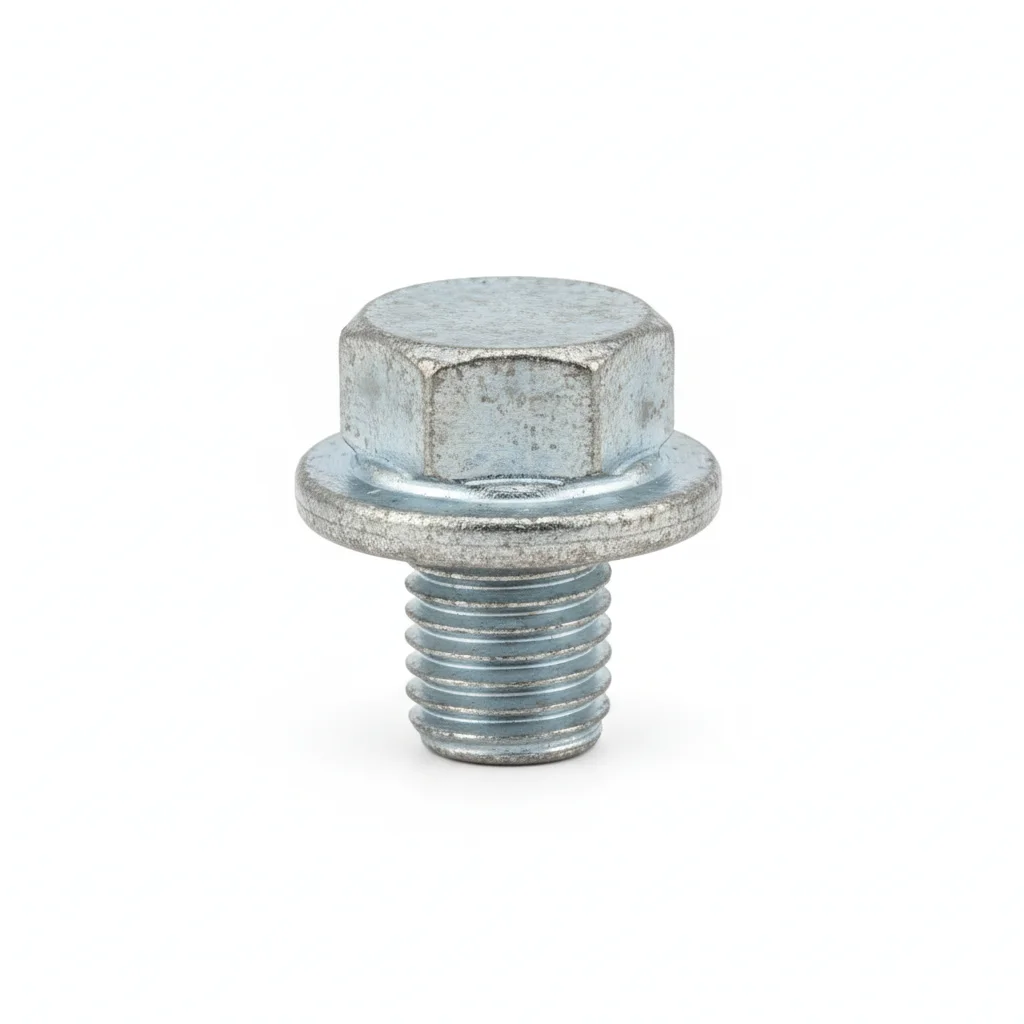
| برغي الكتلة اللامركزية | برغي صمام النبض | برغي شريط التثبيت | |
|---|---|---|---|
| المواصفة | M10×40mm | M8×30mm | M6×20mm |
| المادة | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ كربوني + مجلفن بالغمس الساخن | فولاذ مقاوم للصدأ 304 |
| الدرجة | درجة 8.8 | درجة 8.8 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت الكتلة اللامركزية لآلة الغربلة + قفل ثلاثي | تثبيت جسم صمام مجمع الغبار النبضي | تثبيت شريط قماش المرشح/الشبكة |
خطوات التركيب
- نظف الأسطح باستخدام كحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط النجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% باستخدام مقياس المحسس.
- ضع علامة طلاء ختم العزم. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقد التوتر: 15%.
الخطة ب · ورشة التجهيز للتصدير
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
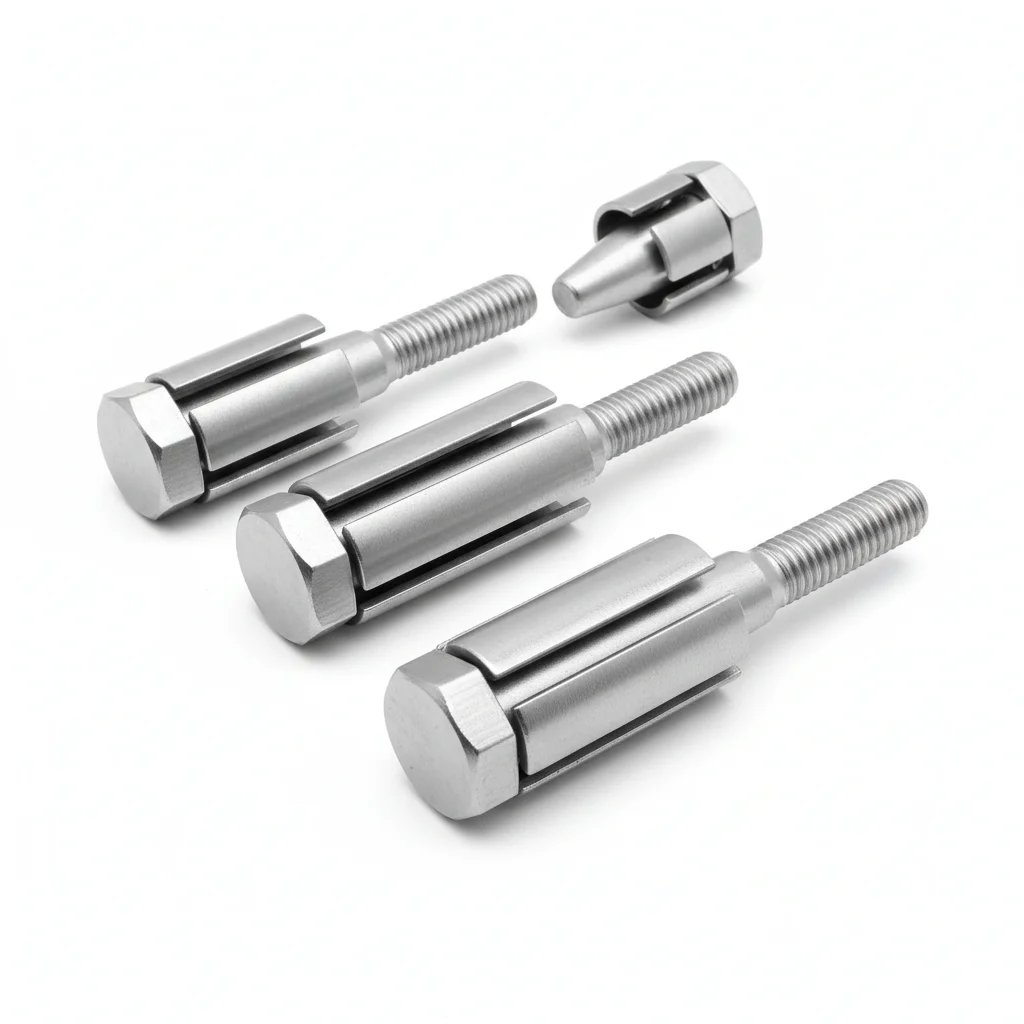
| برغي الكتلة اللامركزية | برغي صمام النبض | برغي شريط التثبيت الغذائي | شهادة المواد لبرغي شريط التثبيت الغذائي | |
|---|---|---|---|---|
| المواصفة | M10×45mm | M8×35mm | M6×25mm | تُقدم لكل دفعة |
| المادة | فولاذ كربوني + داكروميت | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316L + تخميل | — |
| الدرجة | درجة 10.9 | A2-70 | A4-70 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | الكتلة اللامركزية لآلة الغربلة + لاصق قفل + صامولة نايلون + حلقة زنبركية | منع الصدأ لصمام النبض في بيئة رطوبة عالية/غبار | تثبيت أسطح ملامسة للطعام + الامتثال للائحة EU 1935/2004 | تقرير اختبار من طرف ثالث + مستندات تتبع |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع بيانات بيئية.
- اختبر الشد لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبّت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف التشغيل | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · أغذية الأطفال/تصدير راقٍ
C5-M شديد وفقًا للمعيار ISO 12944-2
| برغي الكتلة اللامركزية | برغي صمام النبض | برغي الشريط الغذائي المصقول كهربائيًا | وثائق الشهادة المزدوجة الغذائية (FDA | |
|---|---|---|---|---|
| المواصفة | M10×45mm | M8×35mm | M6×25mm | تُقدَّم لكل دفعة |
| المادة | 316L فولاذ مقاوم للصدأ | 316L فولاذ مقاوم للصدأ | 316L فولاذ مقاوم للصدأ + تلميع كهربائي Ra≤0.8μm | — |
| الدرجة | A4-70 | A4-70 | A4-70 | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | كتلة لامركزية في ورشة عالية النظافة + نظام قفل كامل من الستانلس ستيل | تثبيت صمام النبض لمتطلبات النظافة العالية | سطح ملامس للغذاء + سطح خالٍ من المسام الدقيقة، غير لاصق | إعلان امتثال مزدوج FDA 21 CFR + EU 1935/2004 + تقرير اختبار |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مصنفًا من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثّق لتدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أيًا منها يُظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. ثبّت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. ينفصل الوصل في ظل ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثّق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
معيار إدارة الغذاء والدواء الأمريكية لمواد التلامس مع الأغذية — أساس المطابقة لبراغي الفولاذ المقاوم للصدأ المستخدمة على أسطح التلامس مع الأغذية
اللائحة الإطارية لمواد التلامس مع الأغذيةلائحة الاتحاد الأوروبي بشأن مواد التلامس مع الأغذية — تتطلب ألا يتجاوز هجرة أيونات المعادن حدود الهجرة النوعية (SML)
الخواص الميكانيكية لمثبتات الفولاذ المقاوم للصدأأساس اختيار المواد والقوة لمثبتات الفولاذ المقاوم للصدأ
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →