مثبتات معدات الغربلة: منع فشل الكتلة اللامركزية ولوحة الغربال
عند 300-500 دورة/دقيقة، تولد كتلة لامركزية وزنها 5 كجم قوة طرد مركزي تبلغ حوالي 3500 نيوتن. إذا ارتخى برغي M16 بدرجة 12.9، يمكن أن تتطاير الكتلة بسرعة >30 م/ث، مخترقة الهيكل ومسببة إصابة خطيرة. يؤدي ارتخاء براغي تثبيت لوحة الغربال إلى اختلاط الحبوب غير المنخولة بالمنتج النهائي. تقارن هذه الصفحة بين الحل القياسي A (42CrMoA، درجة 12.9) والحل الثقيل B (316L، درجة غذائية) مع جداول الصيانة لمنع هذه السلاسل المسببة للفشل
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"في أرض المصنع، تحدث هذه الحوادث كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء براغي تثبيت الكتلة اللامركزية وتطايرها تحت قوة طرد مركزي عالية
إجراءات التصحيح
الخطر-02
ارتخاء براغي تثبيت لوحة الغربال أثناء الاهتزاز مما يؤدي إلى رفع لوحة الغربال
إجراءات التصحيح
الخطر-03
ارتخاء برغي تثبيت محرك الاهتزاز بسبب الرنين
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حاسمة للمثبتات في معدات الغربلة
الخطر الأكثر إغفالًا في صيانة الغربال الدوار هو متطلب القفل الثلاثي لبراغي الكتلة اللامركزية. فشل برغي واحد M16 بخيط دقيق يمكن أن يؤدي إلى قذيفة تعرض الأفراد للخطر وتوقف الإنتاج. فيما يلي نقاط الفحص الرئيسية المستمدة من أوضاع الفشل الموضحة في هذه الصفحة
ما يجب التحقق منه
- 1يجب استخدام القفل الثلاثي لبراغي الكتلة اللامركزية (M16-M20 بخيط دقيق، درجة 12.9): خيط دقيق + صامولة مزدوجة + دبوس كوتر في نهاية العمود؛ القفل الفردي يفشل تحت قوة طرد مركزية 3500 نيوتن
- 2يجب إعادة ربط براغي ألواح الغربال (M10-M12، A2-70 أو 316L) إذا انخفض الشد عن 80% من عزم الربط المحدد؛ الارتخاء يسبب رفع لوحة الغربال وتلوث المنتج
- 3تتطلب براغي تثبيت محرك الاهتزاز (M20 درجة 10.9) حمولة إثبات أعلى من 70% لتجنب الكسر الناتج عن الرنين خلال 20 دورة تشغيل/إيقاف؛ إزاحة المحرك بمقدار 0.5-1 مم تشير إلى انحراف زاوية الطور
- 4الفحص كل 250 ساعة تشغيل أو 6 أشهر: استبدال المثبتات التي بها تآكل أكبر من 5% من مساحة السطح أو عمق تنقر أكبر من 0.3 مم؛ تفكيك كامل لعينة 20% كل 3 سنوات
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| سلامة قفل برغي الكتلة اللامركزية | الارتخاء يؤدي إلى تطاير الكتلة بسرعة أكبر من 30 م/ث، اختراق الهيكل، التسبب في إصابة وتوقف العمل | قفل ثلاثي: خيط دقيق + صامولة مزدوجة + دبوس كوتر؛ استخدام براغي درجة 12.9 من فولاذ 42CrMoA |
| شد براغي ألواح الغربال | الارتخاء يسبب رفع لوحة الغربال، اختلاط الحبوب غير المنخولة، فشل الدفعة | إعادة الربط إذا كان أقل من 80% من عزم الربط المحدد؛ استخدام A2-70 (304) أو 316L للدرجة الغذائية |
| حمولة الإثبات لبراغي محرك الاهتزاز | انخفاض حمولة الإثبات عن 70% يؤدي إلى الكسر خلال 20 دورة تشغيل/إيقاف؛ إزاحة المحرك تسبب اهتزاز جسم الغربال | براغي M20 درجة 10.9؛ الحفاظ على حمولة الإثبات أعلى من 70%؛ فحص الإزاحة أكبر من 0 |
| عمق التآكل والتنقر | التآكل أكبر من 5% من المساحة أو التنقر أكبر من 0.3 مم يضعف المثبت، خطر الفشل المفاجئ | استبدال المثبتات التي تستوفي هذه المعايير؛ استخدام جلفنة ساخنة بسمك أكبر من أو يساوي 55 ميكرومتر وفقًا للمعيار ISO 1461 |
يجب التحقق من جداول الصيانة وقيم عزم الربط وفقًا لمواصفات الشركة المصنعة للمعدات. الحد الأقصى المسموح لفقدان الشد هو 15%
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
ثلاث نقاط تثبيت في آلة الغربلة: المقاس والقفل والفحص
لآلة الغربلة نفسها — الكتلة اللامركزية، وشرائح تثبيت لوح الغربال، وحشيات الشرائح. لكل موضع مواصفة خاصة به؛ راجع هذا الجدول صفاً بصف عند الاستلام.
| الموقع | المقاس / المادة | القفل / الحماية | عزم الربط / الفحص |
|---|---|---|---|
| مسامير الكتلة اللامركزية | M10–M12، الصنف 8.8 أو أعلى | صامولة قفل بحشوة نايلون + وردة زنبركية | يُضبط M10 صنف 8.8 بمفتاح عزم (46–57 N·m؛ اعتمد 50 N·m عملياً)؛ كل أسبوع بعد إيقاف التشغيل اطرق واستمع — الصوت الأجش المكتوم يدل على الارتخاء؛ أعد الربط حسب المواصفة |
| مسامير شرائح تثبيت لوح الغربال | تلامس غذائي: 304 ستانلس (A2-70) | يجب ألا تتسرب أيونات الزنك والحديد إلى الحبوب | سطح Ra <3.2 μm حتى لا تعلق بقايا وتنمو؛ استبدل فوراً عند ظهور الصدأ — لا تزله بالتجليخ (السطح الخشن بعد التجليخ يحجز بقايا أكثر) |
| حشيات الشرائح | EPDM/PTFE بدرجة غذائية | مقاومة للزيت ودرجات الحرارة | تُطلب مع مسامير الشرائح |
السرعة والحمل المتناوب بيانات تشغيلية؛ عزم M10 يتبع جدول العزوم في GB/T 3098.1؛ لم تُضف أي تقديرات جديدة لمقدار القيم.
المرجع الفني للقطاع
محاور فشل المثبتات الثلاثة في خط الحبوب: على أي محور تقع آلة الغربلة
في خط الحبوب الواحد، ثلاث آلات تتلف مساميرها بثلاث طرق مختلفة — حدد محور الفشل أولاً ثم اختر الحل؛ لا تحدد مواصفات آلة الغربلة بمعايير المجفف.
تفشل مثبتات برج التجفيف بالتآكل في بيئة رطبة وحمضية ضعيفة (هواء ساخن عند 50–85°C مع طبقة تكاثف — وهذا هو السبب الأول لفشل مثبتات المجفف)؛ وتفشل مسامير دلو المصعد بالسحج بغبار الحبوب (غبار بصلادة 2–3 على مقياس Mohs يتسلل إلى الخلوص بين المسمار والجلبة كوسيط ساحج، وتعمل السلسلة جافة لأن التزييت يلوث الحبوب)؛ أما آلة الغربلة فمختلفة — يدير المحرك الكتلة اللامركزية بسرعة 960–1450 rpm، وتصل قوة الطرد المركزي إلى عدة آلاف من النيوتن وتنعكس في كل دورة، لذا تتحمل مسامير M10–M12 حمل شد متناوب ويكون محور الفشل السائد هو الارتخاء الاهتزازي: عند تركيب الوصلة بعزم أقل من المواصفة ترتخي خلال ساعات، وقد تطير الكتلة اللامركزية وتخترق الهيكل وتسبب إصابات. لذا حدد مواصفات مسامير آلة الغربلة بناءً على ثلاثة أمور — الصنف (8.8 أو أعلى)، وقطع القفل (صامولة قفل بحشوة نايلون + وردة زنبركية)، والعزم (الضبط بمفتاح عزم، M10 صنف 8.8 عند 50 N·m) — وليس بناءً على سماكة الطلاء أو الفولاذ المقاوم للحرارة.
عبارة "عدة آلاف من النيوتن" صياغة تدل على مرتبة المقدار، ولم تُصنف كتقدير.
المرجع الفني للقطاع
قائمة مهام مثبتات آلة الغربلة: اعرف ظروف التشغيل قبل اختيار المادة
تهتز آلة الغربلة عن طريق تدوير كتلة لامركزية — وهي القطعة الوحيدة في خط الحبوب التي تصب القوة الطاردة المركزية في براغيها. ثبّت حقائق التشغيل هذه قبل الطلب.
عبارة "عدة آلاف من النيوتن" هي صياغة تقديرية لترتيب المقدار؛ لم تُضف أي أرقام تقديرية جديدة.
المرجع الفني للقطاع
تأمين براغي الكتلة اللامركزية: أربع مواصفات تُحدد معًا
لبراغي تثبيت الكتلة اللامركزية في آلة الغربلة. يعتمد هذا الموضع وحده على أربعة إجراءات متراكمة — الرتبة وقطع التأمين والعزم وإعادة الشد — تُحدد كحزمة واحدة، ولا يُعتمد على إجراء واحد منها فقط.
- الرتبة: 8.8 أو أعلى (M10–M12) — الرتب الأدنى تنهار أولًا تحت الحمل المتناوب
- قطع التأمين: صامولة تأمين بحشوة نايلون + حلقة زنبركية — الصواميل العادية ترتخي تلقائيًا تحت الاهتزاز؛ لا تعتمد أبدًا على التحميل المسبق الابتدائي وحده
- العزم: برغي M10 رتبة 8.8 يُشد بمفتاح عزم إلى 46–57 N·m (50 N·m عمليًا) — دوّنه في مواصفة التركيب بدل الاعتماد على الإحساس اليدوي
- إعادة الشد: كل أسبوع بعد الإيقاف، اطرق رأس البرغي وأنصت — الصوت المكتوم يعني أنه قد ارتخى؛ أعد الشد إلى العزم المحدد وأعد فحص قطع التأمين
تم تحديد الرتبة وقطع التأمين والعزم وإعادة الشد جميعها، مع عزم M10 وفق جدول العزم GB/T 3098.1؛ لم يتم إدخال أي تقديرات جديدة للمقدار.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ·قياسي | B · ب· الخدمة الشاقة/العمر الطويل | C · الخطة ج · تصدير درجة الغذاء | |
|---|---|---|---|
| 1. برغي الكتلة اللامركزية | |||
| المواصفة | M16-M20 سن لولب دقيق | M20 سن لولبي دقيق | M20 سن لولبي دقيق |
| المادة | 42CrMoA | 42CrMoA+NL20 | 42CrMoA+NL20 |
| الدرجة | درجة 12.9 | الدرجة 12.9 | الدرجة 12.9 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. برغي تثبيت لوحة الغربال | |||
| المواصفة | M10-M12 | مخصص حسب لوحة الشاشة | مخصص وفقًا للوحة الغربال |
| المادة | 304 | 316L | 316L |
| الدرجة | A2-70 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
دليل الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة الموصى بها | الأساس الرئيسي |
| مهام الغربلة العامة | الخطة A — مسمار الكتلة اللامركزية 42CrMoA، درجة 12.9، سن ناعم M16-M20، قفل ثلاثي (سن ناعم + صامولة مزدوجة + مسمار مشقوق في نهاية العمود)، موازنة ديناميكية G6.3 بعد التركيب؛ مسمار تثبيت لوحة الغربال 304 (A2-70) | ISO 898-1؛ GB/T 3098.1؛ ISO 1940؛ ISO 12944-2 (C3) |
| غربال دوار كبير / غربلة بدرجة غذائية | الخطة B — مسمار الكتلة اللامركزية 42CrMoA+NL20، درجة 12.9، سن ناعم M20 + غسالة قفل إسفينية؛ مثبت لوحة الغربال 316L (درجة غذائية) | VDI 2230؛ GB/T 3098.1؛ ISO 12944-2 (C4) |
| تآكل عالي / التصدير إلى أوروبا وأمريكا / معدات معالجة الأغذية في البيئة القاسية | الخطة C — نطاق كامل 316L + مواد غذائية معتمدة مزدوجة FDA/EU: مسمار الكتلة اللامركزية 42CrMoA+NL20، درجة 12.9، سن ناعم M20 + مثبت لوحة الغربال 316L | VDI 2230؛ GB/T 3098.1؛ ISO 12944-2 (C5-M) |
| الكتلة اللامركزية للغربال الدوار (300-500 RPM؛ F=mω²r — كتلة 5 kg عند 500 RPM ≈3500 N)؛ ارتخاء مسمار M16 درجة 12.9 → تطاير الكتلة بسرعة >30 m/s → اختراق هيكل الغربال → إصابة خطيرة للأفراد | درجة 12.9 + سن ناعم + صامولة مزدوجة + حلقة تثبيت نهاية العمود + مسمار مشقوق (قفل ثلاثي على الأقل)؛ موازنة ديناميكية بعد التركيب (درجة G6.3 أو أعلى)؛ فحص ربع سنوي — الاستبدال فوراً في حال ظهور شقوق مجهرية على الأسنان | ISO 1940؛ GB/T 3098.1؛ VDI 2230 |
| ارتخاء مسامير تثبيت لوحة الغربال تحت الاهتزاز → ارتفاع لوحة الغربال → تسرب الحبوب غير المغربلة إلى المنتج النهائي؛ مسامير محرك الاهتزاز (قوة الإثارة 50-200 kN) تمر بمنطقة الرنين عند التشغيل/الإيقاف (التردد 10-15 Hz، الصدمة اللحظية تصل إلى 2.5 ضعف القيمة التصميمية ≈500 kN)؛ انخفاض التحميل المسبق لمسمار M20 درجة 10.9 إلى أقل من 70% → كسر خلال 20 دورة تشغيل/إيقاف؛ إزاحة المحرك 0.5-1 mm → انحراف زاوية الطور 3-5° | مسامير التثبيت: غسالة زنبركية + صامولة قفل نايلون بقفل مزدوج؛ التباعد ≤300 mm؛ اختبار الطرق بمطرقة مطاطية على الزوايا الأربع قبل كل وردية؛ مسامير المحرك: شد مسبق بشداد هيدروليكي إلى القيمة التصميمية (70% من مقاومة الخضوع للمسمار)، غسالات زنبركية + صامولات قفل نايلون، نظام ضبط تلقائي لمراقبة تردد الرنين | VDI 2230؛ ISO 898-1؛ GB/T 3098.1 |
أ·قياسي
C3 قياسي وفقًا لـ ISO 12944-2
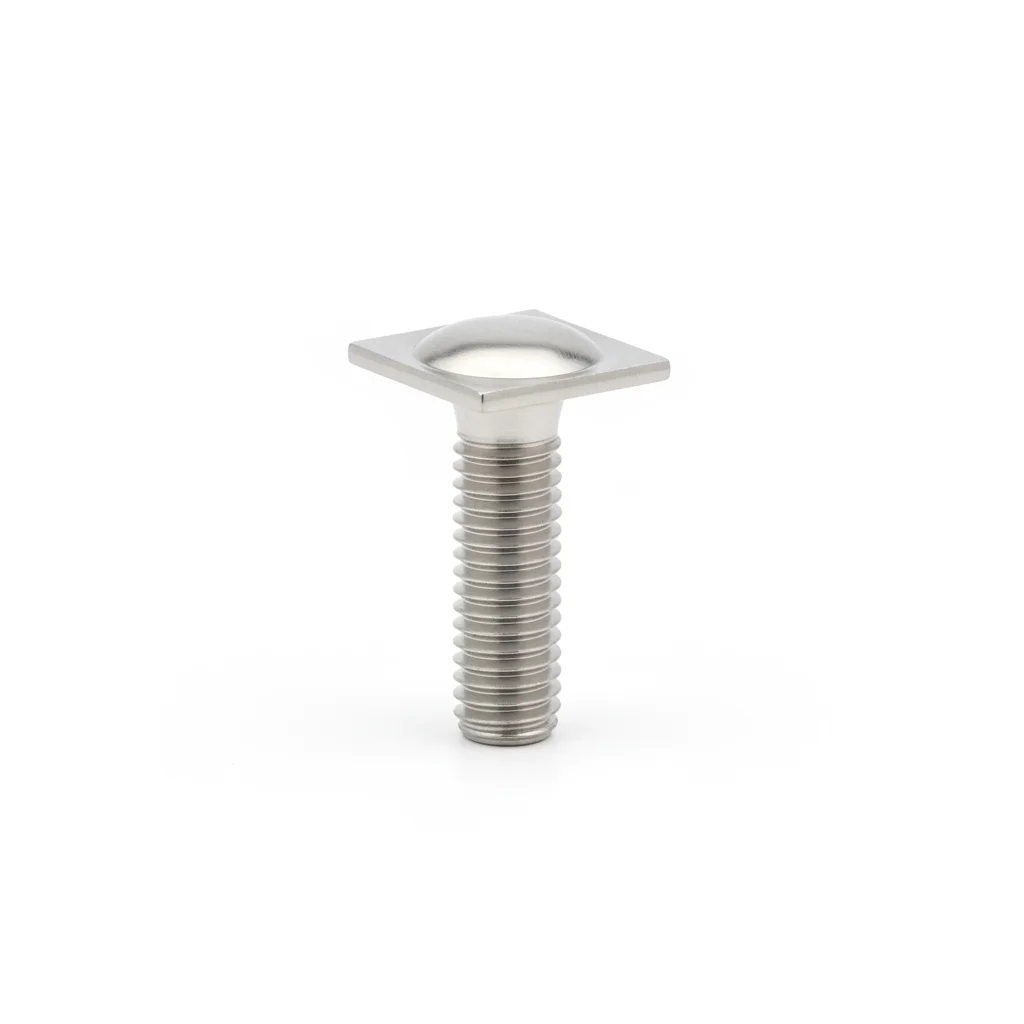
| برغي الكتلة اللامركزية | برغي تثبيت لوحة الغربال | |
|---|---|---|
| المواصفة | M16-M20 سن لولب دقيق | M10-M12 |
| المادة | 42CrMoA | 304 |
| الدرجة | درجة 12.9 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت الكتلة اللامركزية | تثبيت لوحة الغربال |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قم بقياس عينة 5% بمقياس محسوس.
- ضع علامة طلاء ختم عزم الدوران. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبت لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل في ظل ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
ب· الخدمة الشاقة/العمر الطويل
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
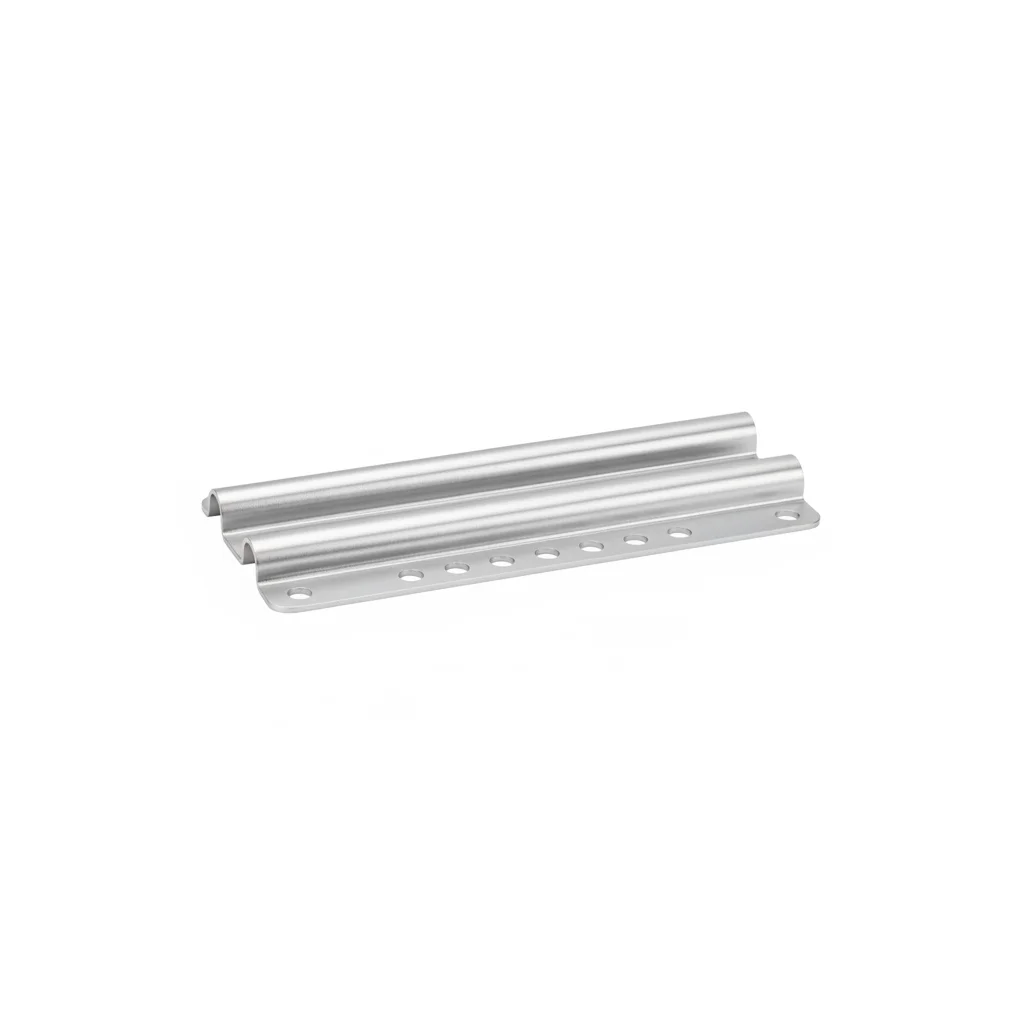
| برغي الكتلة اللامركزية | شريط تثبيت لوحة الشاشة | |
|---|---|---|
| المواصفة | M20 سن لولبي دقيق | مخصص حسب لوحة الشاشة |
| المادة | 42CrMoA+NL20 | 316L |
| الدرجة | الدرجة 12.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | شاشة دوارة كبيرة | غربلة بدرجة الغذاء |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد بنسبة 5% عشوائيًا حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بالقرب من الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البراغي لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · تصدير درجة الغذاء
C5-M شديد وفقًا للمعيار ISO 12944-2
| برغي الكتلة اللامركزية | شريط تثبيت لوحة الغربال | |
|---|---|---|
| المواصفة | M20 سن لولبي دقيق | مخصص وفقًا للوحة الغربال |
| المادة | 42CrMoA+NL20 | 316L |
| الدرجة | الدرجة 12.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | حوالي 0.5 كجم/قطعة | حوالي 0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | غربال دوار كبير | غربلة درجة الغذاء |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من PMI لعينة 10%. وثق النتائج لتدقيق الامتثال.
- اختبر 10% من العينات باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. قم بتركيب أجهزة مراقبة دائمة لقياس الحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص 20% من العينات. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →