
وصلات أنابيب نزح المياه في المناجم: مقارنة المواد للمياه الحمضية
بالنسبة لشفاه تصريف المناجم والأكواع والمحملات والبراغي، تعالج ثلاثة خيارات من المواد مخاطر التآكل: Q235B مجلفن بالغمس الساخن للمياه المحايدة، والفولاذ المقاوم للصدأ 304 للمياه الحمضية بدرجة حموضة 3-5، والدوبلكس 2205 للظروف عالية الرمال بدرجة حموضة أقل من 3. تشمل نقاط الفشل الرئيسية انتفاخ الحشيات، وتآكل الأكواع، وتآكل الشقوق الجلفاني
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"على خط الإنتاج الأمامي، تحدث هذه الأمور يوميًا."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
انتفاخ حشية شفة أنبوب الصرف وتسربها في المياه الحمضية
إجراءات التصحيح
الخطر-02
تآكل الكوع بالتعرية والانثقاب
إجراءات التصحيح
الخطر-03
تآكل الشق الجلفاني في الوصلة الثلاثية
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حرجة لاختيار وصلات أنابيب الصرف
في نزح مياه المناجم، غالبًا ما تنشأ أعطال وصلات الأنابيب عند الوصلات المثبتة بالبراغي والحشيات. يوضح الجدول أدناه ثلاث آليات فشل شائعة وكيفية تحديد الأجهزة لتجنبها
ما يجب التحقق منه
- 1انتفاخ الحشية في المياه الحمضية: تنتفخ EPDM في مياه pH3-5؛ حدد حشيات FKM أو المطلية بـ PTFE للظروف الحمضية
- 2تآكل الكوع بالتعرية: عند التدفق العالي وpH3-5، تتآكل أكواع الفولاذ الكربوني بسرعة؛ استخدم 304 أو 2205 مع بطانة سيراميك
- 3تآكل الشق الجلفاني: المعادن غير المتشابهة في المياه المحتوية على كلوريد تسبب تآكلًا شقيًا؛ استخدم نفس عائلة المواد أو اعزل بالحشيات
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| pH الماء ودرجة الحرارة | يحدد مادة الحشية ومعدل تآكل المعدن | اطلب تحليل المياه؛ حدد مادة الحشية (EPDM، FKM، PTFE) بناءً على pH ودرجة الحرارة |
| سرعة التدفق والمحتوى الصلب | السرعة العالية مع المواد الصلبة تسرّع تآكل الكوع | للسرعة العالية والمواد الصلبة، حدد 2205 مزدوج مع بطانة سيراميك أو سُمك جدار جدول 80 |
| توافق مادة الشفة والبرغي | المعادن غير المتشابهة تسبب تآكلًا جلفانيًا في المياه المحتوية على كلوريد | طابق مادة الشفة والبرغي؛ استخدم مركبًا مضادًا للالتصاق |
| صلابة الحشية وانضغاطها | الصلابة غير الصحيحة تؤدي إلى تسرب تحت الضغط | حدد صلابة Shore 70A لـ EPDM |
يجب التحقق من جميع مواصفات المواد والطلاءات مقابل كيمياء مياه المنجم الفعلية. المراجع القياسية: ISO 12944-2 لفئات التآكل، ASME B16.5 لأبعاد الشفة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
ابدأ بتقرير المياه: أربع قراءات قبل التوريد
تبدأ اختيارات الفلنجة والحشية والكوع جميعها من نفس الخطوة الأولى: قراءة الحقول الأربعة لتقرير المياه.
نطاق pH من الأدبيات المنشورة (عبر Nordstrom/USGS)؛ مقياس Cl⁻ وتحول تحمل الكلوريد من دليل الشركة المصنعة (AusPress TN.01، ثقة متوسطة حسب KB). يُعاد التحقق وفق P0-15 قبل النشر.
المرجع الفني للقطاع
تآكل مقطع مسامير الفلنجة: من المياه الحمضية إلى تسرب نفاث
مثال: مسامير فلنجة على خط نزح رئيسي — تتبع كيف تتآكل المسمار بفعل المياه نفسها.
- 1المياه الحمضية مع الأكسجين المذاب تُسبب تآكلاً منتظماً للفولاذ الكربوني ويستمر تناقص مقطع جذر السن — في مياه منجم حمضية pH 2.9، كادت عينات الفولاذ الكربوني أن تُستهلك بالكامل بعد 30 أسبوع
- 2الجلفنة لن تنقذه: أفضل نافذة للزنك هي pH 5.5-12، والمياه الحمضية تسمح ببضع سنوات فقط من الحماية، وتحت pH 3 لا يُنصح بالجلفنة
- 3بمجرد تقلص المقطع، تؤدي أحمال الطرق المائي والدورات الحرارية إلى قص المسمار أو سحبه عند إجهاد أقل بكثير من الإجهاد التصميمي
- 4تندفع المياه نفاثاً من الفلنجة ويتوقف هذا المقطع من الخط — اللوائح تفرض التكرار للمضخات ومسارات الأنابيب، لكن مسامير الفلنجة ليست ضمن قائمة التكرار
- 5الاستجابة: حدد درجة A4 (316L) أو درجات الدوبلكس (ISO 3506-1) للمقاطع الحمضية وعالية الكلوريد — لا تراهن على الجلفنة
الغمر لمدة 30 أسبوع هو اختبار مخبري (مياه منجم حمضية pH 2.9)؛ نافذة الزنك مأخوذة من منحنى pH الخاص بـ AGA.
المرجع الفني للقطاع
الحدود القصوى للكلوريد داخل شق الفلنجة: 304 / 316 / دوبلكس
أسطح الفلنجات وآثار الحشيات هي شقوق محجوبة — نفس المياه تُتلف هذه المواضع أولاً. يجب أن يفترض اختيار الدرجة وجود شق، وليس سطحاً حراً.
| المادة | الحد الأقصى لـ Cl⁻ بوجود الشق | حكم الخدمة للفلنجة |
|---|---|---|
| 304 (18-8) | ≈100 ppm | كلوريدات مياه تصريف المناجم الحمضية AMD (pH 2-4.5) يمكن أن تتجاوز هذا الحد أصلاً — الاختيار على أساس السطح الحر يبالغ في تقدير عمرها |
| 316 | ≈2000 ppm | نحو 20× الحد الأقصى لـ 304 — قابل للتطبيق لمياه المناجم متوسطة/منخفضة الكلوريد؛ مع ذلك قارن التقرير بهذا الحد |
| 2205 duplex | أعلى من 316 (ترتيب الكلوريد 2205 > 316 > 304) | انتقل مباشرة إلى الدوبلكس للمقاطع عالية الكلوريد والمياه الدافئة، بما يتوافق مع ممارسة الدوبلكس لمياه المناجم شديدة الملوحة |
100/2000 ppm من نشرة هندسية للشركة المصنعة (Penflex EB #106؛ ثقة متوسطة حسب KB، القيم لم يُتحقق منها ميدانياً بعد)؛ رقم 20× هو نسبة الحدين الأقصيين؛ ترتيب الكلوريد هو قيمة دليل صناعي. يُعاد التحقق وفق P0-15 قبل النشر.
المرجع الفني للقطاع
أنابيب تصريف الواجهة المتنقلة: تعامل مع مكونات الوصلات كمواد استهلاكية
يتم نقل خطوط تصريف الواجهة والمستوى مع كل تقدم للحفر — تُحدد مواصفات مكونات الوصلات بشكل مختلف عن الأنابيب الثابتة.
- التجهيز النموذجي: أنبوب HDPE (6″–16″) بوصلات مخرشة أو وصلات شفة مساندة بنهاية سائبة — تتحمل براغي الوصلات وبراغي الشفاه عبء المثبتات للخط المتنقل
- إعادة التركيب المتكررة تضع سرعة التجميع في المقام الأول — اختر براغي وصلات سريعة التركيب وسهلة الفحص
- حلقات الإسناد والبراغي في المناطق الرطبة لا تزال بحاجة إلى الحماية من التآكل، لكن شغّلها بوتيرة استهلاكية — الأجزاء المتنقلة ليست على جدول الصيانة الشاملة للخط الثابت
- في كل مرة يُنقل فيها الخط، ألقِ نظرة سريعة على حالة الوصلة والمانع التسرب: استبدل عند حدوث تشوه أو انقلاب، بدلاً من إيقاف الخط عند فشل الوصلة
HDPE 6″–16″ هو رقم ميداني متداول (موثوقية متوسطة حسب قاعدة المعرفة)؛ لا يُدّعى وجود أرقام قطعية في هذه الخانة.
المرجع الفني للقطاع
أي مواصفة قياسية تغطي مثبتات تجهيزات التصريف: لا تستعر مواصفة المضخة
حدد أرقام المواصفات القياسية قبل الطلب — مواصفة المضخة ليست مواصفة للمثبتات.
أرقام المواصفات مأخوذة من القائمة الموثقة في قاعدة المعرفة؛ المادة 315 مستشهد بها لدورها الهيكلي فقط دون إعادة إنتاج بيانات البند.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · وصلات أنابيب التصريف القياسية Q235B | B · الخطة ب · تجهيزات أنابيب شديدة التحمل من الفولاذ المقاوم للصدأ 304 | C · الخطة ج · تجهيزات أنابيب متطرفة من الفولاذ المقاوم للصدأ المزدوج 2205 | |
|---|---|---|---|
| 1. شفة لحام مسطحة | |||
| المواصفة | DN50-DN300 PN16، Q235B مجلفن بالغمس الساخن | DN50-DN300 PN25، تشكيل متكامل من 304 | DN50-DN300 PN40، تشكيل وتشغيل آلي من 2205 |
| المادة | Q235B | 304 | 2205 |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| 2. كوع 90° | |||
| المواصفة | DN50-DN300، Q235B مخرم بدون لحامات | DN50-DN300، ثني بارد بدون لحامات من 304 | DN50-DN300، بطانة سيراميك 2205+Al2O3 |
| المادة | Q235B | 304 | 2205 |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| 3. محملة متساوية | |||
| المواصفة | DN50-DN300، Q235B ملحومة ومشكلة | DN50-DN300، لحام 304 + تخليل وتخميل | DN50-DN300، تشكيل متكامل من 2205 + لوحة تقوية |
| المادة | Q235B | 304 | 2205 |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| 4. حشية | |||
| المواصفة | مناسبة لـ DN50-DN300، صلادة شور 70A | مادة FKM، مقاومة للأحماض، مقاومة للحرارة حتى 200°C | 316L + جرافيت مرن، مقاومة ضغط 10MPa |
| المادة | مطاط EPDM | مطاط EPDM | مطاط EPDM |
| الدرجة | صلادة شور 70A | — | — |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| 5. طقم براغي عالية القوة | |||
| المواصفة | M16-M24، درجة 8.8 طلاء ديكروميت | M16-M24، فولاذ مقاوم للصدأ 304 مضاد للالتصاق | Inconel 625، مقاوم للتآكل ودرجات الحرارة العالية |
| المادة | — | 304 stainless steel | — |
| الدرجة | درجة 8.8 | — | — |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
الخطة أ · وصلات أنابيب التصريف القياسية Q235B
معيار C3 حسب ISO 12944-2
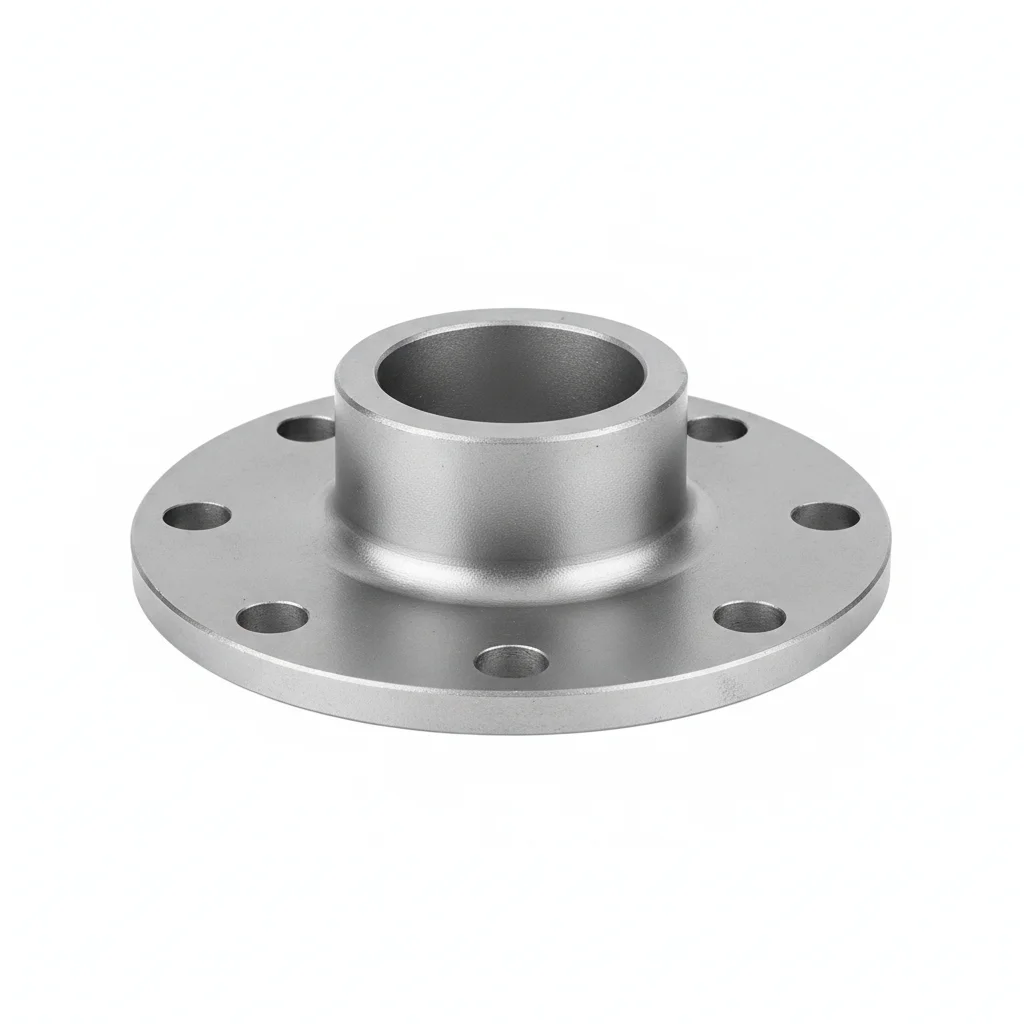
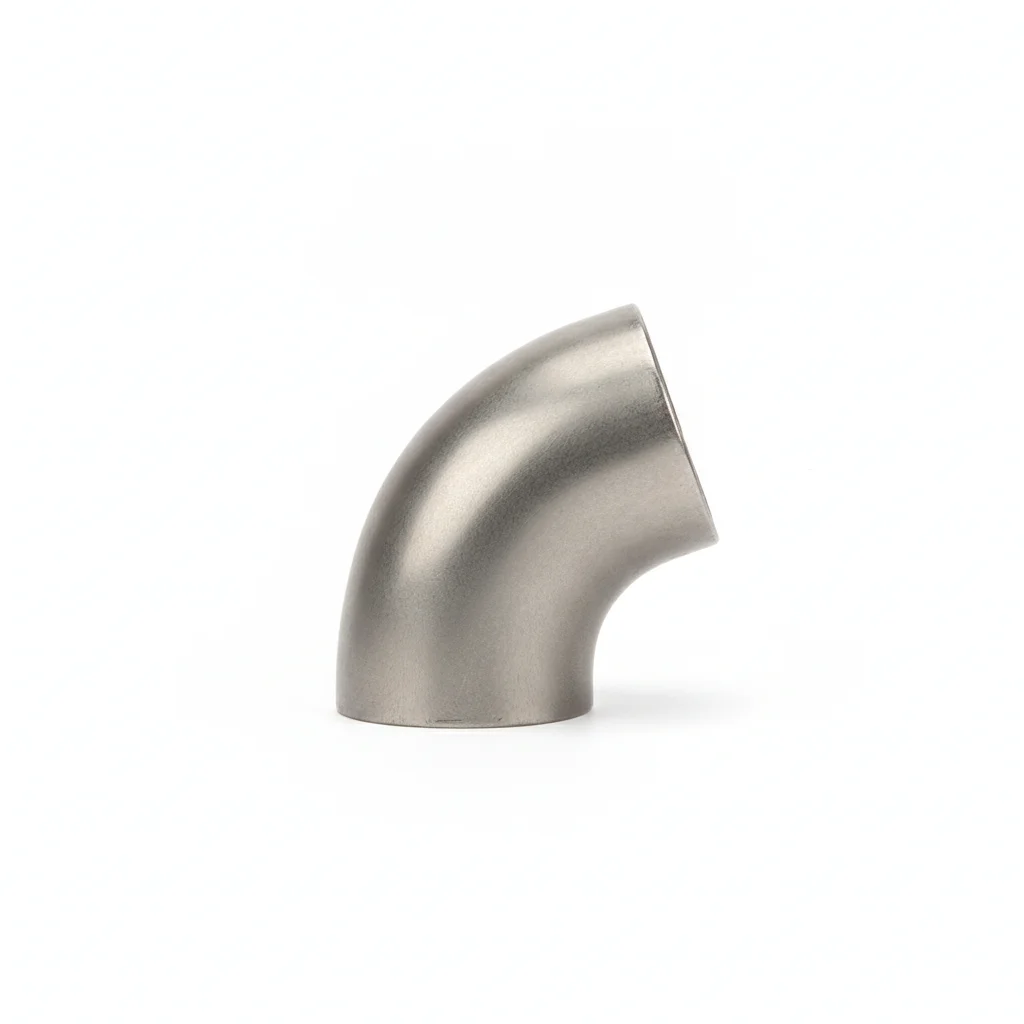
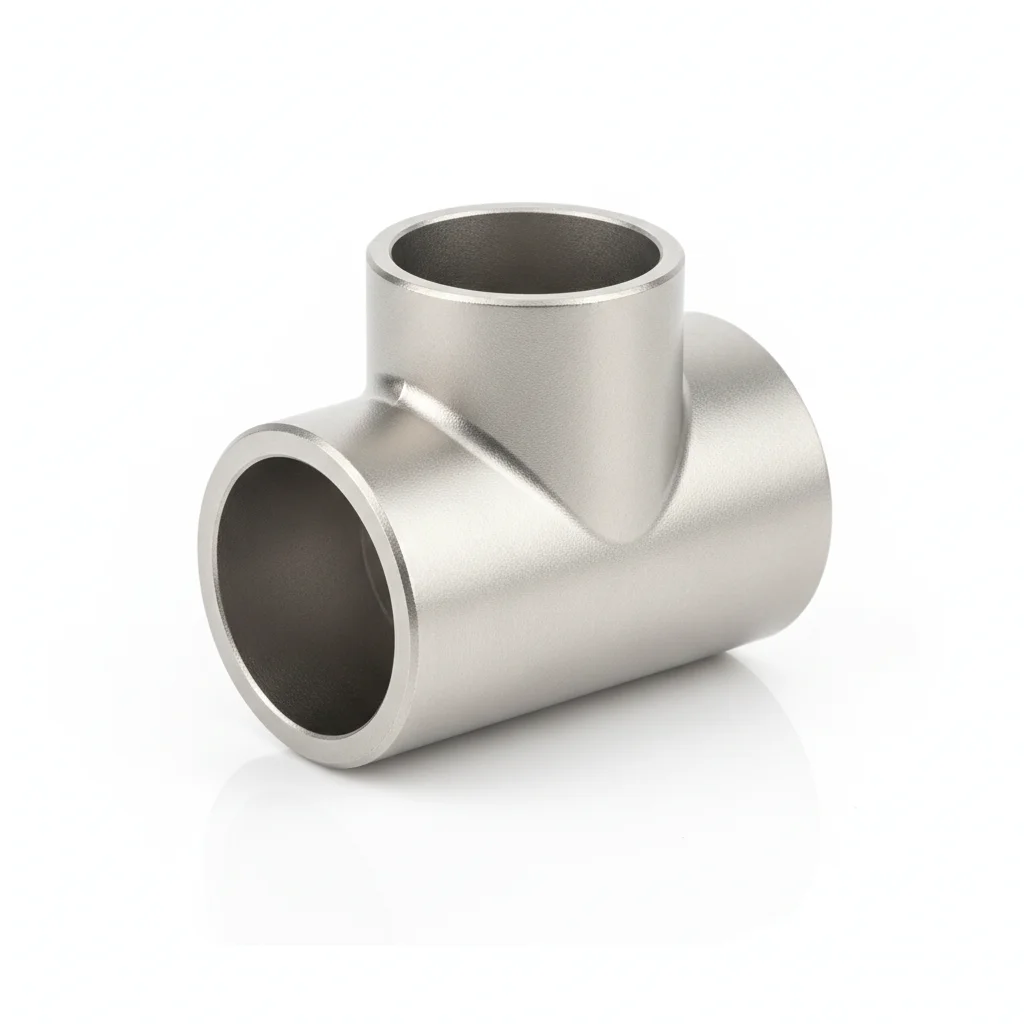
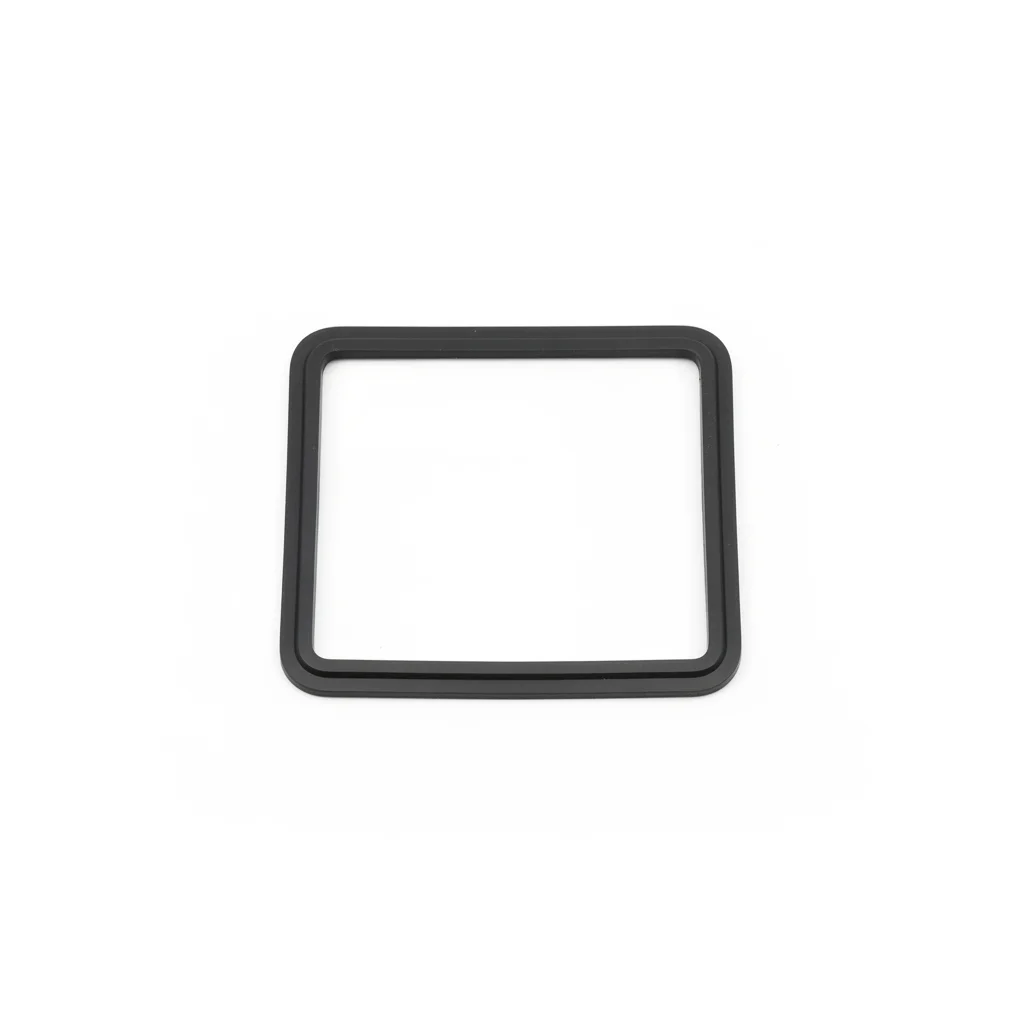
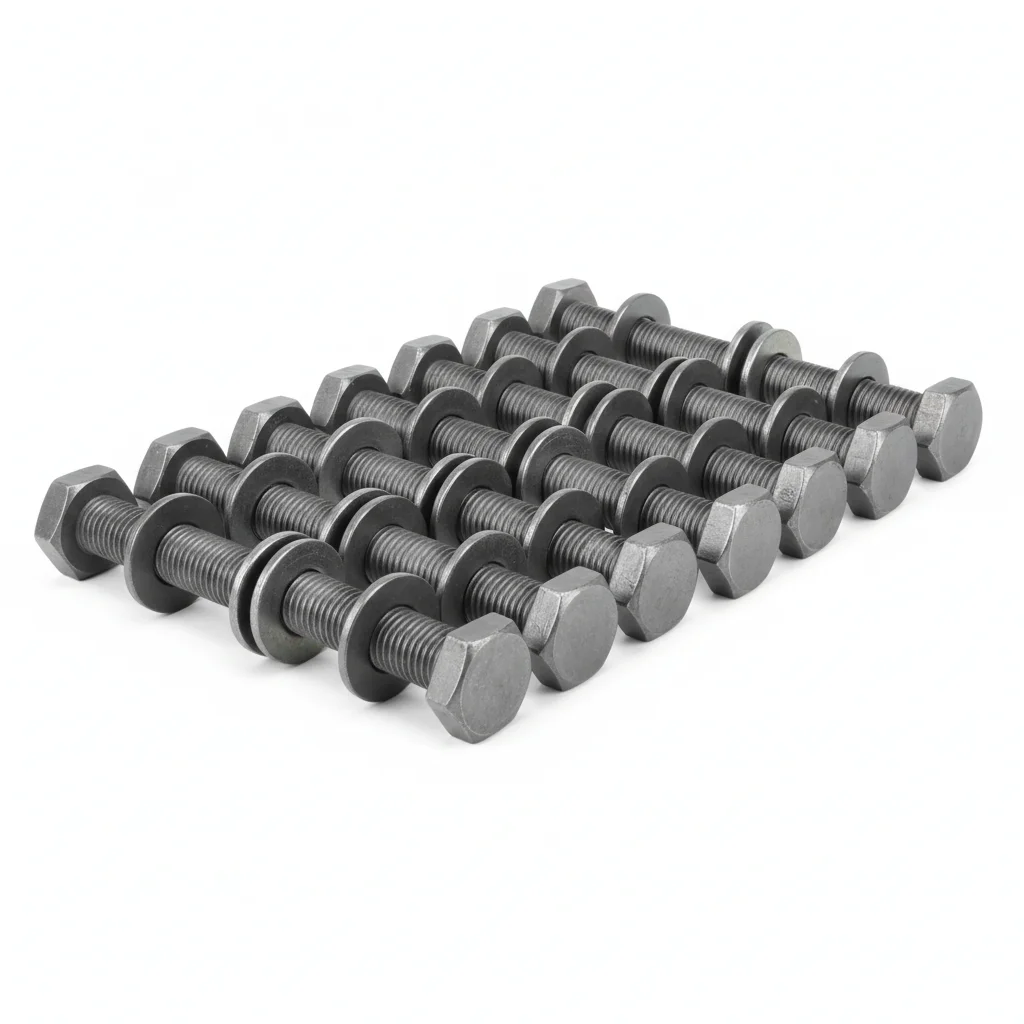
| شفة لحام مسطحة | كوع 90° | محملة متساوية | حشية | طقم براغي عالية القوة | |
|---|---|---|---|---|---|
| المواصفة | DN50-DN300 PN16، Q235B مجلفن بالغمس الساخن | DN50-DN300، Q235B مخرم بدون لحامات | DN50-DN300، Q235B ملحومة ومشكلة | مناسبة لـ DN50-DN300، صلادة شور 70A | M16-M24، درجة 8.8 طلاء ديكروميت |
| المادة | Q235B | Q235B | Q235B | مطاط EPDM | — |
| الدرجة | — | — | — | صلادة شور 70A | درجة 8.8 |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | Q235B مغلفن بالغمس الساخن | Q235B مخرم بدون لحامات | Q235B ملحومة ومشكلة | صلادة شور 70A | درجة 8.8 طلاء ديكروميت |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بيلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. عزم الربط إلى 42 نيوتن متر ±2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس تحسسي.
- ضع علامة طلاء ختم العزم. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق تنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام إدارة الصيانة المحوسب مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · تجهيزات أنابيب شديدة التحمل من الفولاذ المقاوم للصدأ 304
C4 قاسية وفقًا لمعيار ISO 12944-2
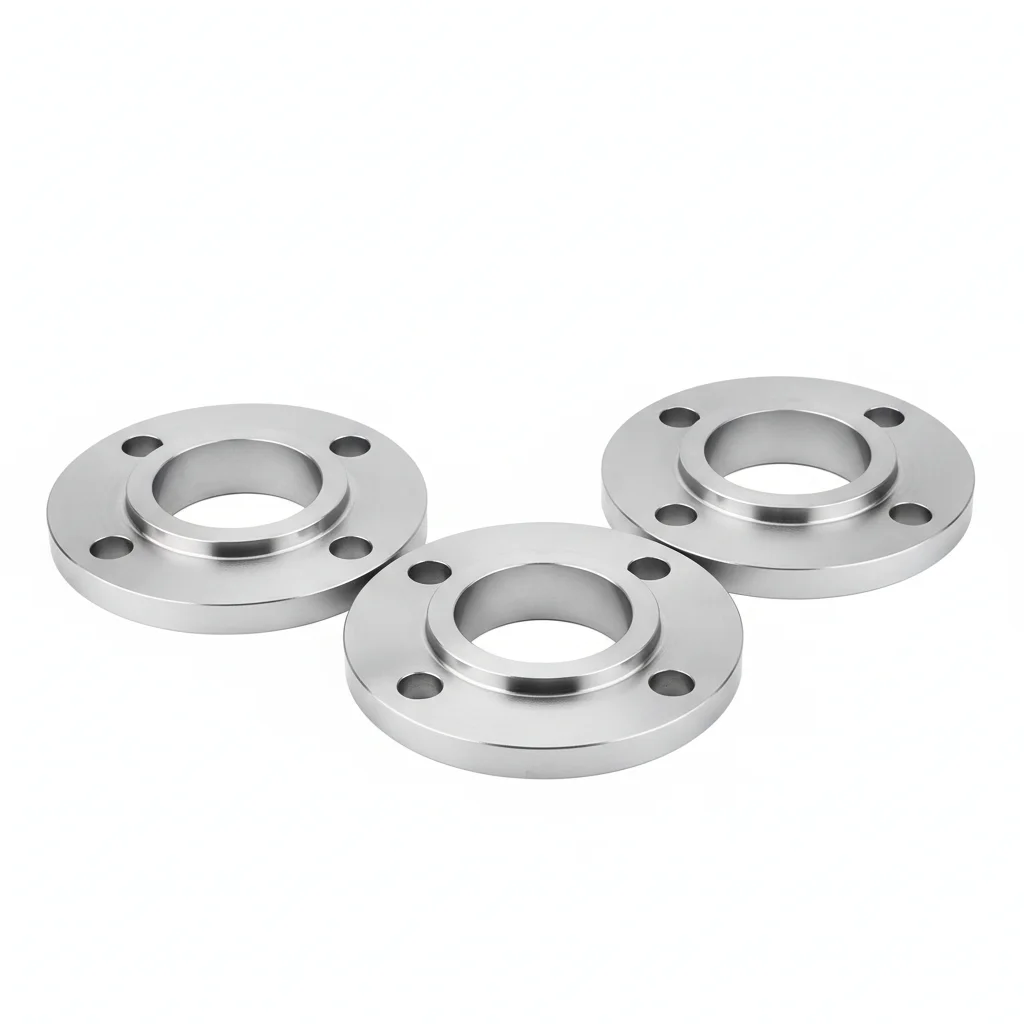
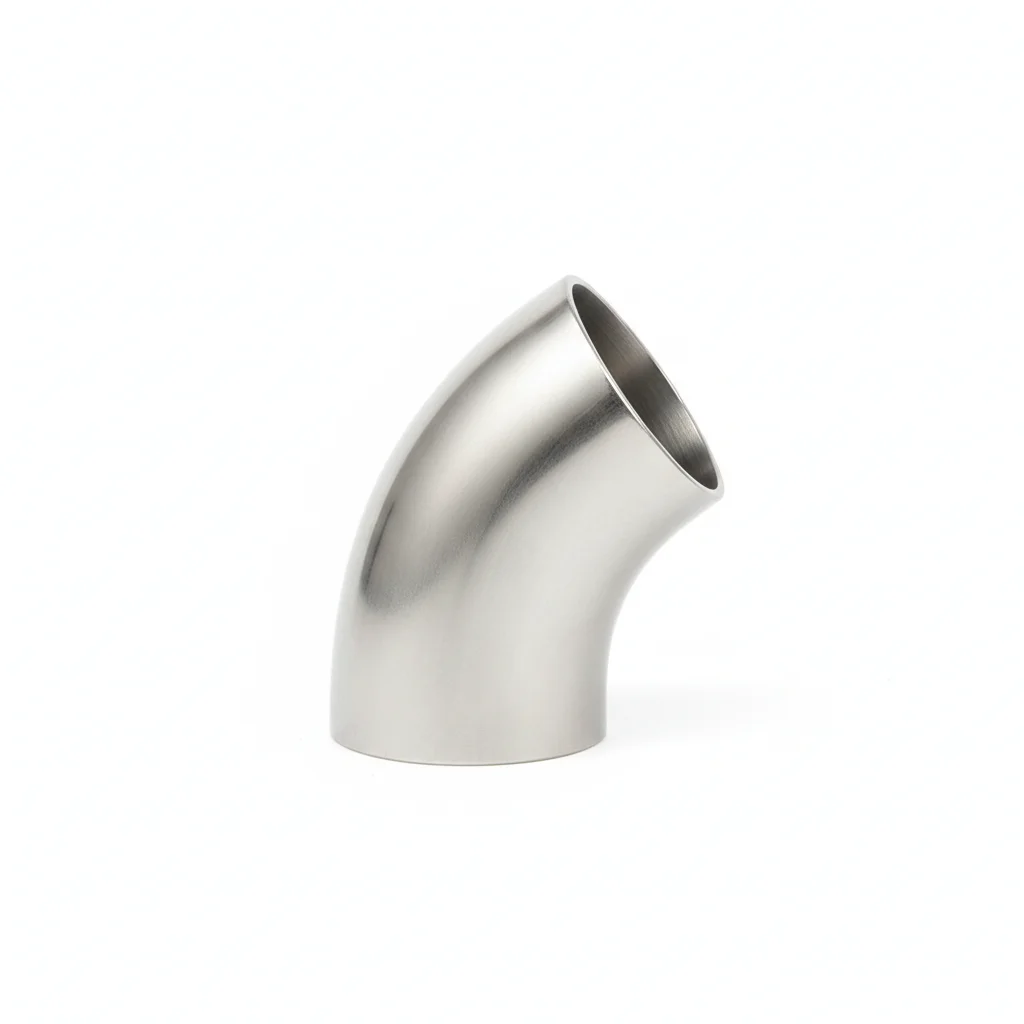
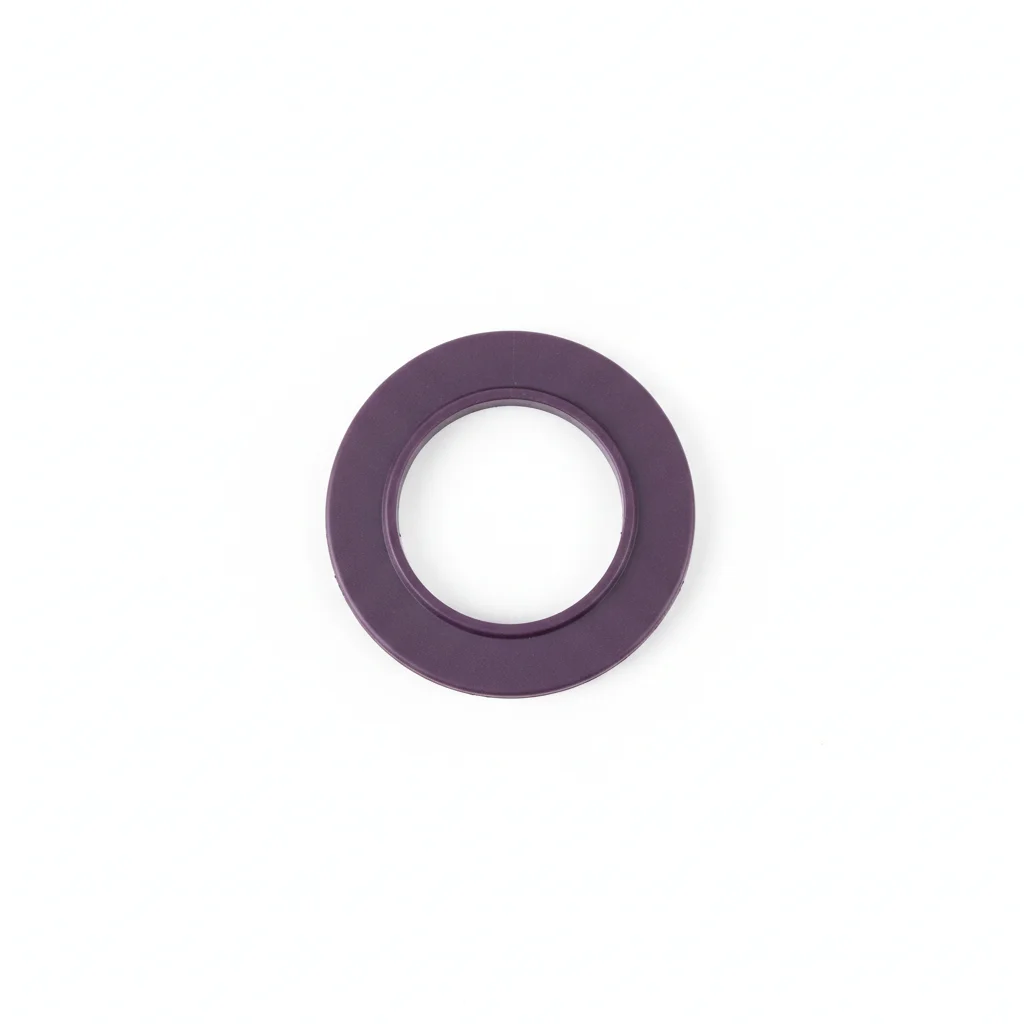
| شفة | كوع مقاوم للتآكل | تي شيرت مخفض | حشية مطاط الفلورو | طقم براغي | |
|---|---|---|---|---|---|
| المواصفة | DN50-DN300 PN25، تشكيل متكامل من 304 | DN50-DN300، ثني بارد بدون لحامات من 304 | DN50-DN300، لحام 304 + تخليل وتخميل | مادة FKM، مقاومة للأحماض، مقاومة للحرارة حتى 200°C | M16-M24، فولاذ مقاوم للصدأ 304 مضاد للالتصاق |
| المادة | 304 | 304 | 304 | مطاط EPDM | 304 stainless steel |
| الدرجة | — | — | — | — | — |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تشكيل متكامل من 304 | ثني بارد بدون لحامات من 304 | لحام 304 + تخليل وتخميل | مقاومة للأحماض، مقاومة للحرارة حتى 200°C | فولاذ مقاوم للصدأ 304 مضاد للالتصاق |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2um.
- ضع مركب مانع للتآكل للمفاصل مصنف من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل مع البيانات البيئية.
- اختبر السحب لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من عتبة القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ركب عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبتات غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3mm. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح به لفقدان الشد: 15%.
الخطة ج · تجهيزات أنابيب متطرفة من الفولاذ المقاوم للصدأ المزدوج 2205
C5-M متطرف حسب ISO 12944-2
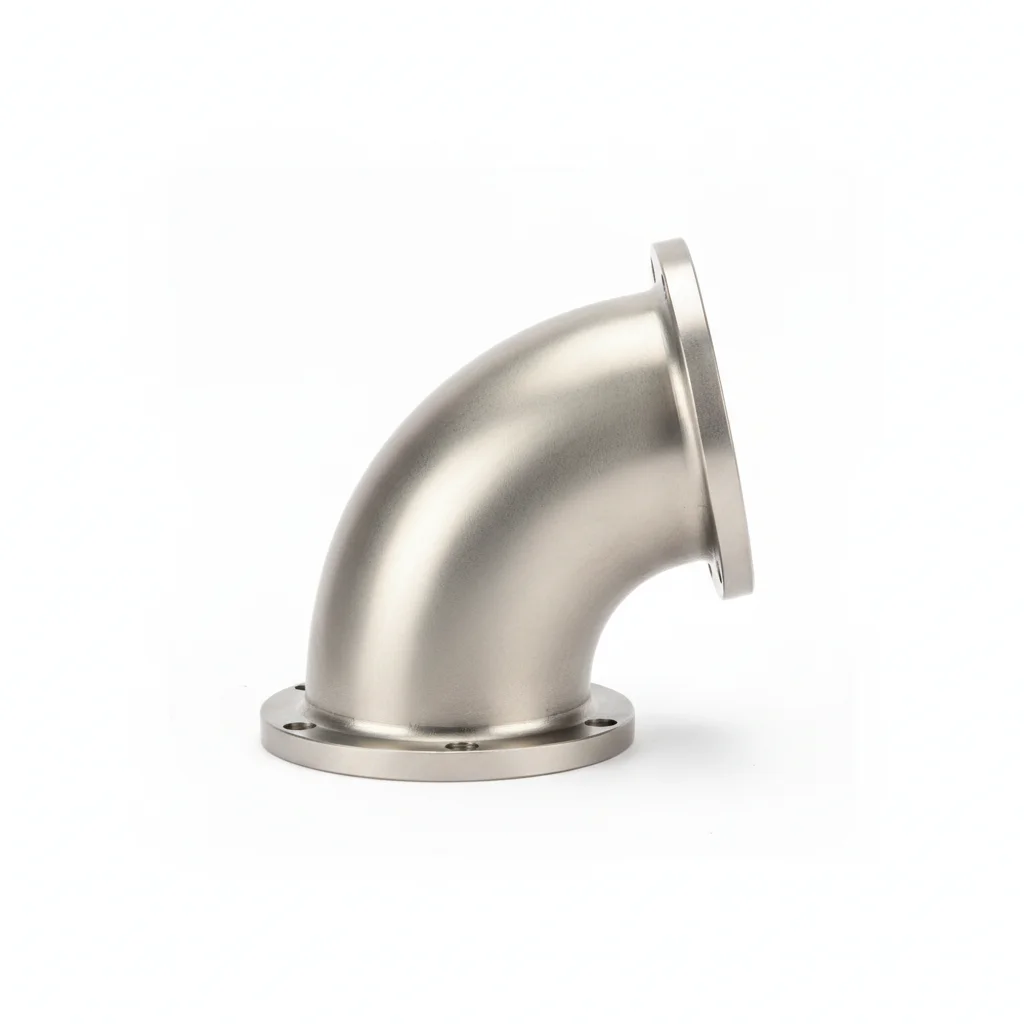
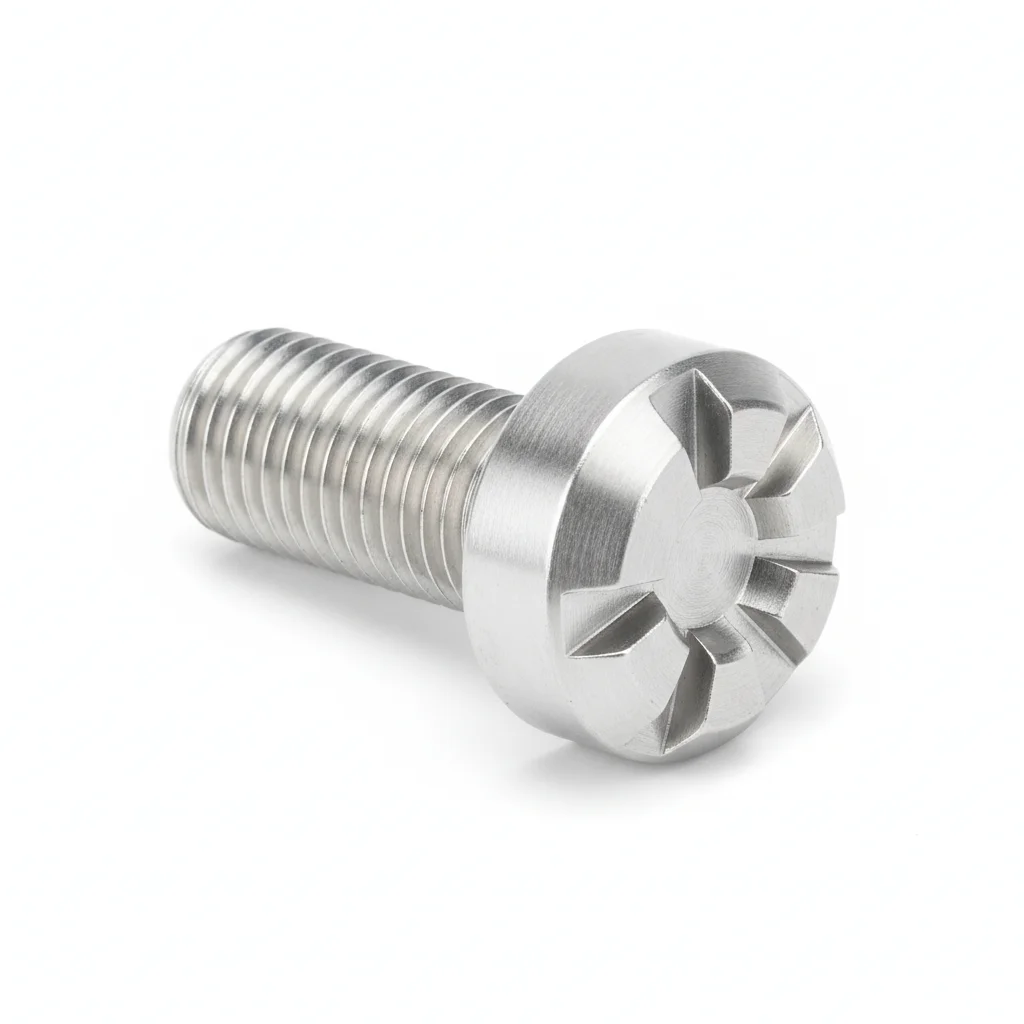
| شفة | كوع مقاوم للتآكل | نقطة تقوية معززة | حشية ملفوفة حلزونياً | برغي سبيكة خاص | |
|---|---|---|---|---|---|
| المواصفة | DN50-DN300 PN40، تشكيل وتشغيل آلي من 2205 | DN50-DN300، بطانة سيراميك 2205+Al2O3 | DN50-DN300، تشكيل متكامل من 2205 + لوحة تقوية | 316L + جرافيت مرن، مقاومة ضغط 10MPa | Inconel 625، مقاوم للتآكل ودرجات الحرارة العالية |
| المادة | 2205 | 2205 | 2205 | مطاط EPDM | — |
| الدرجة | — | — | — | — | — |
| التشطيب | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 | HDG >=55um حسب ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تشكيل وتشغيل آلي من 2205 | بطانة سيراميك 2205+Al2O3 | تشكيل متكامل من 2205 + لوحة تقوية | مقاومة ضغط 10MPa | مقاوم للتآكل ودرجات الحرارة العالية |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6um.
- ضع مركب مضاد للتآكل من الدرجة البحرية مصنف من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام مشد هيدروليكي. تحقق PMI لعينة 10%. وثّق لتدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام المخترق الصبغي. استبدل أي قطعة تظهر مؤشرات تشقق.
- ضع مانع تسرب وقائي حسب المواصفات. ركّب أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. ينفصل الوصل خلال السنة الأولى تحت ظروف التشغيل. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثّق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهراً. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي برغي أقل من 80% من العزم المحدد. استبدل البراغي التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن الحالة. وثّق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
دليل الاختيار
كيف تختار حل تجهيزات أنابيب التصريف بناءً على جودة المياه؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| مياه نظيفة/جودة مياه متعادلة، درجة حرارة عادية | الخطة A وصلات أنابيب الصرف القياسية Q235B (الأقل تكلفة) | Q235B مجلفن بالغمس الساخن + حشية EPDM بصلابة شور 70A؛ DN50-DN300 PN16؛ C3 داخلي حسب ISO 12944-2 |
| مياه منجم حمضية pH3-5 / بيئة أكّالة | الخطة B وصلات أنابيب للخدمة الشاقة من الفولاذ المقاوم للصدأ 304 (مقاومة للأحماض، عمر طويل) | تشكيل بالطرق متكامل 304 + حشية مطاط فلوري FKM (مقاومة للأحماض، درجة حرارة 200°C)؛ DN50-DN300 PN25؛ C4 قاسٍ حسب ISO 12944-2 |
| حمض قوي pH<3/محتوى رمل عالٍ/ضغط عالٍ | الخطة C وصلات أنابيب فائقة من الفولاذ المقاوم للصدأ المزدوج 2205 (تقليل خسائر التوقف) | 2205 مزدوج قيمة PREN >35 + بطانة سيراميك Al2O3؛ DN50-DN300 PN40؛ حشية حلزونية ملفوفة 316L (غرافيت مرن، 10MPa)؛ C5-M فائق حسب ISO 12944-2 |
المعايير المرجعية
الأساس الفني والمعايير المرجعية
شفاه أنابيب فولاذية ملحومة مسطحة
علامة سلامة منتجات التعدينأنبوب تصريف منجم الفحم
شفاه الأنابيبتجهيزات أنابيب فولاذية ملحومة تناكبية النوع والمعلمات
شفاه أنابيب فولاذيةشفاه أنابيب فولاذية (سلسلة PN)
معيار الشفةالمواصفة القياسية لألواح وصفائح وشرائط الفولاذ المقاوم للصدأ الكرومي والكرومي-نيكل (معيار المواد 304/2205)
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
معلقات الأنابيباتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
موضوع ذو صلة
شماعات الأنابيبموضوع ذو صلة
أجهزة المضخة الغاطسةما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →