
معلقات الأنابيب لتجفيف المناجم: مقارنة المواد والطلاءات
اختر دعامة الأنابيب المناسبة لظروف الصرف لديك: دعامات Q235B القياسية للمياه النظيفة، أو الفولاذ المقاوم للصدأ 304 للمياه الحمضية في المناجم (الرقم الهيدروجيني 3-5)، أو دعامات NM400 القصوى للأحماض القوية (الرقم الهيدروجيني <3) والمحتوى العالي من الرمال. قارن سعة الحمولة، ومقاومة التآكل، وعمر الخدمة.
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
براغي التمدد لدعامات الأنابيب تحت الأرض تنخلع تحت الاهتزاز
إجراءات التصحيح
الخطر-02
التآكل يسبب تدهور قدرة تحمل قضيب التعليق
إجراءات التصحيح
الخطر-03
تآكل الطلاء المضاد للتآكل يؤدي إلى صدأ مشبك الأنابيب وتدهور قدرة التحميل
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية في اختيار علاقات الأنابيب لتجفيف المناجم
يعتمد الاختيار بين علاقات الأنابيب المصنوعة من Q235B والفولاذ المقاوم للصدأ 304 وNM400 على كيمياء الماء والأحمال الميكانيكية. في حين أن مقاومة التآكل أمر بالغ الأهمية، فإن الاهتزاز الناتج عن بدء وإيقاف المضخات يمكن أن يسبب خلع براغي التمدد وتدهور قدرة التحمل. يسلط الجدول أدناه الضوء على الاختلافات الهندسية الأكثر إغفالًا
ما يجب التحقق منه
- 1علاقات Q235B المجلفنة بالغمس الساخن: مناسبة للمياه النظيفة/الأس الهيدروجيني المتعادل، لكن معدل التآكل يصل إلى 0.0t إلى 1
- 2علاقات الفولاذ المقاوم للصدأ 304: تقاوم مياه المناجم الحمضية (الأس الهيدروجيني 3-5) بعمر خدمة يتراوح بين 10-15 سنة، ولكنها تتطلب مجموعات براغي مانعة للالتصاق لمنع الاحتكاك
- 3فولاذ NM400 المقاوم للتآكل مع بطانة سيراميكية: مصمم للأس الهيدروجيني أقل من 3 ومحتوى رملي مرتفع، ولكن يجب أن تكون مادة البرغي من Inconel 625 لتجنب التآكل
- 4خطر خلع براغي التمدد: تحت الاهتزاز (1-5 هرتز)، يمكن أن ترتخي براغي M12 بعد 10^4 دورة (3-6 أشهر)؛ حدد درجة 8.8 مع طلاء Dacromet وأعد ربطها بانتظام
- 5تآكل طلاء مشبك الأنابيب: بعد عامين، يمكن أن يصل معدل تآكل الطلاء إلى 30%، مما يقلل سعة التحميل من 40kN إلى 28kN؛ حدد وسادات مطاطية أو بولي يوريثان لتخفيف الاهتزاز
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| الأس الهيدروجيني للماء وتركيز H2S | يحدد معدل التآكل واختيار المواد؛ يفشل Q235B بسرعة في البيئات الحمضية أو التي تحتوي على H2S | اطلب تقرير تحليل المياه؛ حدد درجة المادة بناءً على الأس الهيدروجيني ومستويات H2S |
| تردد الاهتزاز وسعته | يسبب خلع براغي التمدد وارتخاء السحابات؛ يؤثر على فترات الصيانة | — |
| سمك الطلاء ومقاومة التآكل | الطلاءات الرقيقة أو اللينة تتآكل بسرعة، مما يعرض المعدن الأساسي للتآكل ويقلل قدرة التحمل | حدد الجلفنة بالغمس الساخن بسمك لا يقل عن 55 ميكرومتر وفقًا لمعيار ISO 1461؛ للظروف الكاشطة، فكر في بطانات سيراميكية أو بولي يوريثان |
| درجة البرغي وطلاء مقاومة التآكل | براغي درجة 8.8 مع طلاء Dacromet تقاوم التآكل وتحافظ على الشد المسبق تحت الاهتزاز | حدد درجة البرغي (مثل 8.8) والطلاء (Dacromet أو مانع الالتصاق للفولاذ المقاوم للصدأ) |
تقديرات عمر الخدمة مبنية على الظروف النموذجية؛ العمر الفعلي يعتمد على كيمياء الماء الخاصة بالموقع ودرجة الحرارة وتكرار الصيانة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
الحوامل المطلية بالزنك: نافذة العمر عند pH 5.5–12
جلفنة الخطة A بالغمس الساخن ليست طلاءً لمرة واحدة ويُنسى — للزنك نافذة خدمة محددة لقيم pH وحدود للكلوريد، لذا افحص مياه المنجم قبل تثبيت مخطط مكافحة تآكل الفولاذ.
نافذة pH للزنك ونسبة العمر البالغة ~5× عند pH 3.5 مقابل pH 2.5 مأخوذتان من منحنى pH الخاص بجمعية الجلفنة الأمريكية (منقول)؛ عبارة "لبضع سنوات فقط عند pH 3–5.5" هي الصياغة النوعية للمصدر دون ذكر رقم محدد للسنوات.
المرجع الفني للقطاع
من مطرقة الماء عند تشغيل/إيقاف المضخة إلى الانهيار التسلسلي للحوامل
صدمات تشغيل/إيقاف المضخات ومطرقة الماء تُبقي أنابيب نزح المياه مهتزة باستمرار؛ تمتد السلسلة من مشبك الأنبوب وصولاً إلى اقتلاع المرساة.
- 1المضخات الغاطسة معلقة في حوض التجميع وتتأرجح مع كل عملية تشغيل/إيقاف؛ مضخات الطرد المركزي في قاعة المضخات الرئيسية تعمل باستمرار — صدمات التشغيل/الإيقاف ومطرقة الماء تُبقي أنبوب التصريف مهتزًا
- 2ينتقل الاهتزاز عبر مشبك الأنبوب على شكل U وقضيب التعليق إلى المراسي المثبتة في الخرسانة — المشبك هو الحلقة الأولى في مسار الانتقال
- 3تعمل المرساة حركة ترددية ضد جدار الثقب، وتنخفض قوة التثبيت سنة بعد سنة، وتفشل المراسي التوسعية العادية أولاً تحت الاهتزاز المستمر
- 4فشل حامل واحد يضاعف الحمل على الحوامل المجاورة ← اقتلاع تسلسلي ← يفقد مقطع الأنبوب كامل دعمه
- 5تحمل المضخات احتياطيًا نظاميًا (المضخات العاملة تصرف تدفق 24 h الطبيعي خلال 20 h، والقدرة الاحتياطية ≥70%، مع خطي أنابيب مزدوجين)، لكن وصلات الأنابيب لا تملك أي احتياطي — فقدان امتداد حامل يعني فقدان مسار تصريف فعليًا
لم يُعثر على أطياف اهتزاز كمية (التردد/السعة) للأنابيب تحت الأرض في الأدبيات المتاحة وسُجلت كفجوة معرفية في قاعدة المعرفة؛ لا تُذكر أرقام في هذه السلسلة؛ الخطوتان 3–4 هما آلية نوعية.
المرجع الفني للقطاع
حوامل 304: أربع نقاط ضعف — الشق، الكلوريد العالي، الالتحام اللولبي، الاقتران الغلفاني
فولاذ 304 في الخطة B لا يعني التركيب والنسيان — شريط المشبك حول الأنبوب وجذور اللولب هي مواقع شقّية، ويضيف الكلوريد العالي والالتحام اللولبي والاقتران الغلفاني ثلاثة أفخاخ إضافية.
- تآكل الشق في المرتبة الأولى: شريط المشبك حول الأنبوب وجذور اللولب شقوق مغلقة — يتحمل 304 مع وجود شق نحو 100 ppm من الكلوريد و316 نحو 2000 ppm (رقم من نشرة الشركة المصنعة)؛ يجب أن يفترض اختيار الدرجة وجود شق، وليس سطحًا حرًا
- حد الكلوريد مع الحرارة: عند 60 °C مع 250 ppm Cl⁻ يصمد 316 بينما لا يصمد 304 — تتوقف الخطة B عند المياه الحمضية العادية؛ مياه المناجم عالية الكلوريد تتطلب الانتقال مباشرة إلى 316L أو الدوبلكس
- الالتحام اللولبي: تلتحم لولبات الفولاذ المقاوم للصدأ الأوستنيتي على البارد تحت ضغط تلامس عالٍ فلا يمكن شدها ولا فكها — تحت الأرض يعني ذلك غالبًا القطع الإتلافي؛ حافظ على معجون منع الالتحام لحوامل 304، أو ركّب صواميل من البرونز الألومنيومي
- الخلط الغلفاني: مسامير/مشابك 304 على قضبان أو فلنجات من الفولاذ الكربوني تجعل جانب الفولاذ هو الأنود فيتآكل أولًا — والعكس (مسامير فولاذ كربوني على أجزاء مقاومة للصدأ) خطأ اختيار؛ صواميل البرونز الألومنيومي على مسامير لولبية مقاومة للصدأ تركيبة مجربة
الحدود القصوى للكلوريد في الشق (304 ≈100 ppm، 316 ≈2000 ppm) مأخوذة من نشرة هندسية للشركة المصنعة، بثقة متوسطة، ولم يتم التحقق منها حرفيًا مقابل الأصل؛ الحد 60 °C/250 ppm هو قيمة إرشادية صناعية، بثقة متوسطة.
المرجع الفني للقطاع
تكرار نزح المياه يغطي المضخات فقط — تعامل مع الحوامل كعناصر غير مكررة
التكرار التنظيمي في نزح مياه المناجم يقع بالكامل على المضخات وخطوط الأنابيب الرئيسية؛ لا تظهر الحوامل والوصلات في أي قائمة تكرار — اقبل ذلك واشترِ على هذا الأساس.
تتطلب لوائح سلامة مناجم الفحم أن تصرّف مضخات التشغيل تدفق 24 h الطبيعي خلال 20 h، بسعة احتياطية ≥70%، ومضخات إصلاح ≥25%، بالإضافة إلى مجموعتين مزدوجتين من خطوط الأنابيب؛ لوحظت محطة ضخ رئيسية بولندية واحدة بها 10 مضخات حيث اشترطت اللائحة 7. لا تظهر الحوامل ووصلات الأنابيب في أي قائمة تكرار — حامل واحد فاشل يضاعف الحمل على جيرانه ويمكن أن يسقط مجازًا، ومسار تصريف واحد مفقود يمكن أن يدفع إزالة التدفق إلى ما بعد النافذة القانونية. تتبع ممارسة المشتري ثلاث قواعد: حساسية الجودة للوصلات تتقدم على حساسية السعر؛ يبدأ الاختيار بتقرير المياه (pH، Cl⁻، TDS، المواد الصلبة) قبل تثبيت شريحة المادة (8.8 HDG ↔ 316L ↔ duplex)؛ ويرافق فحص الحوامل/الوصلات نافذة عمرة المضخات — المضخات التي تُبقى أكثر من 20,000 h دون عمرة تفقد 20–27% من الكفاءة، لذا فإن اقتصاديات الدورة موثقة — مع فحوصات الشق بجدول أخذ عينات بدل انتظار حدوث تسريب.
الأرقام التنظيمية (20 h / ≥70% / ≥25% / خطا أنابيب مزدوجان) من المادة 315 من لوائح سلامة مناجم الفحم (سارية من 2026-02-01)؛ عدد 7 مقابل 10 البولندي وأرقام 20,000 h / 20–27% للكفاءة من ورقة طاقة لمحطة ضخ من AGH — جميعها موثقة، دون تقديرات حجم في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · دعامات الأنابيب القياسية Q235B | B · الخطة ب · دعامات ثقيلة من الفولاذ المقاوم للصدأ 304 | C · الخطة ج · دعامات فولاذ NM400 فائقة المقاومة للتآكل | |
|---|---|---|---|
| 1. قضيب التعليق | |||
| المواصفة | M10-M20، Q235B مجلفن بالغمس الساخن | M12-M24، سن كامل 304 | M16-M30، تقوية متكاملة + تقسية منخفضة الحرارة |
| المادة | Q235B | 304 | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. مشبك الأنابيب على شكل U | |||
| المواصفة | DN50-DN300، Q235B مختوم | DN50-DN300، صب دقيق 304 | DN50-DN300، NM400 + بطانة سيراميكية Al2O3 |
| المادة | Q235B | 304 | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 3. الذراع المتقاطع | |||
| المواصفة | L50×5-L100×10، زاوية فولاذية Q235B | [10-[16، ملحوم من قناة فولاذية 304 | عارضة H HW150×150، ملحومة NM400 |
| المادة | Q235B | 304 | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 4. وسادة مطاطية لامتصاص الاهتزازات | |||
| المواصفة | EPDM صلابة شور 60A، سمك 10 مم | بولي يوريثان 80A، مقاوم للأحماض والزيوت | ألومينا مقواة بـ ZrO2، معامل احتكاك <0.1 |
| المادة | EPDM | بولي يوريثان | — |
| الدرجة | صلابة شور 60A | — | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 5. برغي التمدد | |||
| المواصفة | M12-M16، درجة 8.8 بطلاء Dacromet | M12-M20، فولاذ مقاوم للصدأ 304 مانع للالتصاق | Inconel 625، مقاوم للتآكل ودرجات الحرارة العالية |
| المادة | — | فولاذ مقاوم للصدأ 304 | — |
| الدرجة | درجة 8.8 | — | — |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
كيف تختار حل الدعم بناءً على ظروف التصريف؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| مياه نظيفة / جودة مياه متعادلة، درجة حرارة عادية | الخطة A دعائم الأنابيب القياسية Q235B (أقل تكلفة) | Q235B مجلفن بالغمس على الساخن + وسادة مطاطية EPDM بصلادة شور 60A؛ مناسب لخطوط الصرف التقليدية DN50-DN300؛ C3 حسب ISO 12944-2 |
| مياه منجم حمضية pH 3-5 / بيئة رطبة أكّالة | الخطة B دعائم شديدة التحمل من الفولاذ المقاوم للصدأ 304 (عمر طويل مقاوم للأحماض) | 304 لولبة كاملة + وسادة بولي يوريثان 80A (مقاومة للأحماض والزيوت)؛ قدرة التحميل أعلى بنسبة 30% من الفولاذ الكربوني؛ C4 قاسٍ حسب ISO 12944-2 |
| حمض قوي pH<3 / محتوى رمل عالٍ / ضغط عالٍ | الخطة C دعائم قصوى من الفولاذ المقاوم للتآكل NM400 (تقليل خسائر التوقف عن العمل) | فولاذ مقاوم للتآكل NM400 + بطانة سيراميك Al2O3؛ وسادة ألومينا مقواة بـ ZrO2، معامل الاحتكاك <0.1؛ C5-M قصوى حسب ISO 12944-2 |
الخطة أ · دعامات الأنابيب القياسية Q235B
معيار C3 وفقًا لـ ISO 12944-2
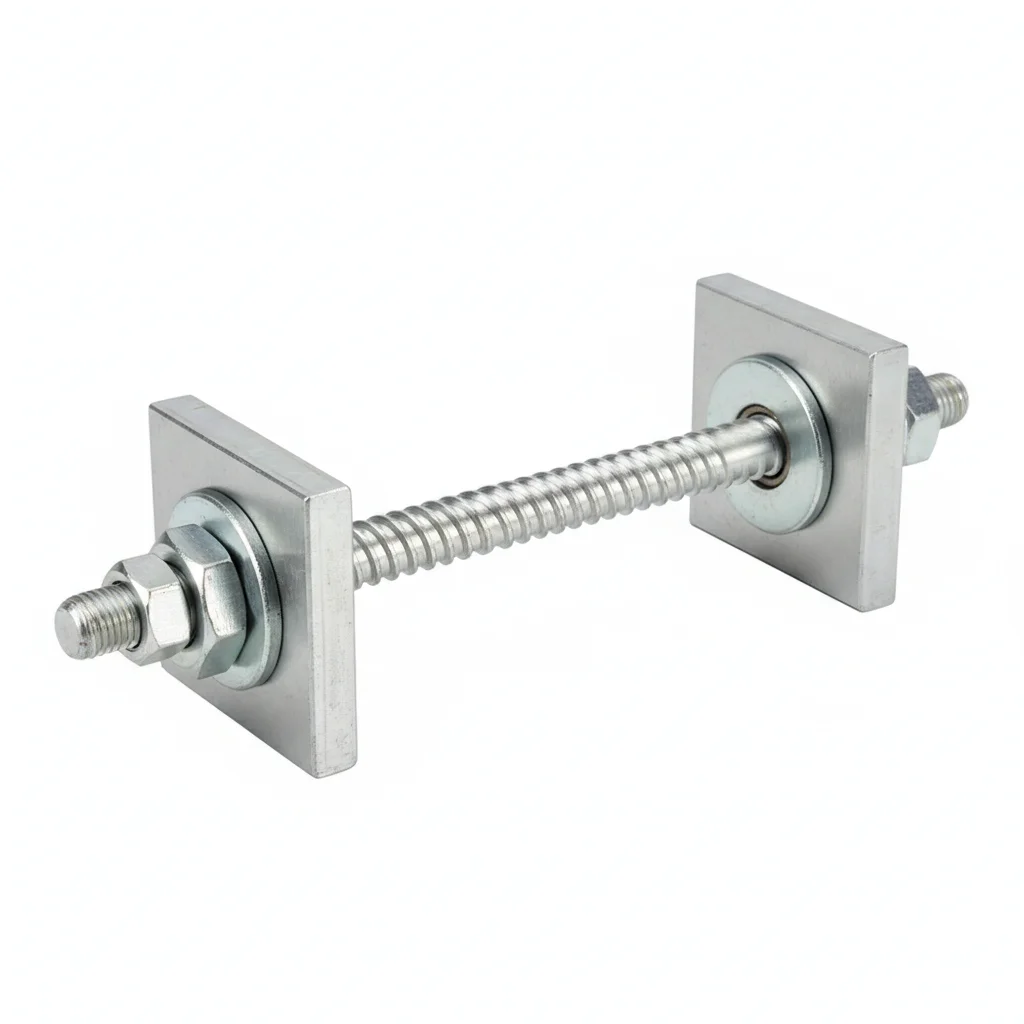
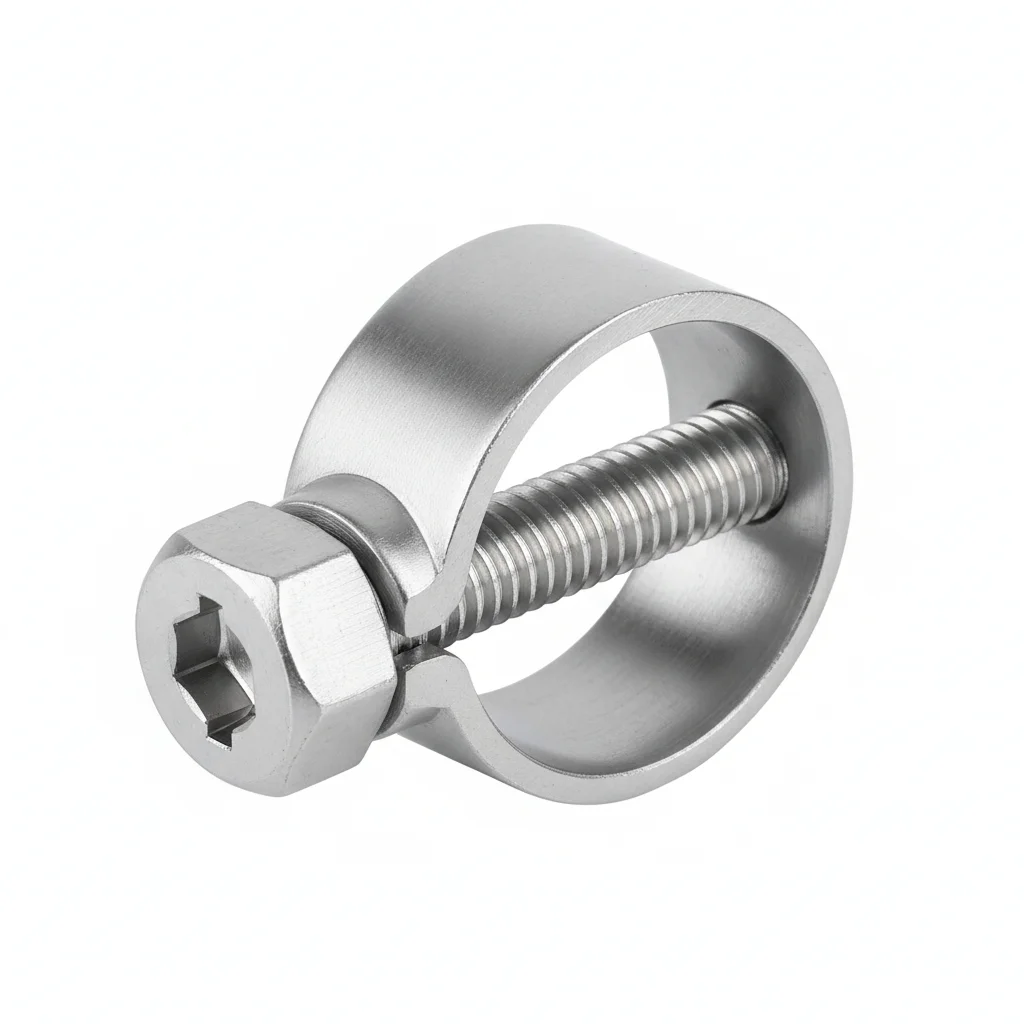
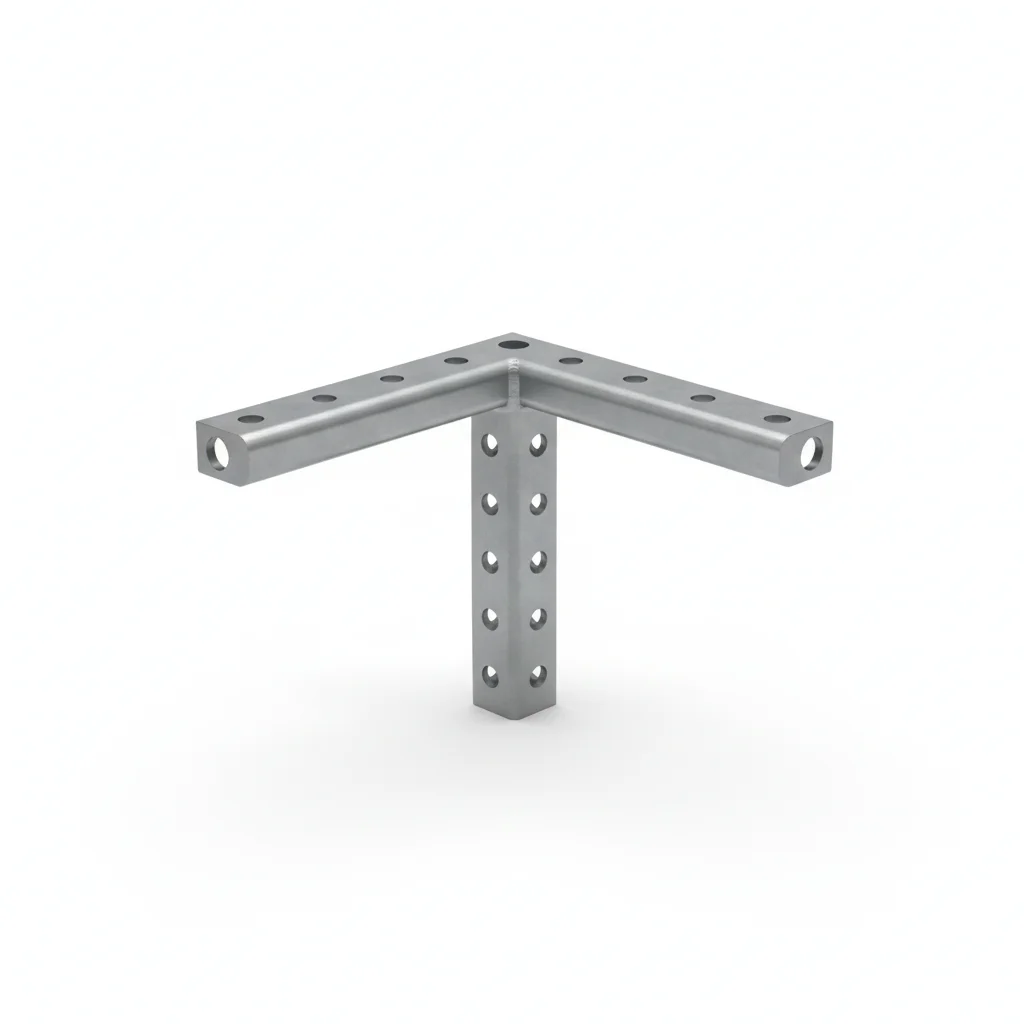
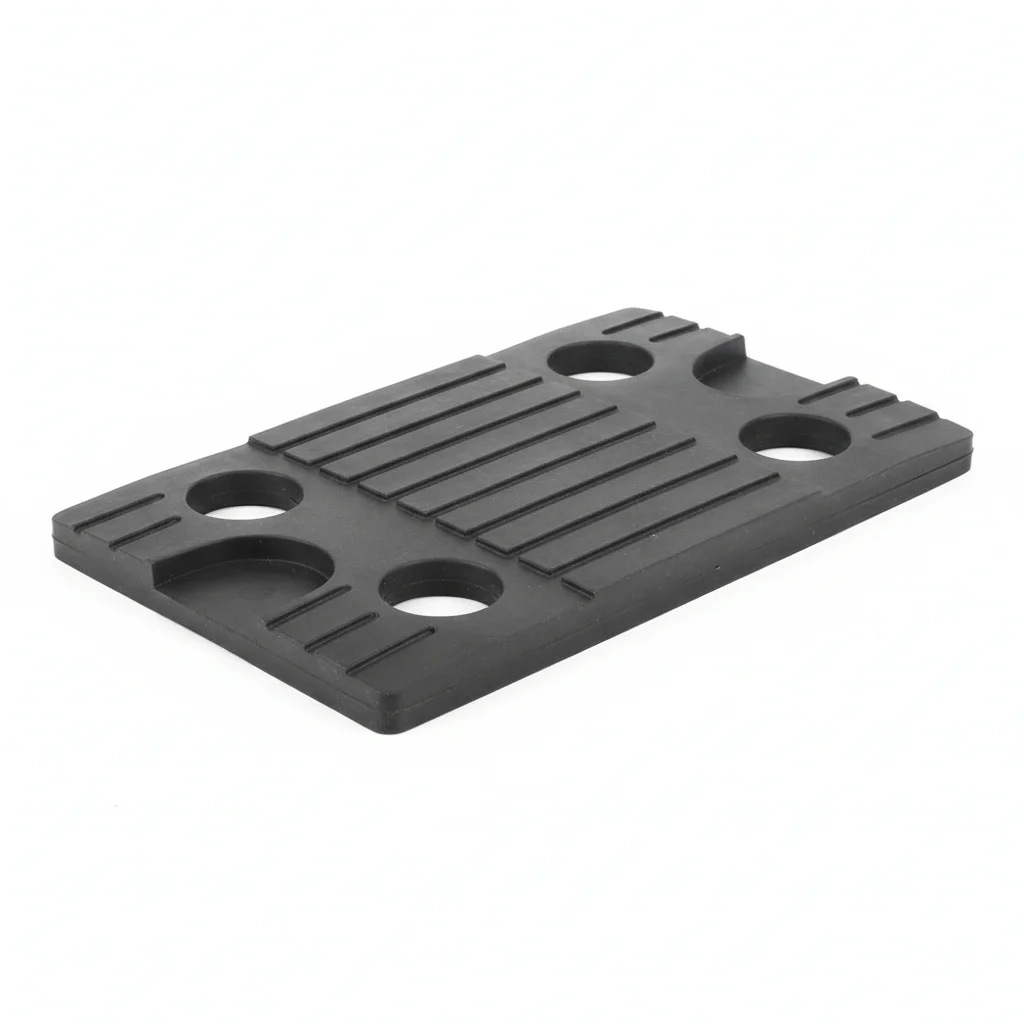
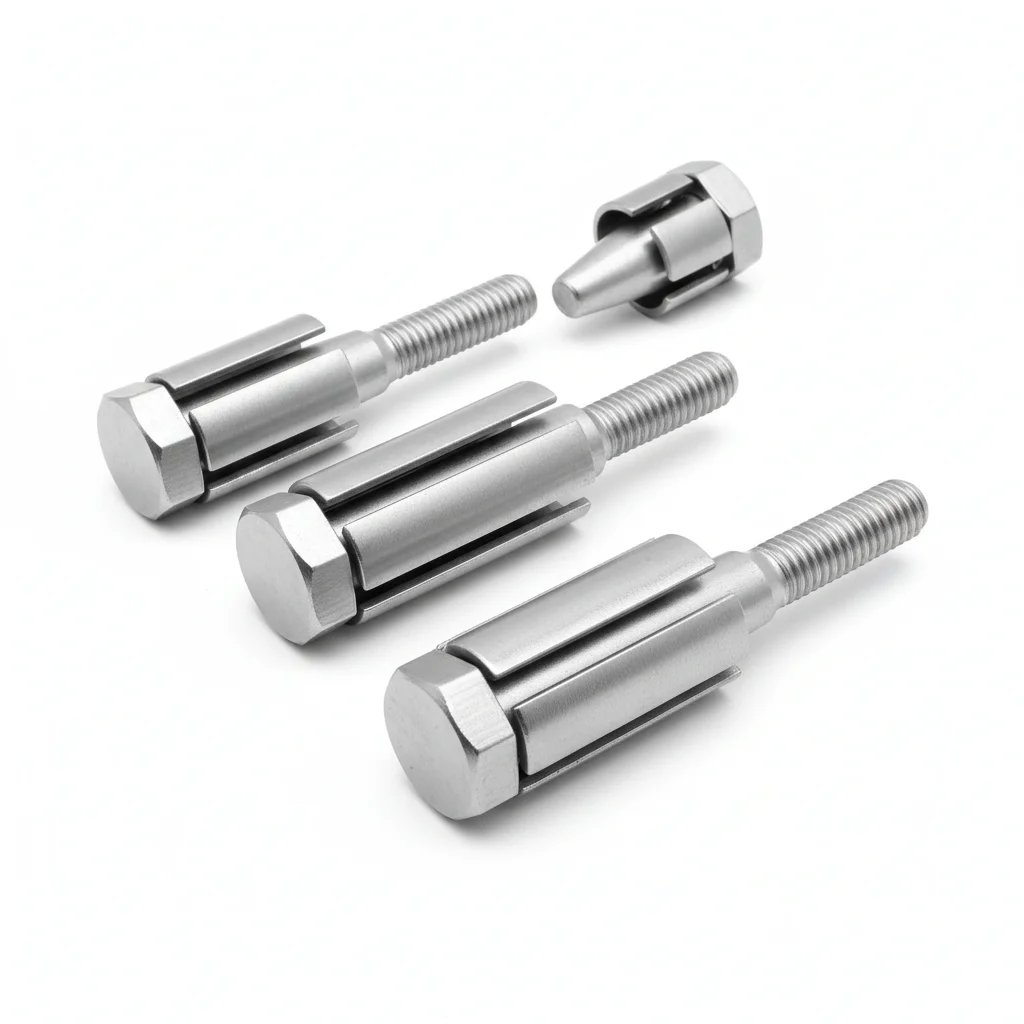
| قضيب التعليق | مشبك الأنابيب على شكل U | الذراع المتقاطع | وسادة مطاطية لامتصاص الاهتزازات | برغي التمدد | |
|---|---|---|---|---|---|
| المواصفة | M10-M20، Q235B مجلفن بالغمس الساخن | DN50-DN300، Q235B مختوم | L50×5-L100×10، زاوية فولاذية Q235B | EPDM صلابة شور 60A، سمك 10 مم | M12-M16، درجة 8.8 بطلاء Dacromet |
| المادة | Q235B | Q235B | Q235B | EPDM | — |
| الدرجة | — | — | — | صلابة شور 60A | درجة 8.8 |
| التشطيب | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 | HDG >=55um وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1، GB/T 3098.1 | ISO 898-1، GB/T 3098.1 | ISO 898-1، GB/T 3098.1 | ISO 898-1، GB/T 3098.1 | ISO 898-1، GB/T 3098.1 |
| الاستخدام | Q235B مجلفن بالغمس الساخن | Q235B مختوم | زاوية فولاذية Q235B | سمك 10 مم | درجة 8.8 بطلاء Dacromet |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة Belleville أسفل الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء الختم بالعزم. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل في ظل ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · دعامات ثقيلة من الفولاذ المقاوم للصدأ 304
C4 قاسية وفقًا لمعيار ISO 12944-2
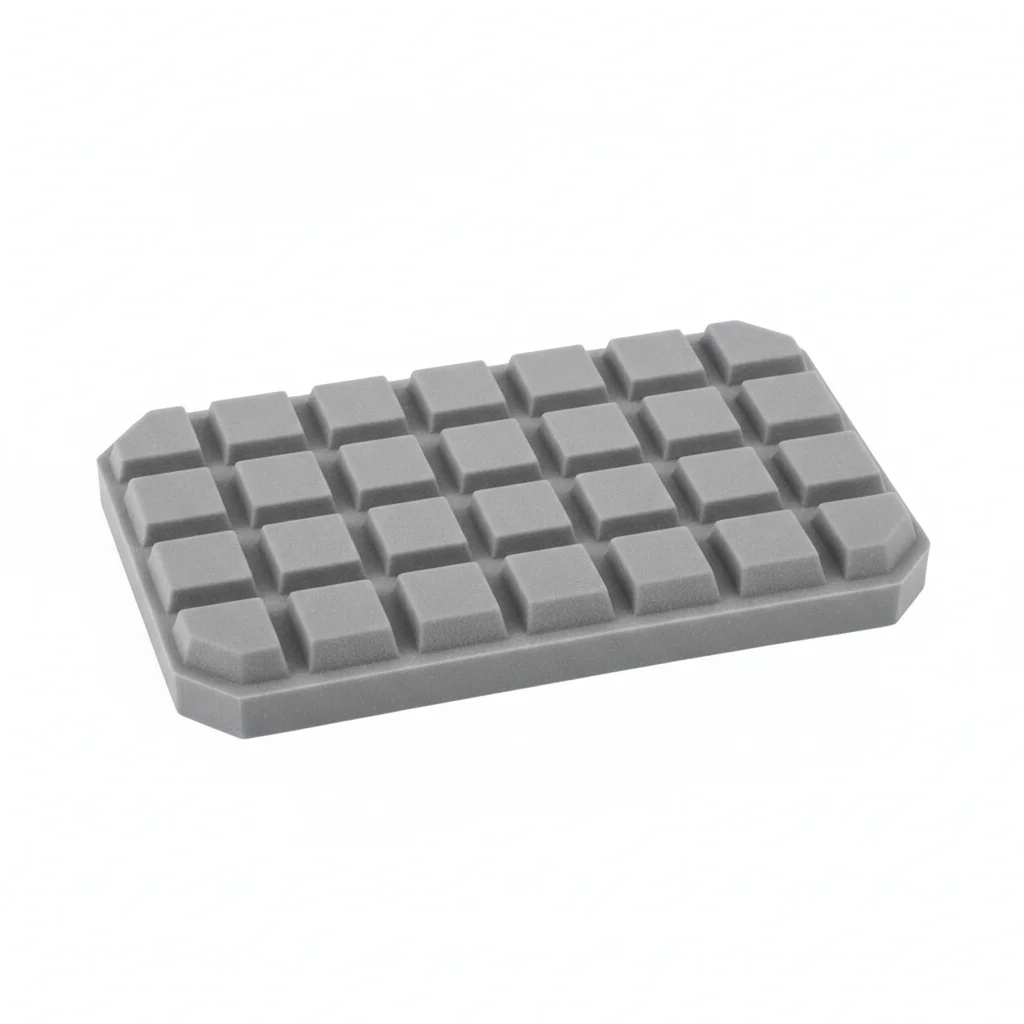
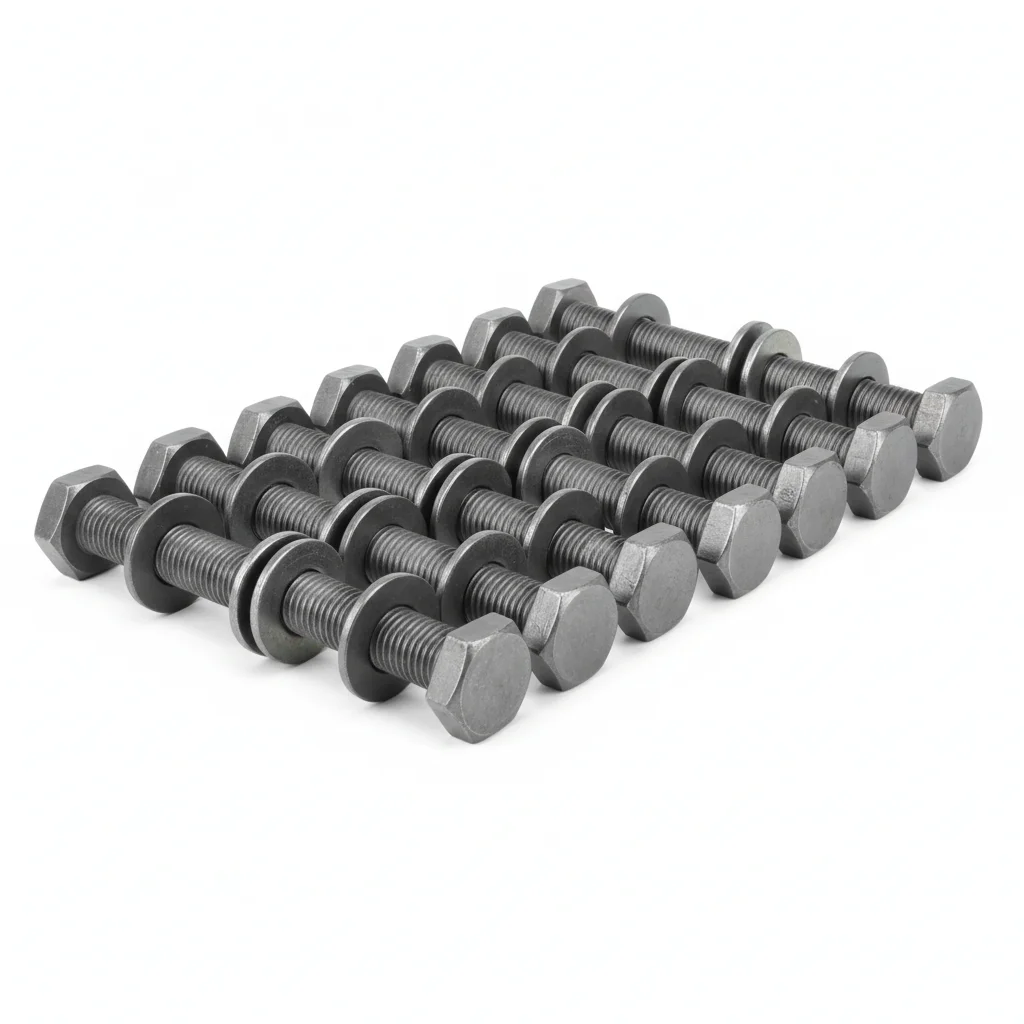
| قضيب التعليق | مشبك أنابيب مقاوم للتآكل | ذراع عرضي مقوى | وسادة تخميد الاهتزاز | طقم براغي | |
|---|---|---|---|---|---|
| المواصفة | M12-M24، سن كامل 304 | DN50-DN300، صب دقيق 304 | [10-[16، ملحوم من قناة فولاذية 304 | بولي يوريثان 80A، مقاوم للأحماض والزيوت | M12-M20، فولاذ مقاوم للصدأ 304 مانع للالتصاق |
| المادة | 304 | 304 | 304 | بولي يوريثان | فولاذ مقاوم للصدأ 304 |
| الدرجة | — | — | — | — | — |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | سن كامل 304 | صب دقيق 304 | ملحوم من قناة فولاذية 304 | مقاوم للأحماض والزيوت | فولاذ مقاوم للصدأ 304 مانع للالتصاق |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركب الوصلات المضاد للتآكل بدرجة حرارة تتراوح من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل مع البيانات البيئية.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- طبق طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت وفقًا للمواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · دعامات فولاذ NM400 فائقة المقاومة للتآكل
C5-M شديد وفقًا لمعيار ISO 12944-2
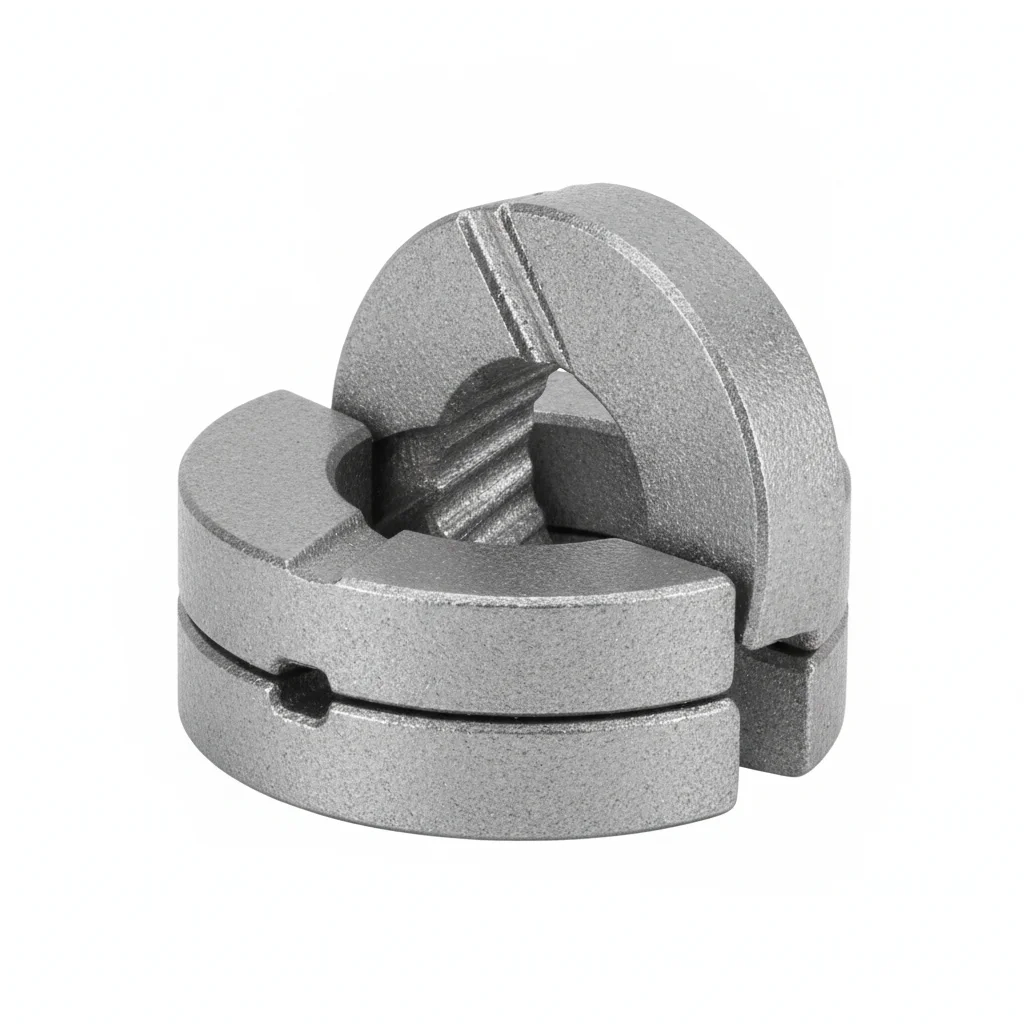
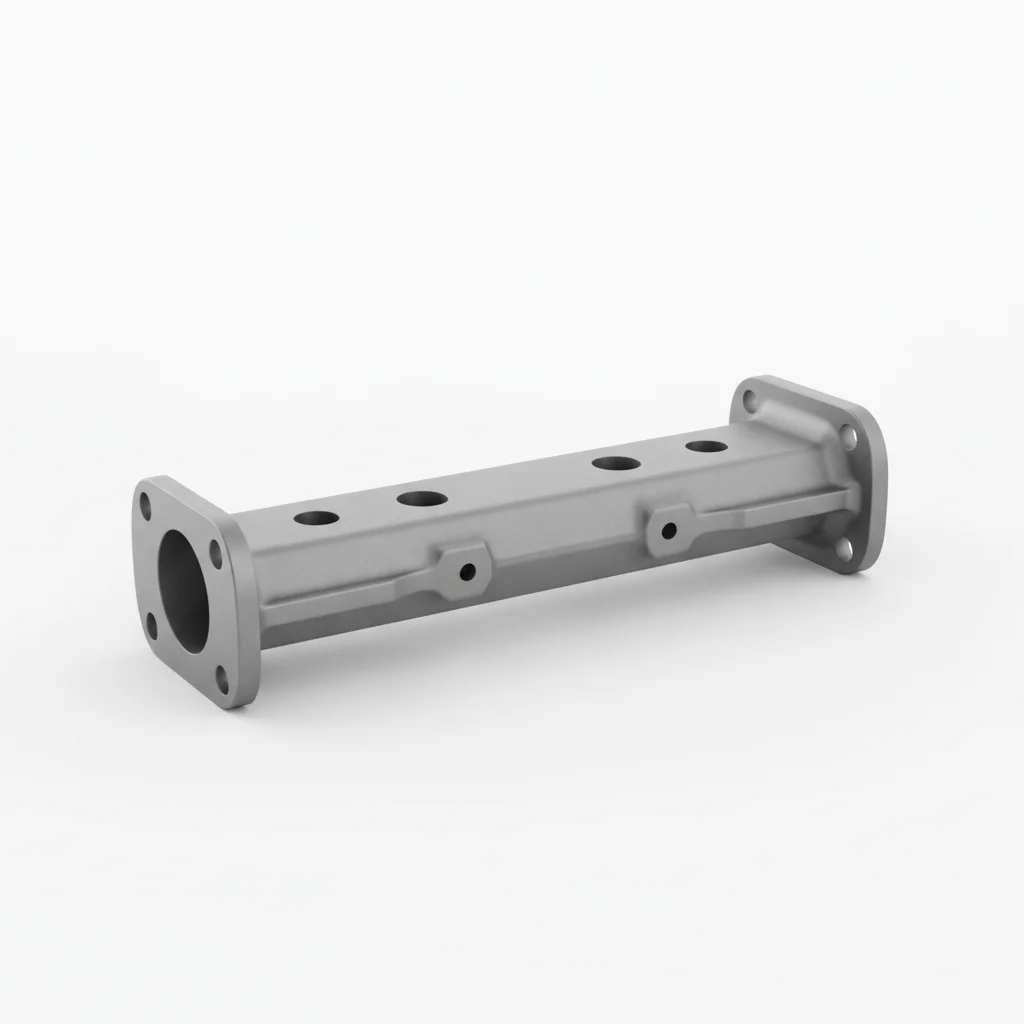
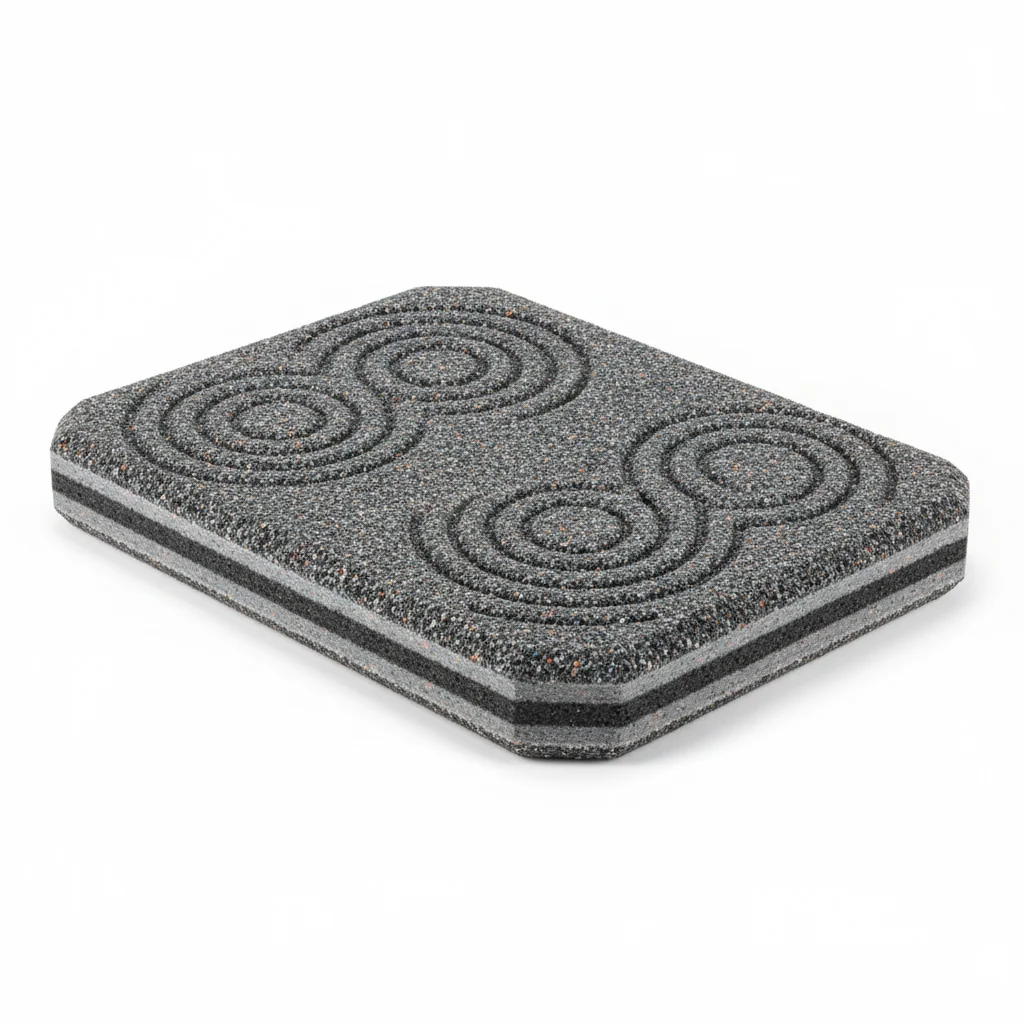
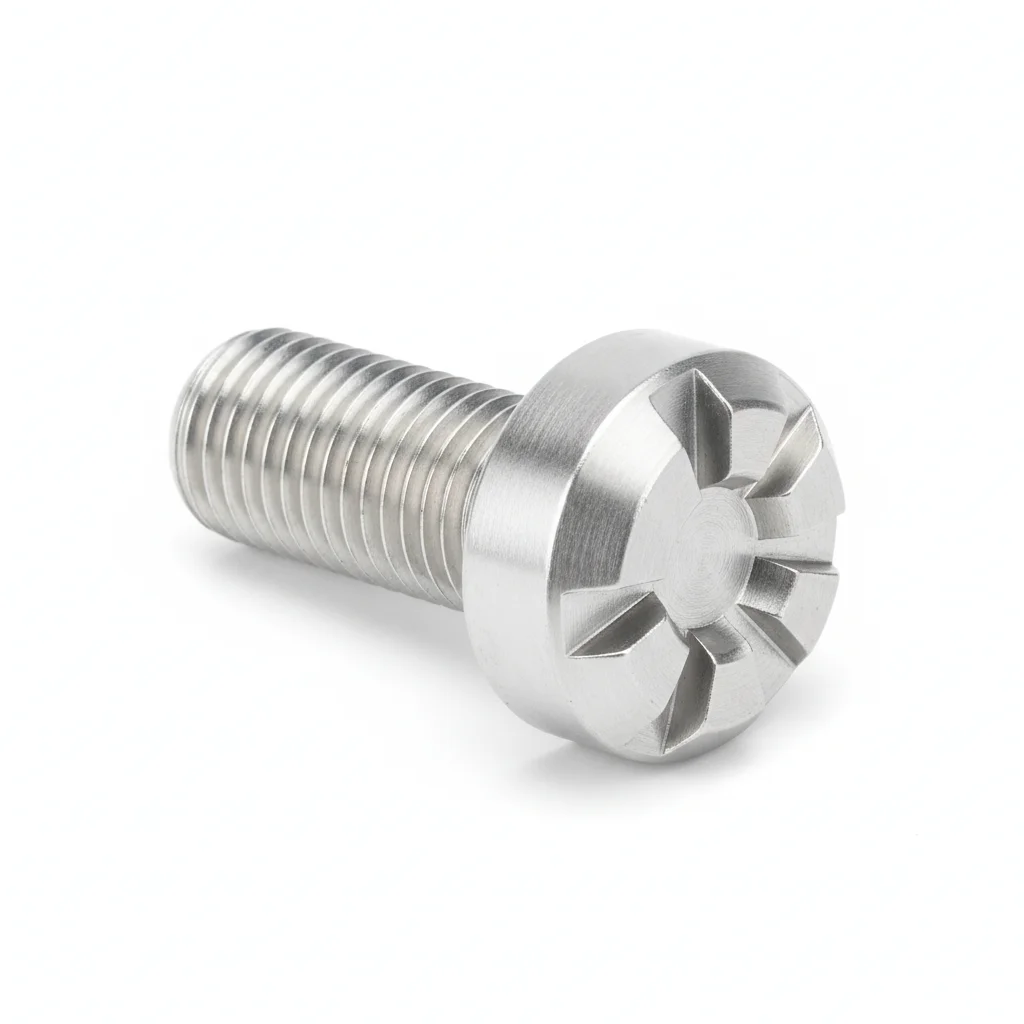
| قضيب تعليق | مشبك أنابيب مقاوم للتآكل | ذراع عرضي للخدمة الشاقة | وسادة مركبة سيراميكية | برغي سبيكة خاصة | |
|---|---|---|---|---|---|
| المواصفة | M16-M30، تقوية متكاملة + تقسية منخفضة الحرارة | DN50-DN300، NM400 + بطانة سيراميكية Al2O3 | عارضة H HW150×150، ملحومة NM400 | ألومينا مقواة بـ ZrO2، معامل احتكاك <0.1 | Inconel 625، مقاوم للتآكل ودرجات الحرارة العالية |
| المادة | — | — | — | — | — |
| الدرجة | — | — | — | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تقوية متكاملة + تقسية منخفضة الحرارة | NM400 + بطانة سيراميكية Al2O3 | ملحومة NM400 | معامل احتكاك <0.1 | مقاوم للتآكل ودرجات الحرارة العالية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- طبق مركب مقاوم للتآكل من الدرجة البحرية بتصنيف -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- طبق مادة مانعة للتسرب وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة تثبيت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبتات | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
دعامات الأنابيب والمعلقات الجزء 1: المواصفات الفنية
علامة سلامة منتجات المناجمأنبوب تصريف مناجم الفحم
دعامات الأنابيب والمعلقاتشفة الأنابيب الفولاذية (مرجع تباعد الدعامات)
دعامات الأنابيب والمعلقاترسومات قياسية لدعامات الأنابيب
الأنابيب الصناعية المعدنيةالمواصفة القياسية لألواح وصفائح وأشرطة الفولاذ المقاوم للصدأ الكروم والكروم والنيكل (معيار مادة 304)
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →