
مكونات مضخة الغاطسة: 304 مقابل 316L مقابل 2205 لمقاومة التآكل
بالنسبة لمضخات الغاطسة لتصريف مياه المناجم، يعد اختيار مادة التثبيت الصحيحة أمرًا بالغ الأهمية لمنع كسر التآكل، وفقدان الشد المسبق، وفشل الختم. قارن بين خطط المكونات 304 (للمياه النظيفة)، و316L (للأس الهيدروجيني 3-5)، و2205 (للأس الهيدروجيني أقل من 3) مع فترات صيانة محددة ومعايير فحص.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"هذه الأمور تحدث كل يوم في الخطوط الأمامية."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر تآكل برغي شفة المضخة الغاطسة في مياه المناجم الحمضية
إجراءات التصحيح
الخطر-02
تدهور عزم الربط المسبق لصامولة المضخة الغاطسة تحت درجات الحرارة والضغط العاليين
إجراءات التصحيح
الخطر-03
فشل الشيخوخة المتسارع للأختام في الوسائط المحتوية على الكلوريد
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
اختيار مواد التجهيزات لموثوقية المضخات الغاطسة
غالبًا ما تنبع أعطال تجهيزات المضخات الغاطسة في نزح المياه من المناجم من عدم توافق المواد مع كيمياء المياه. بينما يُستخدم الفولاذ المقاوم للصدأ 304 للمياه المعتدلة، فإن مياه المناجم الحمضية (الأس الهيدروجيني 3-5) تسرّع التآكل، وتركيزات الكلوريد العالية تهاجم الأختام. يوضح الجدول أدناه نقاط التحقق الرئيسية لتحديد التجهيزات التي تتوافق مع ظروف الصرف لديك
ما يجب التحقق منه
- 1للمياه الحمضية (الأس الهيدروجيني 3-5، أقل من 120 درجة مئوية): مقاومة التجهيزات المصنوعة من 316L مع حشوات مطاط الفلور للتنقر؛ حدد درجة A4-80 وقيمة PREN أكبر من 25
- 2للأحماض القوية (الأس الهيدروجيني أقل من 3) أو درجات الحرارة المرتفعة (أكثر من 120 درجة مئوية): يتطلب استخدام الفولاذ المقاوم للصدأ المزدوج 2205 مع أختام مطاط البيرفلور؛ استخدم شدادات هيدروليكية لضبط الإجهاد المسبق بدقة
- 3مضاد للارتخاء: في البيئات عالية الاهتزاز، استخدم حلقات Nordlock (نوع 316L) أو سلك قفل مزدوج (نوع 304) لمنع فقدان الإجهاد المسبق
- 4توافق الأختام: تركيز الكلوريد أكثر من 2000 جزء في المليون عند 60 درجة مئوية يتحلل NBR؛ استخدم حشوات FKM أو FFKM لتجنب الانخفاض المفاجئ في الضغط
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| الأس الهيدروجيني ودرجة حرارة الماء | يتآكل 304 بسرعة عند الأس الهيدروجيني أقل من 4؛ يقاوم 316L حتى الأس الهيدروجيني 3؛ يتعامل 2205 مع الأس الهيدروجيني أقل من 3. تؤثر درجة الحرارة على عمر الحشوات | قم بتضمين نطاق الأس الهيدروجيني والحد الأقصى لدرجة الحرارة في الاستفسار؛ اختر درجة المادة وفقًا لذلك |
| تركيز الكلوريد | تسبب الكلوريدات العالية التنقر والتشقق الناتج عن الإجهاد في 304؛ يوفر 316L و2205 مقاومة أفضل | اطلب شهادة المواد مع قيمة PREN؛ لتركيز كلوريد أكثر من 1000 جزء في المليون، استخدم 316L أو أعلى |
| درجة البرغي والمعيار | تضمن الدرجات A2-70 (304) وA4-80 (316L) وفقًا للمعيار ISO 898-1 الخواص الميكانيكية؛ الدرجات الأقل قد تؤدي إلى الكسر | حدد الدرجة (مثل A4-80) والمعيار (ISO 898-1) في أمر الشراء |
| مادة الحشوة | يفشل EPDM في الوسائط الحمضية أو عالية الكلوريد؛ يتطلب FKM/FFKM للظروف القاسية | حدد مادة الحشوة (EPDM، FKM، FFKM) بناءً على توافق السائل ودرجة الحرارة |
| دورة الصيانة والاستبدال | يتقدم فقدان الإجهاد المسبق والتآكل بمرور الوقت؛ فترات التفتيش تمنع الفشل غير المتوقع | أدرج تكرار الفحص ومعايير الاستبدال (مثل تآكل سطحي أكثر من 5%) |
جميع توصيات المواد تستند إلى الظروف الموضحة في هذه الصفحة. للحصول على بيانات خاصة بالموقع، استشر الشركة المصنعة للمضخة وقم بتحليل المياه
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
مثبتات جسم المضخة: مطابقة الدرجة لفئة المياه
تُصنَّف كل وصلة في جسم المضخة حسب فئة المياه: المياه النظيفة، ومياه المناجم الحمضية (pH 2-4.5)، والمياه عالية الملوحة / عالية المواد الصلبة، وكل فئة ترتبط بمادة وفئة خواص محددة. يوضح سلم جسم المضخة للمصنع الأصلي النمط — حديد زهر/ألمنيوم للمياه العادية، وفولاذ مقاوم للصدأ بالكامل لنطاق pH 2-10، وأطراف هيدروليكية من حديد أبيض مزدوج الطور بالإضافة إلى فولاذ مقاوم للصدأ مزدوج الطور للخدمة عالية التآكل وعالية التآكل الكيميائي؛ وتتبع درجة المثبتات فئة المضخة.
| نقطة الوصل | مياه نظيفة / محيطة (الفئة A) | مياه مناجم حمضية pH 2-4.5 (الفئة B) | مياه عالية الملوحة / عالية المواد الصلبة (الفئة C) |
|---|---|---|---|
| براغي شفة طرد المضخة | A2-70 (مجموعة أوستنيتية ISO 3506-1، فئة 70) — كافية للمياه النظيفة المحيطة؛ يجب الانتباه للتحزيز عند التجميع | A4-80 (316L، مجموعة أوستنيتية فئة 80) — عند 60 °C مع 250 ppm Cl⁻، يصمد 316 بينما 304 لم يعد يصمد | فئات المجموعة المزدوجة الطور 70/80/100 — مياه المناجم شديدة الملوحة تنتقل مباشرة إلى الفولاذ المزدوج الطور (ممارسة غرب أستراليا) |
| صامولة قفل الدافعة | A2-70 | A4-80 مع ممارسة مانع الالتصاق (اقتران مواد غير متجانسة / مركب مانع الالتصاق) | الفئة المزدوجة الطور مع حماية غلفانية (صامولة برونز ألمنيومي على مسمار من الفولاذ المقاوم للصدأ، ممارسة صناعية) |
| براغي غرفة الختم / غدة الختم الميكانيكي | A2-70 | A4-80 — مطابقة لأجسام المضخات المصنوعة بالكامل من الفولاذ المقاوم للصدأ (سلسلة المصنع الأصلي pH 2-10) | الفئة المزدوجة الطور — يجهز المصنعون الأصليون أطرافًا هيدروليكية من حديد أبيض مزدوج الطور بالإضافة إلى فولاذ مقاوم للصدأ مزدوج الطور للمياه عالية التآكل وعالية التآكل الكيميائي |
فئات الخواص (أوستنيتي 50/70/80، مزدوج الطور 70/80/100) مأخوذة من ISO 3506-1:2020 (موثّقة)؛ وحدود 60 °C + 250 ppm Cl⁻ هي قيمة إرشادية صناعية (ثقة متوسطة حسب قاعدة المعرفة)؛ وسلم جسم المضخة للمصنع الأصلي وسلسلة الفولاذ المقاوم للصدأ بالكامل لنطاق pH 2-10 هي ادعاءات من كتالوج الشركة المصنعة؛ وخطوة 904L/الفولاذ المزدوج الطور في غرب أستراليا هي ادعاء من دليل مورّد (ثقة متوسطة)؛ وممارسة البرونز الألمنيومي على الفولاذ المقاوم للصدأ هي عرف في صناعة المياه (ASSDA، موثّق). لا توجد تقديرات كمية في هذه الخانة.
المرجع الفني للقطاع
فشل سلسلة الرفع: من التآكل إلى مضخة غير قابلة للاستعادة
تتدلى المضخة الغاطسة في حوض التجميع وتكون سلسلة الرفع والأغلال ووصلات الربط هي مسار التحميل الوحيد. كل خطوة في هذه السلسلة تقترب من السقوط — والمضخة الساقطة في حوض عميق تُعتبر مفقودة فعليًا.
- 1تتدلى المضخة في حوض التجميع وتكون سلسلة الرفع والأغلال ووصلات الربط هي مسار التحميل الوحيد — تحمل هذه السلسلة عملية الرفع الكاملة لكل خدمة أو استبدال في حوض عميق
- 2تبقى الحلقات في مياه المنجم على مدار السنة وتتأرجح مع كل بدء-توقف: ترقّق التآكل بالإضافة إلى تآكل التأرجح يتراكمان بشكل غير مرئي للعين
- 3عندما تنقطع السلسلة يحدث ذلك في لحظة — تسقط المضخة في حفرة تجميع بعمق عشرات الأمتار، وتصبح غير قابلة للاستعادة فعليًا، ويجب استبدالها ببساطة
- 4تحمل المضخات تكرارًا قانونيًا (فئات التشغيل / الاحتياطي / الإصلاح بالإضافة إلى خطي الأنابيب المزدوجين)؛ بينما لا يحمل نظام التعليق أي تكرار — السلسلة المكسورة تعني فقدانًا كاملاً للخط
- 5استجابتان: الأبعاد وفق معاملات تصميم الرافعات في ASME B30.9 (السلسلة السبائكية ≥4، الحبل السلكي 5)، وفحص تآكل الحلقات والتآكل عند كل نافذة فحص للرفع — لا تنتظر حتى السقوط
معامل تصميم السلسلة السبائكية ≥4 ومعامل الحبل السلكي 5 مأخوذان من ASME B30.9-2021 (§9-1.4 / §9-2.4، موثّق)؛ وعبارة "غير قابلة للاستعادة بعد السقوط" وسلسلة الرفع التي لا يمكن الوصول إليها في حوض مغمور هي استنتاجات نوعية من قاعدة المعرفة (مصدر مجتمعي، ثقة متوسطة) دون أرقام؛ والتكرار القانوني مذكور حسب الدور فقط (فئات التشغيل/الاحتياطي/الإصلاح بالإضافة إلى خطي الأنابيب المزدوجين)، دون إعادة إنتاج بيانات البنود. لا توجد تقديرات كمية في هذه الخانة.
المرجع الفني للقطاع
نافذة صيانة رفع المضخة: أربعة فحوصات في عملية رفع واحدة
العمل على مضخة تحت الأرض يعني دائمًا رفعها أولاً — نافذة الرفع هي وقت الصيانة، لذا افحص السلسلة والجوانب الاقتصادية والأساس في تمريرة واحدة بدلاً من استهلاك وردية كاملة لاستبدال جزء واحد.
- افحص مستوى الماء قبل أي عملية رفع: عندما يكون حوض التجميع ممتلئًا تكون سلسلة الرفع خارج المتناول وتكون هناك حاجة إلى منصة عمل مرتفعة EWP أو مناول تلسكوبي — خطط للرفع قبل جدولة الصيانة
- الفحص الأول وقت الرفع هو معدات التعليق: تآكل الوصلات، وتآكل الأقفال والوصلات الرابطة — نظام التعليق هو مسار التحميل الوحيد، وسقوط المضخة في حوض عميق يعني عمليًا عدم إمكانية استعادتها
- اربط وتيرة الصيانة بالأرقام: في قاعة المضخات الرئيسية، المضخات التي تُترك لأكثر من 20,000 h دون إصلاح شامل تفقد 20-27% من كفاءتها مع ارتفاع استهلاك الطاقة بنفس الوتيرة — نافذة الإصلاح الشامل متغير اقتصادي وليست خيارًا
- أعد ربط مسامير الأساس والوصلات في نفس عملية الرفع: مسامير أساس المضخة الرئيسية من الصنف 8.8 بصامولتين مزدوجتين أو حلقات قفل (عرف هندسي)؛ لا يوجد طيف اهتزاز كمي متاح للعموم (فجوة مسجلة)، لذا تتم عمليات إعادة الفحص ضمن دورة الدورية على المضخات
فقدان الكفاءة بما يتجاوز 20,000 h / بنسبة 20-27% هو بيانات مقاسة من ورقة AGH حول طاقة محطة الضخ (موثّقة)؛ "صنف 8.8 بصامولتين مزدوجتين أو حلقات قفل" لمسامير الأساس مصنّف كعرف هندسي في قاعدة المعرفة (ثقة متوسطة)؛ وتفاصيل منصة العمل المرتفعة EWP/المناول التلسكوبي ومستوى الماء هي ممارسة ميدانية مجتمعية (ثقة متوسطة)؛ لا يوجد طيف اهتزاز كمي متاح للعموم (فجوة في قاعدة المعرفة، لا أرقام مذكورة هنا). لا توجد تقديرات للقيم في هذه الخانة.
المرجع الفني للقطاع
معدات المضخة مقابل المضخة نفسها: حدد خط التوريد أولاً
تقع معدات المضخة الغاطسة ضمن خط توريد المثبتات؛ أما المضخة نفسها فلا تقع ضمنه. حدد هذا الخط قبل طلب عرض السعر — لا تسعّر مضخة كاملة كمعدات تثبيت.
داخل النطاق (معدات من فئة المثبتات): مسامير الشفة بين جسم المضخة وشبكة الأنابيب، صامولة قفل الدفاعة، مسامير غدة الختم الميكانيكي (درجات A2/A4/دوبلكس حسب ISO 3506-1)، أجزاء نظام التعليق (سلسلة الرفع، الأقفال، الوصلات الرابطة)، مسامير أساس المضخة، وعلى نفس خط التصريف — مسامير شفة خط الأنابيب، مسامير الوصلات المحززة، وصلات نهاية HDPE / شفة الدعم وحوامل الأنابيب. تُورَّد المواد الاستهلاكية مثل الحشيات حسب نطاق الاستفسار المتفق عليه. خارج النطاق (معدات وأنظمة مخصصة): المضخات الكاملة، المحركات، التجهيزات الكهربائية المانعة للانفجار، وتصميم نظام خطوط الأنابيب. قدّم عرض السعر وفقًا لهذا الخط — تبقى معدات جسم المضخة خارج عروض أسعار الآلة الكاملة، ولا تُطلب المضخات الكاملة كمثبتات.
تتبع قوائم ما هو داخل النطاق وما هو خارجه صف الحدود في قاعدة المعرفة §5 (موثّقة)؛ المواد الاستهلاكية مثل الحشيات غير مذكورة في ذلك الصف — فجوة في مرحلة المسودة، تُترك لنطاق الاستفسار ومراجعة الدمج.
المرجع الفني للقطاع
قبول المضخة واعتمادها: أي المعايير ينبغي مطابقتها
يخضع جسم المضخة وكفاءتها وقبول أدائها وتجهيزات تعليقها كلٌّ لمعيار مختلف، واعتماد مقاومة الانفجار نظام مستقل — طابِق الكود مع الموضوع، ولا تستشهد بمعيار مسامير تثبيت الصخور لجسم المضخة.
تتبع أرقام المعايير وعناوينها القائمة الموثقة في KB §3 (للاسترشاد التنقلي فقط؛ دون إعادة إنتاج بيانات البنود)؛ وملاحظة أن MT/T 1289 يرفع الثقل الاقتصادي لأعمال التجديد والاستبدال هي إعادة صياغة لتقييم الدور الوارد في KB.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · مكونات قياسية من الفولاذ المقاوم للصدأ 304 | B · الخطة ب · معدات ثقيلة من الفولاذ المقاوم للصدأ 316L | C · الخطة ج · معدات فائقة التحمل من الفولاذ المقاوم للصدأ المزدوج 2205 | |
|---|---|---|---|
| 1. برغي شفة | |||
| المواصفة | M12-M24، A2-70 فولاذ مقاوم للصدأ 304 | M12-M24، فولاذ مقاوم للصدأ A4-80 316L | M16-M30، 2205 مشغول بالطرق والتصنيع الآلي |
| المادة | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 316L | 2205 |
| الدرجة | A2-70 | A4-80 | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 2. صامولة قفل المروحة | |||
| المواصفة | M10-M20، A2-70 فولاذ مقاوم للصدأ 304 | M10-M20، 316L + طلاء مضاد للالتصاق قائم على النحاس | M12-M24، إنكونيل 625 مقاوم للتآكل ودرجات الحرارة المرتفعة |
| المادة | فولاذ مقاوم للصدأ 304 | 316L | — |
| الدرجة | A2-70 | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 3. برغي غدة الختم الميكانيكي | |||
| المواصفة | M8-M12، A2-70 فولاذ مقاوم للصدأ 304 | M8-M16، A4-80 316L مطروق بقطعة واحدة | سيراميك Al2O3 + مغلف بـ FFKM، مقاوم للضغط 10 ميجاباسكال |
| المادة | مطاط EPDM | مطاط EPDM | مطاط EPDM |
| الدرجة | A2-70 | A4-80 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 4. حشية | |||
| المواصفة | مناسبة لشفة جسم المضخة، صلابة شور 70A | مادة FKM، مقاومة للأحماض، مقاومة لدرجة حرارة 200°C | شريحة RFID، تسجل ساعات التشغيل التراكمية |
| المادة | مطاط EPDM | مطاط EPDM | مطاط EPDM |
| الدرجة | صلابة شور 70A | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| 5. سلك مانع للارتخاء | |||
| المواصفة | سلك فولاذي مجلفن بقطر 1.6 مم، مجدول مزدوج | NL12-NL24، قفل ذاتي مزدوج، بدون صيانة | أداة خاصة، شد أولي قابل للتحكم ±3% |
| المادة | Q235B | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
كيف تختار خطة معدات المضخة الغاطسة بناءً على ظروف الصرف؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الحل | الأساس |
| مياه نظيفة / متعادلة، درجة حرارة عادية (<80°C) | الخطة A · أدوات تثبيت قياسية من الفولاذ المقاوم للصدأ 304 (الأقل تكلفة) | 304 (A2-70 per ISO 898-1) + حشية EPDM، لجودة مياه متعادلة |
| مياه منجم حمضية (pH3-5) / درجة حرارة متوسطة (<120°C) | الخطة B · أدوات تثبيت شديدة التحمل من الفولاذ المقاوم للصدأ 316L (عمر طويل مقاوم للأحماض) | 316L (A4-80 per ISO 898-1)، قيمة PREN >25، حشية FKM (مقاومة للأحماض، 200°C) |
| حمض قوي (pH<3) / درجة حرارة وضغط مرتفعان (>120°C) | الخطة C · أدوات تثبيت قصوى من الفولاذ المقاوم للصدأ المزدوج 2205 (تقليل خسائر التوقف) | فولاذ مقاوم للصدأ مزدوج 2205، قيمة PREN >35، حشية FFKM (مقاومة للحرارة 250°C) |
الخطة أ · مكونات قياسية من الفولاذ المقاوم للصدأ 304
معيار C3 وفقًا لمعيار ISO 12944-2
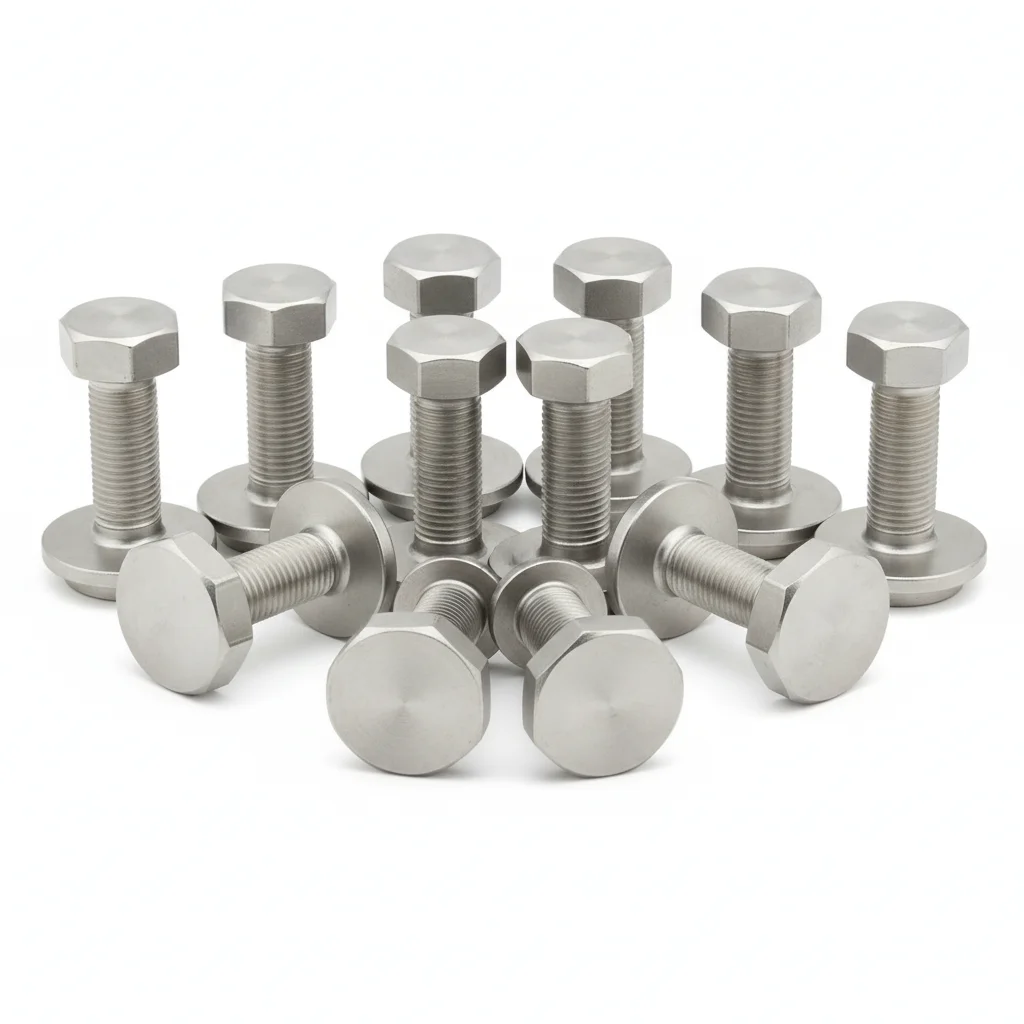

| برغي شفة | صامولة قفل المروحة | برغي غدة الختم الميكانيكي | حشية | سلك مانع للارتخاء | |
|---|---|---|---|---|---|
| المواصفة | M12-M24، A2-70 فولاذ مقاوم للصدأ 304 | M10-M20، A2-70 فولاذ مقاوم للصدأ 304 | M8-M12، A2-70 فولاذ مقاوم للصدأ 304 | مناسبة لشفة جسم المضخة، صلابة شور 70A | سلك فولاذي مجلفن بقطر 1.6 مم، مجدول مزدوج |
| المادة | فولاذ مقاوم للصدأ 304 | فولاذ مقاوم للصدأ 304 | مطاط EPDM | مطاط EPDM | Q235B |
| الدرجة | A2-70 | A2-70 | A2-70 | صلابة شور 70A | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | A2-70 فولاذ مقاوم للصدأ 304 | A2-70 فولاذ مقاوم للصدأ 304 | A2-70 فولاذ مقاوم للصدأ 304 | صلابة شور 70A | مجدول مزدوج |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع أداة التثبيت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع أدوات التثبيت للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس.
- ضع علامة طلاء مانعة للعبث على العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة تثبيت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · معدات ثقيلة من الفولاذ المقاوم للصدأ 316L
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
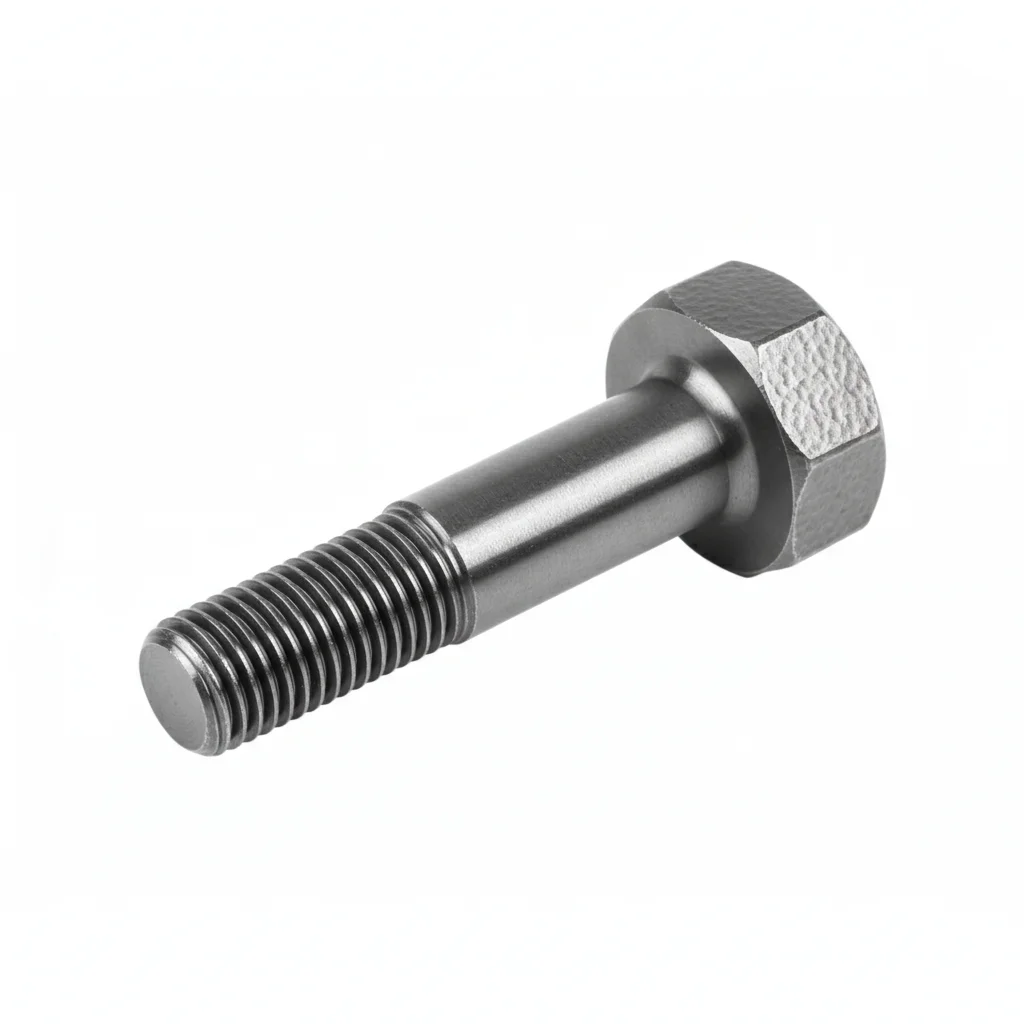
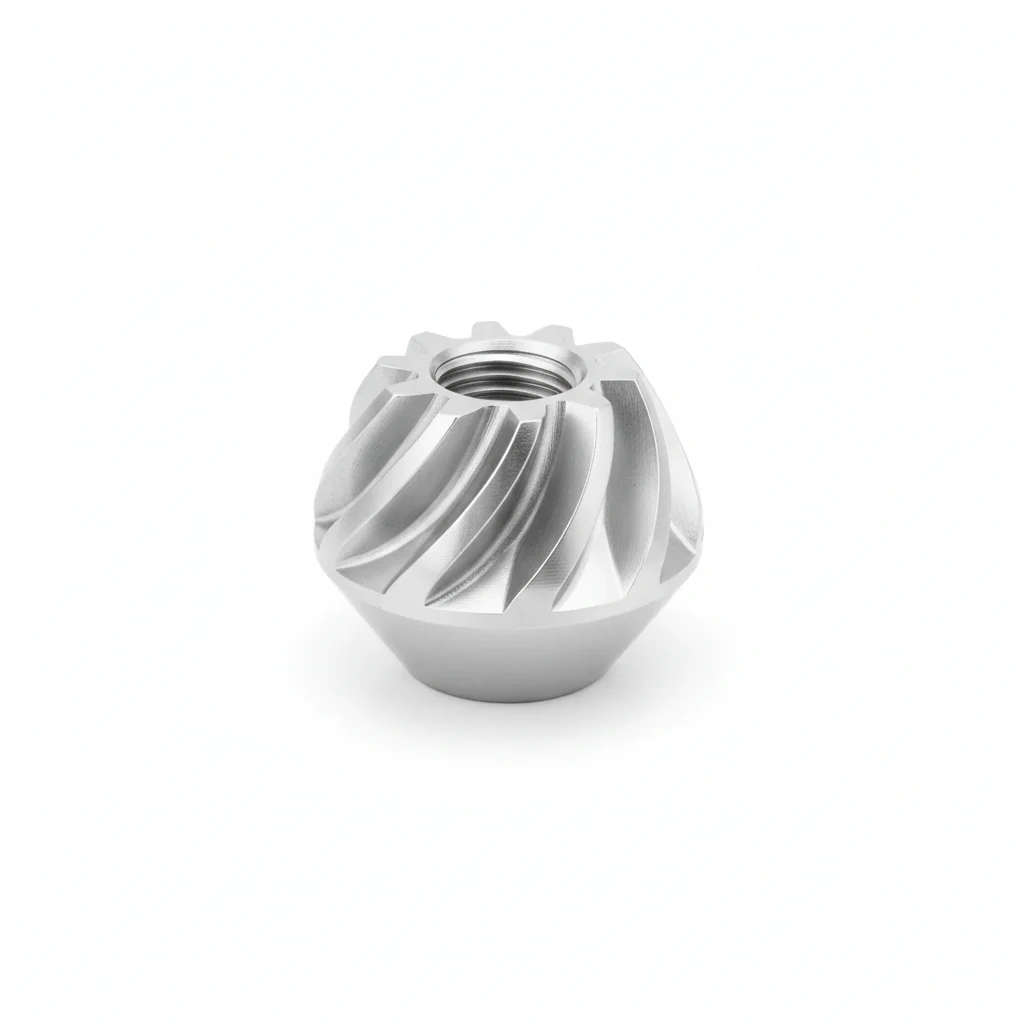
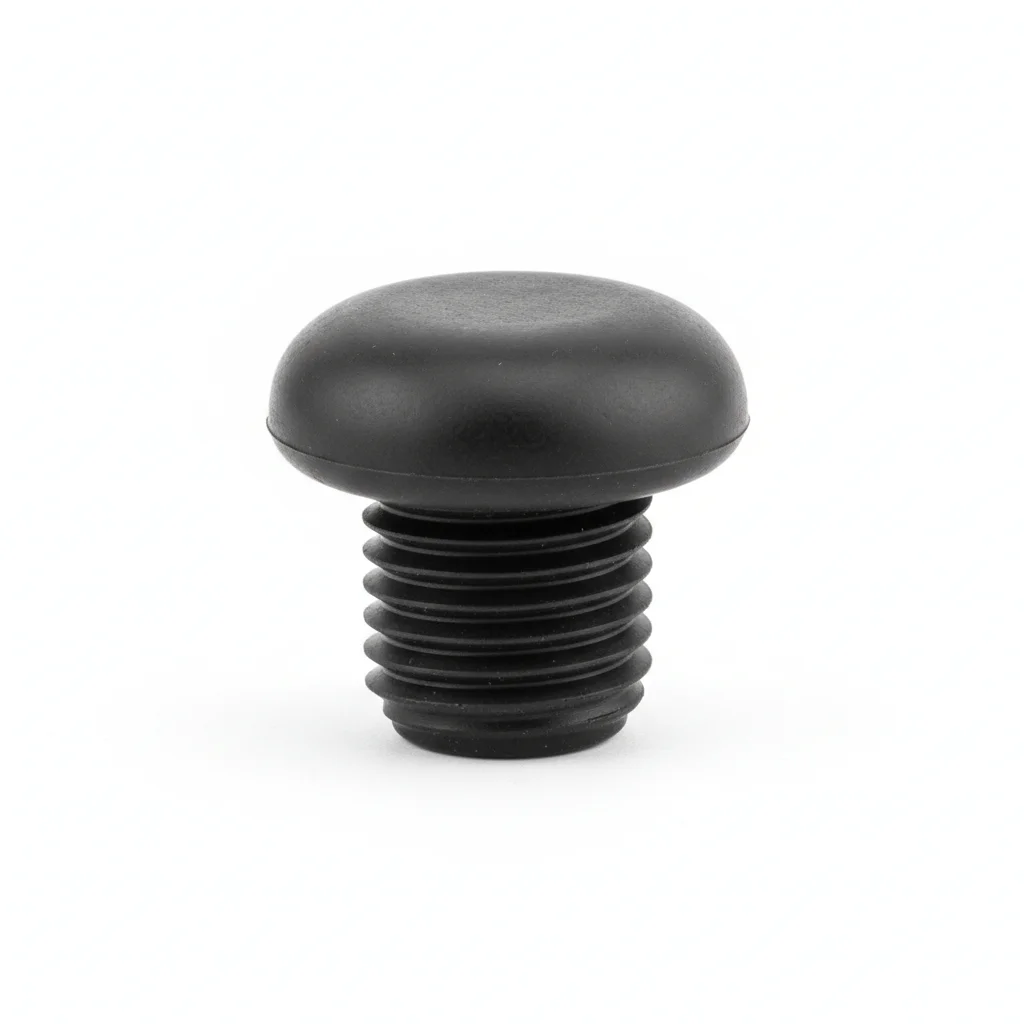
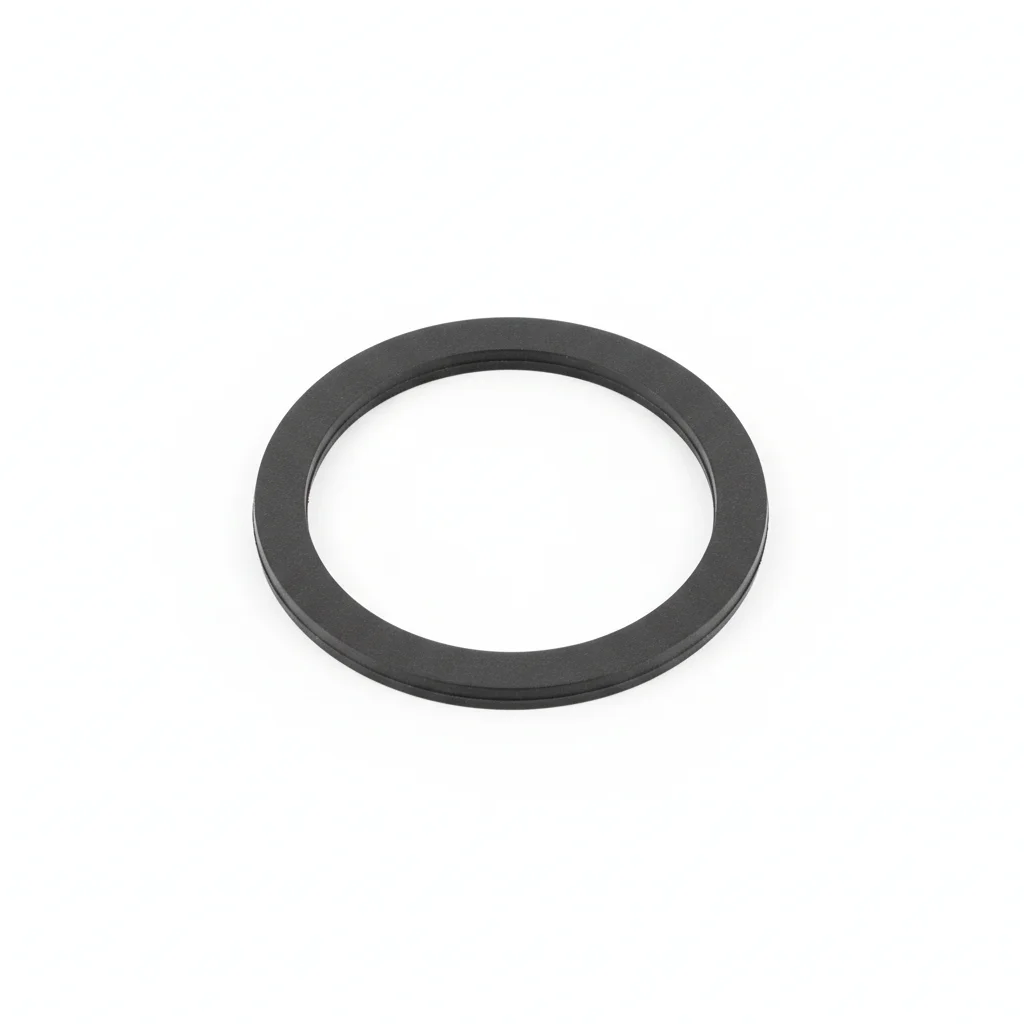
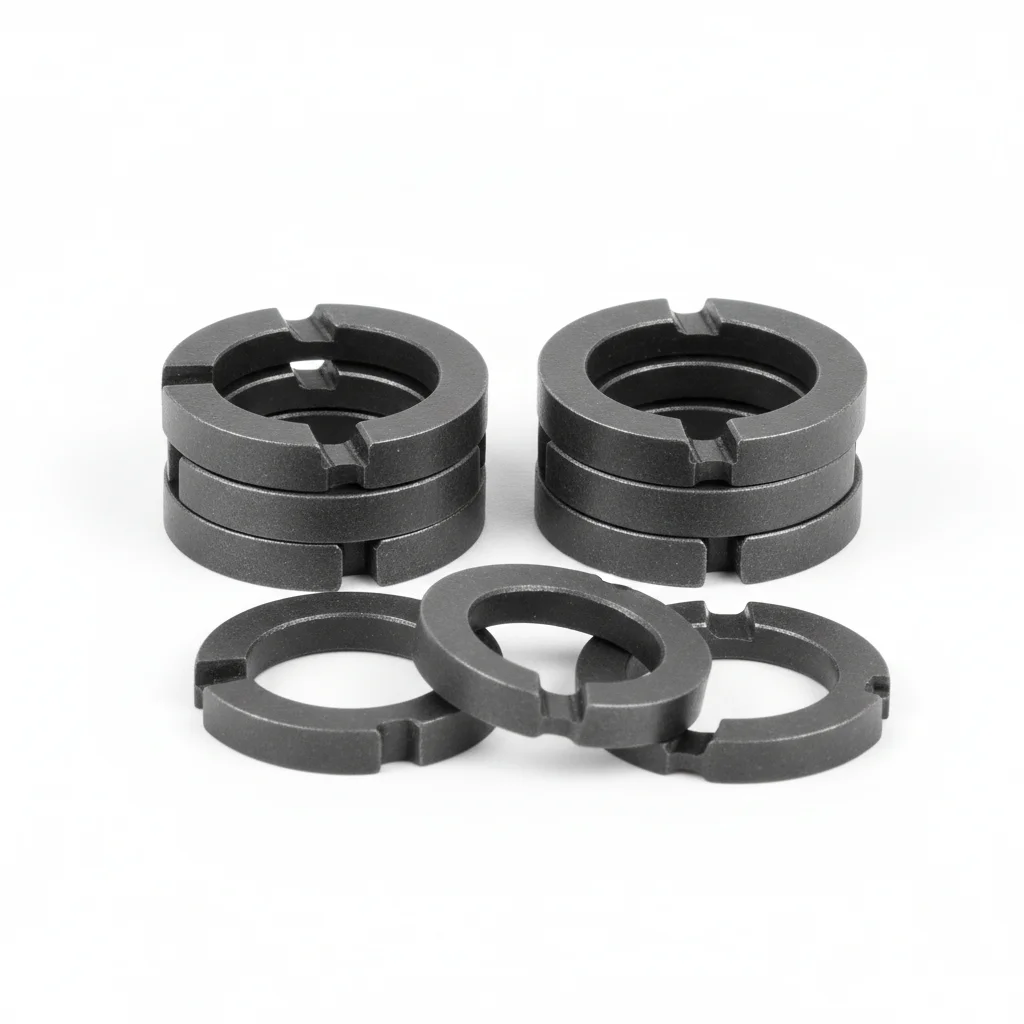
| برغي ذو شفة مقاوم للتآكل | صامولة المروحة المضادة للالتصاق | برغي غرفة الختم | حشية مطاط الفلوروإيلاستومر | حلقة Nordlock المضادة للارتخاء | |
|---|---|---|---|---|---|
| المواصفة | M12-M24، فولاذ مقاوم للصدأ A4-80 316L | M10-M20، 316L + طلاء مضاد للالتصاق قائم على النحاس | M8-M16، A4-80 316L مطروق بقطعة واحدة | مادة FKM، مقاومة للأحماض، مقاومة لدرجة حرارة 200°C | NL12-NL24، قفل ذاتي مزدوج، بدون صيانة |
| المادة | فولاذ مقاوم للصدأ 316L | 316L | مطاط EPDM | مطاط EPDM | — |
| الدرجة | A4-80 | — | A4-80 | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°C إلى +80°C | -20°C إلى +80°C | -20°C إلى +80°C | -20°C إلى +80°C | -20°C إلى +80°C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | فولاذ مقاوم للصدأ A4-80 316L | 316L + طلاء مضاد للالتصاق قائم على النحاس | A4-80 316L مطروق بقطعة واحدة | مقاومة للأحماض، مقاومة لدرجة حرارة 200°C | قفل ذاتي مزدوج، بدون صيانة |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل للمفاصل بدرجة حرارة تتراوح من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. ينفصل المفصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · معدات فائقة التحمل من الفولاذ المقاوم للصدأ المزدوج 2205
C5-M شديد وفقًا للمعيار ISO 12944-2
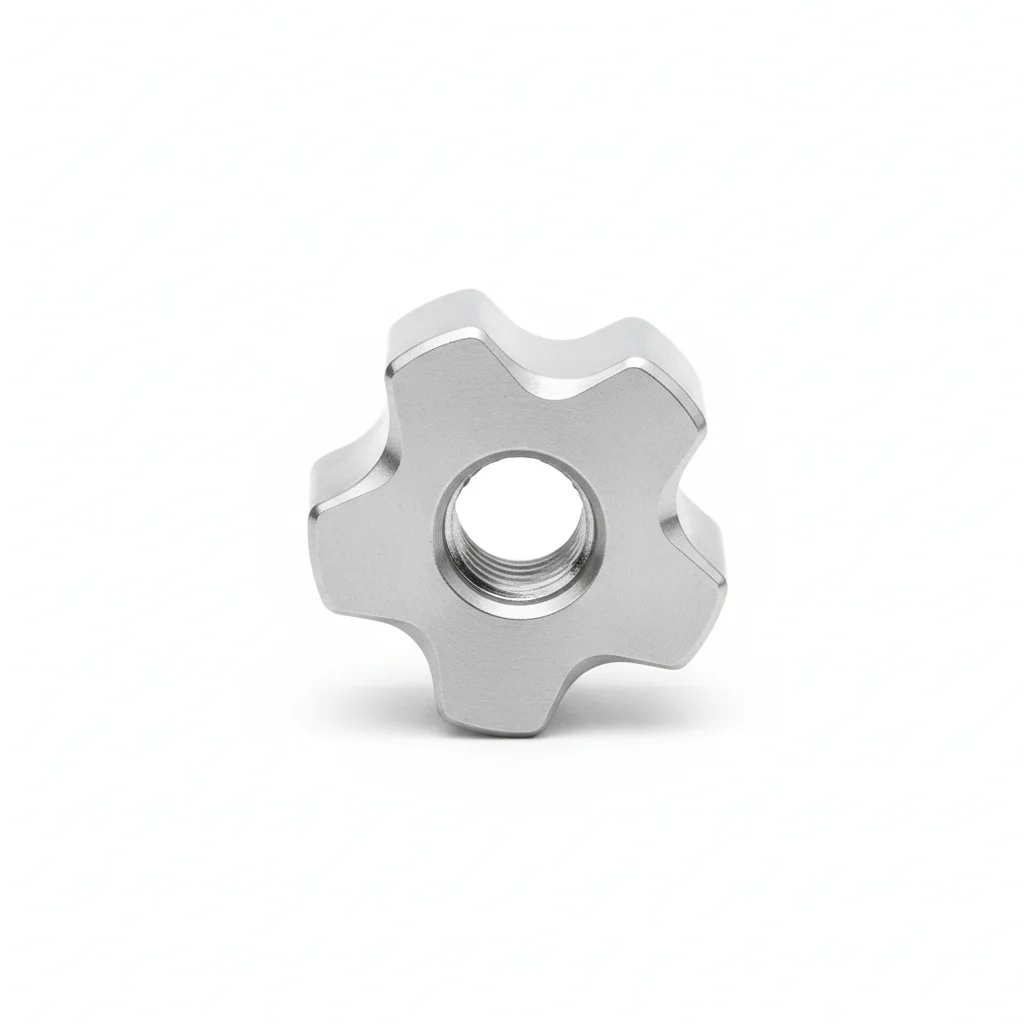
| برغي ذو شفة | صامولة المكره من السبائك الخاصة | حشية مركبة من السيراميك | علامة المراقبة الذكية | جهاز الشد الهيدروليكي | |
|---|---|---|---|---|---|
| المواصفة | M16-M30، 2205 مشغول بالطرق والتصنيع الآلي | M12-M24، إنكونيل 625 مقاوم للتآكل ودرجات الحرارة المرتفعة | سيراميك Al2O3 + مغلف بـ FFKM، مقاوم للضغط 10 ميجاباسكال | شريحة RFID، تسجل ساعات التشغيل التراكمية | أداة خاصة، شد أولي قابل للتحكم ±3% |
| المادة | 2205 | — | مطاط EPDM | مطاط EPDM | — |
| الدرجة | — | — | — | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20°م إلى +80°م | -20°م إلى +80°م | -20°م إلى +80°م | -20°م إلى +80°م | -20°م إلى +80°م |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | 2205 مشغول بالطرق والتصنيع الآلي | إنكونيل 625 مقاوم للتآكل ودرجات الحرارة المرتفعة | مقاوم للضغط 10 ميجاباسكال | تسجيل ساعات التشغيل التراكمية | شد أولي قابل للتحكم ±3% |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مصنفًا من -50 إلى 200°م. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام جهاز الشد الهيدروليكي. تحقق من التركيب الكيميائي لعينة 10%. وثق النتائج لتدقيق الامتثال.
- اختبر عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. قم بتركيب أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البراغي لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البراغي | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
"أنبوب صرف مناجم الفحم"
علامة سلامة منتجات التعدين"المضخات الدوارة - اختبارات قبول الأداء الهيدروليكي - الدرجات 1 و2 و3"
الشروط الفنية للمضخات الطاردة المركزية"المضخات الكهربائية الغاطسة الصغيرة"
المضخة الطاردة المركزية"الخواص الميكانيكية للمثبتات - البراغي والمسامير والأوتاد من الفولاذ المقاوم للصدأ"
مضخة بتروكيماويةالمواصفة القياسية للقضبان والأشكال من الفولاذ المقاوم للصدأ (معايير المواد 304/316L/2205)
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →